Um cliente no Japão utiliza uma prensa enfardadeira de metal com ejeção frontal de 160 toneladas para compactar sucata de perfis de alumínio, com produção relatada de 800–1,200 kg por hora. O projeto combina compressão hidráulica com um sistema de descarga frontal dos fardos, permitindo que os pacotes acabados sejam coletados ao longo de uma trajetória de manuseio definida. A designação 160 toneladas identifica a classe de força nominal da máquina; não se trata do peso de um fardo acabado nem de um valor de produção.
Contexto do Projeto: Preparação de Perfis de Alumínio para Reciclagem
Perfis de alumínio e aparas de extrusão são materiais recicláveis valiosos, mas suas formas longas, ocas ou irregulares podem deixar espaços vazios consideráveis quando armazenados soltos. A tarefa da enfardadeira é formar pacotes mais manejáveis, mantendo a separação dos materiais exigida pelo reciclador receptor. As dimensões das peças recebidas, os fluxos de ligas, o estado da superfície e qualquer material não aluminizado aderido devem ser considerados antes de finalizar as especificações de carga e de embalagem.
O equipamento está associado ao Prensa de metal com descarga frontal Família de produtos. Deve ser selecionada com base no perfil real da sucata e no layout de manuseio pretendido, e não apenas pela designação nominal da força. Nenhum código de modelo, peso do fardo, dimensão do fardo, configuração do CLP ou recurso de controle remoto foi assumido para este projeto japonês.

Visão geral do equipamento: prensa enfardadeira hidráulica de 160 toneladas com ejeção frontal para aplicação em perfis de alumínio.
Por que o Arranjo de Ejeção Frontal é Importante
Uma máquina com descarga frontal apresenta o pacote finalizado pela passagem de descarga frontal após a compressão e a sequência das comportas prescritas. Essa direção influencia a integração da enfardadeira no local: a área de carregamento, a posição do operador, o espaço livre frontal e o método de coleta dos fardos precisam ser planejados em conjunto. Um trajeto de coleta obstruído pode interromper a produção, mesmo que o ciclo de prensagem esteja funcionando normalmente.
O arranjo de descarga é uma característica de manuseio, não uma promessa separada de maior densidade ou capacidade de produção. Para um projeto comparável, confirme a posição real da saída, o equipamento de manuseio permitido e o acesso necessário antes de definir a localização da máquina. A área de recebimento deve permitir a remoção dos pacotes conforme o procedimento aprovado no local, sem expor o pessoal às áreas de equipamentos em movimento.
Material de Perfil de Alumínio e Preparação para Carregamento
O Perfis de Alumínio A página de aplicações fornece mais contexto para este feed. O comprimento do perfil, a seção transversal, a espessura da parede e a combinação de formas podem influenciar o enchimento e a compressão. Materiais superdimensionados ou inadequados exigem avaliação e, quando necessário, preparação separada. Uma enfardadeira padrão não deve ser apresentada como cortando materiais longos, a menos que a função de corte esteja realmente incluída na configuração fornecida.
Mantenha as classes de material separadas quando exigido pelo comprador e registre contaminações ou componentes acoplados que possam afetar a aceitação. Os perfis brutos e os pacotes acabados devem ser avaliados como parte de um único fluxo de trabalho: preparação, carregamento, compressão, descarga, pesagem e armazenamento. Uma fotografia de uma fardo compactado é um contexto útil, mas não substitui a especificação de recebimento nem um ensaio representativo do material.
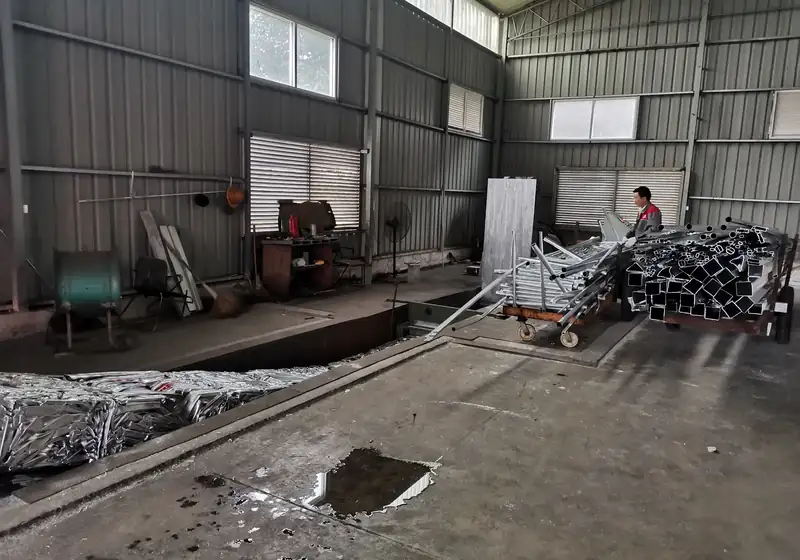
Vista de manuseio de materiais: perfis de alumínio dispostos ao lado da área de enfardamento e coleta.
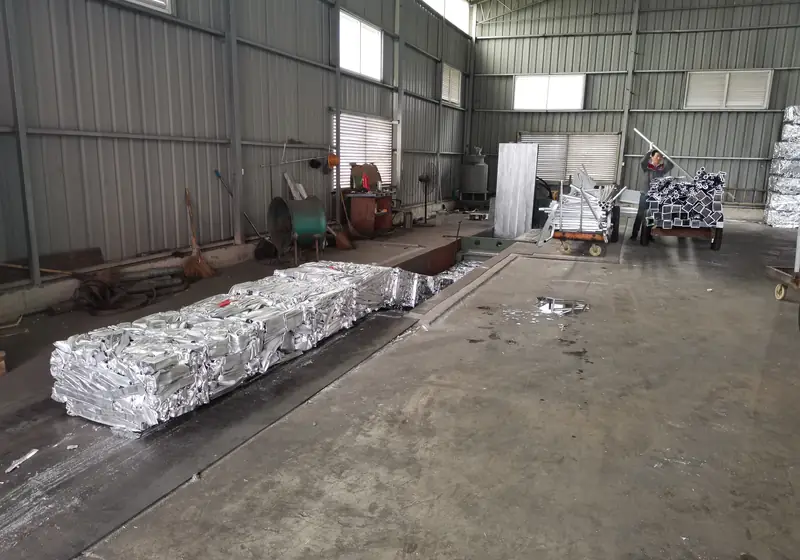
Visualização do processo: pacotes acabados e perfis de entrada na área de trabalho.
Capacidade de Processamento Reportada: 800–1,200 kg por Hora
O cliente fornece uma faixa de processamento horária de 800–1,200 kg. Isso descreve a aplicação do projeto mencionada e não constitui um resultado garantido para cada formato de perfil, liga ou método de carregamento. A massa recebida por carga, a consistência da alimentação, a sequência de compressão, a descarga frontal e a remoção oportuna dos pacotes influenciam diretamente a produção útil durante um turno.
Ao avaliar uma máquina semelhante, acorde como a produção será medida. Registre o material representativo, a massa processada, o tempo de teste decorrido e as etapas de manuseio incluídas. Um tempo de ciclo em vazio ou uma única embalagem selecionada não podem estabelecer uma taxa horária sustentada. Os princípios gerais de seleção são descritos em Como Alinhar o Tamanho do Material, as Dimensões da Câmara de Prensagem e os Requisitos de Fardo ao Selecionar uma Prensa de Fardos Metálicos?
Fardos de Perfil de Alumínio Acabado
As fotografias do material acabado mostram pacotes de alumínio comprimidos em armazenamento e sobre paletes. Elas ilustram a transformação de perfis soltos em pacotes definidos, sem atribuir massa ou densidade não declaradas a uma imagem individual. As dimensões exatas dos pacotes, o peso e os requisitos de integridade devem ser documentados junto ao reciclador receptor e ao plano de manuseio do local.
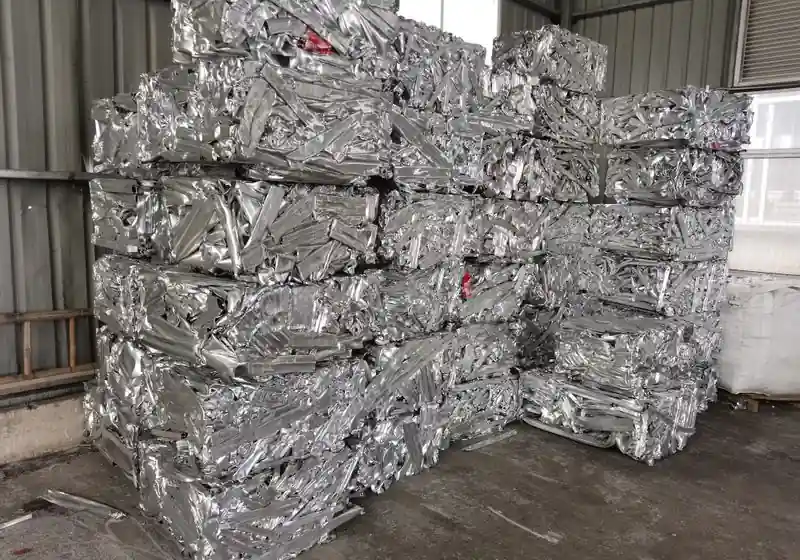
Material final: fardos de perfis de alumínio dispostos em área de armazenamento interna.
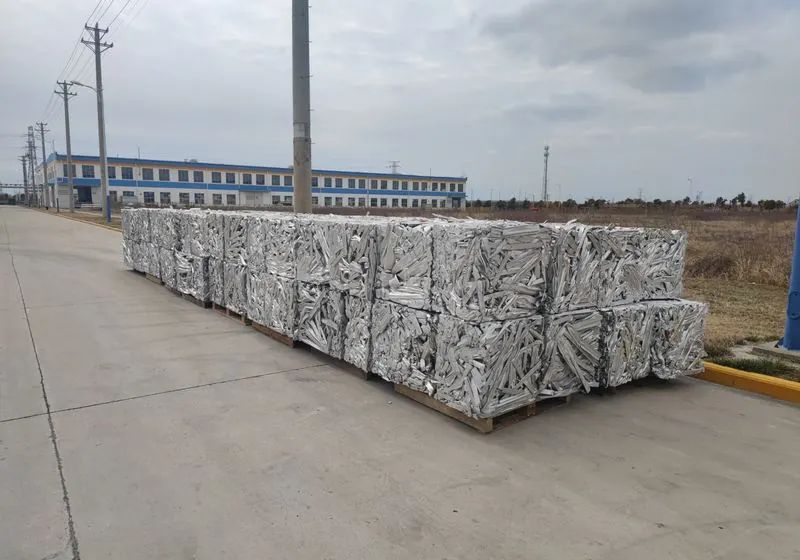
Material final: embalagens de alumínio dispostas em paletes para manuseio subsequente.
Considerações sobre Armazenamento e Envio
A formação de pacotes definidos facilita a pesagem, a identificação do estoque e o carregamento planejado. Os benefícios reais de armazenamento e transporte dependem das dimensões das fardas, da estabilidade da pilha, dos equipamentos de movimentação disponíveis e dos limites dos veículos. A enfardadeira não elimina a necessidade de manter as vias de acesso ou de respeitar a carga útil permitida. Nenhuma redução de armazenamento mensurada, porcentagem de economia no frete ou melhoria no rendimento de fundição foi fornecida para este caso; portanto, nenhuma foi adicionada como resultado do projeto.
A aplicação japonesa também não deve ser confundida com uma linha de briquetagem de cavacos de usinagem. Este caso diz respeito a sucata de perfis de alumínio compactada em fardos. Materiais que são predominantemente cavacos ou aparas requerem tratamento e avaliação de equipamentos específicos, em vez de serem tratados como a mesma alimentação.
Informações Necessárias Para Um Projeto Semelhante
Envie fotografias dos perfis soltos, os comprimentos e seções transversais máximos de entrada, a faixa de espessura das paredes, as classes de material, a quantidade diária e as horas de processamento previstas. Inclua o pacote final desejado, a potência disponível, o equipamento de carregamento e um desenho da área de coleta frontal. Esses detalhes ajudam a avaliar se uma configuração de 160 toneladas com descarga frontal é adequada para o trabalho pretendido.
Para outro arranjo de perfis de alumínio, o Prensa de Fardos Metálicos Vertical de Alta Resistência na Indonésia Este caso ilustra um layout de amarração vertical diferente. Seu valor de 600–1,500 kg refere-se ao peso individual do fardo, e não a uma faixa de produção a ser substituída neste projeto japonês.
Perguntas Frequentes do Projeto
"160 Toneladas" Significa que Cada Fardo Pesa 160 Toneladas?
Não. É a classe de força da máquina declarada. O projeto relata uma produção de processamento de 800–1,200 kg por hora; um valor individual de peso do fardo não foi fornecido.
Esta é uma máquina com descarga frontal ou lateral?
Este caso de cliente especifica a enfardadeira com descarga frontal. O layout da máquina deve proporcionar o espaço de coleta frontal necessário, em vez de presumir a mesma configuração de uma instalação com descarga lateral.
A Produção Relatada Pode Ser Aplicada a Todos os Perfis de Alumínio?
Nº. A produção real depende da alimentação preparada, do enchimento, do ciclo configurado e do manuseio da embalagem. Confirme o requisito utilizando material representativo e um método de aceitação acordado para a máquina selecionada.