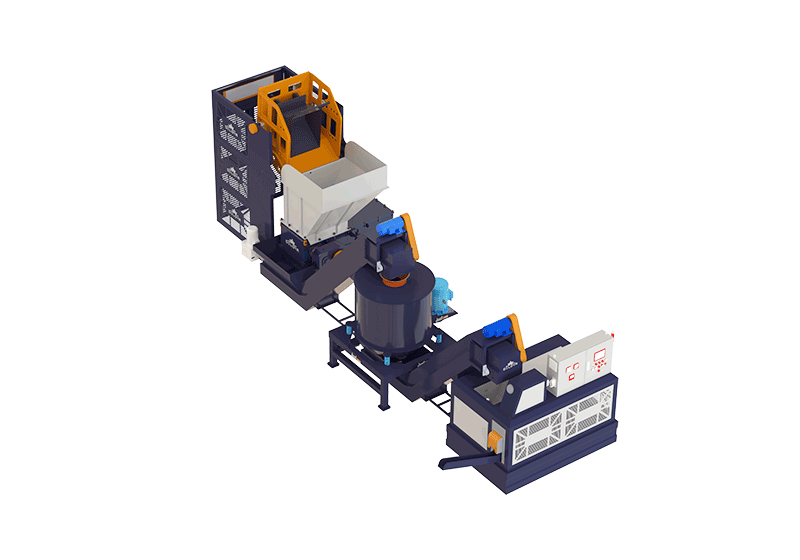
Trituração integrada, desengorduramento centrífugo e briquetagem
A Linha de Briquetagem por Trituração-Centrifugação para Torneamento de Metais DILOYA processa cavacos de usinagem emaranhados por meio de uma sequência coordenada de elevação e inclinação do carrinho, trituração com eixo único, separação centrífuga de fluidos e briquetagem hidráulica. É destinada a oficinas que trabalham com cavacos de metal empacotados ou aglomerados, que necessitam tanto de redução de tamanho quanto de desengraxe antes da compressão.
Tipos típicos de matérias-primas incluem cavacos adequados de ferro ou aço, aparas de alumínio e tornozelos de cobreA linha integra as etapas de manuseio e preparação, permitindo que um carrinho carregado de cavacos alimente diretamente um sistema de processamento conectado, em vez de exigir que os operadores transfiram manualmente o material entre máquinas distintas.
Adequado para cavacos de metal emaranhados e empacotados
Tornos de ferro e aço: Resíduos ferrosos de usinagem enrolados ou emaranhados, avaliados quanto à espessura das aparas, tenacidade, tamanho do feixe e presença de objetos estranhos.
> Cavacos de alumínio: chips de usinagem de alumínio soltos ou aglomerados, com fragmentação, centrifugação e prensagem selecionadas conforme a liga e o estado dos chips.
Tornos de cobre: Resíduos de usinagem de cobre aglomerados que requerem redução de tamanho adequada, separação de fluidos e compressão.
Outros cavacos de usinagem: Metais adicionais e formas de cavacos podem ser avaliados utilizando amostras representativas do material antes da configuração.
A aplicação definidora não é simplesmente um metal em particular: é a combinação de virutas emaranhadas, fluido de usinagem retido e a necessidade de briquetização subsequenteDiferentes metais e classes de ligas devem ser coletados e processados separadamente, de acordo com os requisitos de reciclagem do cliente.
Barras de barra, ferramentas, grandes peças sólidas e outros contaminantes não são iguais às aparas de usinagem. As exigências de remoção ou separação desses materiais devem ser consideradas antes que o material entre no triturador e na centrífuga.
Fluxo de processo desde um carrinho carregado até os briquetes acabados
1> Coletar cavacos em um carrinho adequado. A oficina coleta cavacos de usinagem em um contêiner sobre rodas compatível com a estação de elevação. As dimensões do carrinho, o peso carregado e as condições do material são confirmados durante a configuração.
2> Levante e incline para dentro Triturador de eixo único. O operador posiciona o carrinho na estação de carregamento. Após a retenção do carrinho e a verificação das condições operacionais, o elevador sobe e inclina-o para descarregar as aparas empacotadas na área de recepção do triturador.
3> Triture o material emaranhado. O triturador de eixo único reduz as aparas em peças mais curtas, adequadas para o processo subsequente. Sua configuração deve ser ajustada ao metal, à geometria das aparas e ao tamanho do fardo de entrada.
4> Transfira para a centrífuga. As cavacas trituradas são transportadas pelo sistema de transferência configurado até a unidade centrífuga de desengorduramento. A alimentação do material deve ser coordenada com a capacidade de processamento da centrífuga.
5> Separe o fluido retido por centrifugação. A centrífuga gira as cavacas preparadas para separar o óleo de corte retido ou o fluido de usinagem adequado. O líquido separado é direcionado ao sistema de coleta especificado, enquanto as cavacas tratadas seguem adiante.
6> Alimente e briqueteie as cavacos tratados. O material desengordurado é fornecido à prensa briquetadora hidráulica, que o compacta em briquetes para coleta e manuseio subsequente.
A trituração com eixo único prepara as aparas para o processamento posterior.
Longas aparas enroladas podem chegar como feixes entrelaçados, em vez de uma alimentação facilmente manuseável. A etapa de trituração resolve essa condição antes da separação centrífuga e da briquetagem. Quebrar os feixes em cavacos mais curtos ajuda a preparar o material para as etapas de manuseio subsequentes.
O triturador deve ser selecionado de acordo com o material de alimentação real, e não apenas com base no tipo de metal. As aparas de ferro ou aço, alumínio e cobre podem diferir em dureza, espessura das aparas e estrutura dos fardos. Ensaios de alimentação ajudam a definir uma configuração adequada de trituração e a confirmar que o material descarregado atende aos requisitos do processo subsequente.
A linha não deve ser especificada partindo do pressuposto de que todo objeto sólido pode passar pelo triturador. O tamanho de alimentação aceitável, os limites de contaminação e qualquer classificação prévia necessária devem ser definidos na especificação do projeto.
Desengorduramento centrífugo antes da briquetagem
A etapa de centrifugação proporciona uma fase dedicada à separação de fluidos entre a trituração e a compressão. Ela trata as cavacas preparadas antes que elas entrem na prensa de briquetagem, em vez de depender apenas da etapa final de prensagem para controlar o líquido retido.
Com material, seleção de equipamentos e condições operacionais adequados, o teor residual de óleo após a centrifugação pode atingir aproximadamente 3%. Esta cifra refere-se às aparas tratadas que saem da centrífuga; não deve ser apresentada como um resultado universal para todos os materiais nem como um teor de óleo garantido dos briquetes acabados.
O teor de óleo residual alcançável depende da carga inicial de óleo, do tamanho e da forma das aparas, do tipo de metal, das propriedades do óleo, da taxa de alimentação e das condições de operação da centrífuga. O local de amostragem, o método de medição e a base percentual devem ser acordados ao confirmar o desempenho. Ensaios representativos do material são necessários quando o valor do óleo residual faz parte dos requisitos de aceitação do cliente.
A centrifugação separa mecanicamente o líquido retido; não é um processo de lavagem nem uma garantia de material completamente isento de óleo. Quando a alimentação contém refrigerante à base de água em vez de óleo de corte puro, o requisito relevante de fluido residual deve ser definido separadamente, em vez de presumir que o teor de óleo e o teor total de líquido são intercambiáveis.
A coleta de fluido e a descarga da briqueta são fluxos de manuseio separados.
A linha produz um fluxo de metal tratado e um fluxo de fluido separado. Devem ser planejadas disposições de coleta para ambos. O líquido recuperado deve ser avaliado e, quando necessário, filtrado ou submetido a outro tipo de tratamento antes de qualquer reutilização; o retorno direto a um sistema de usinagem não é considerado parte de todas as configurações.
Após a centrifugação, a prensa de briquetagem forma as aparas em unidades compactas. A seleção da prensa, as dimensões dos briquetes, o peso alvo e os sistemas de descarga são ajustados ao material e ao fluxo de trabalho de reciclagem do cliente. Qualquer fluido adicional liberado durante a prensagem deve ser coletado pelo sistema de coleta especificado.
Alta automação em toda a linha
A estação de elevação e basculamento, o triturador, a centrífuga, os equipamentos de transferência e a prensa de briquetagem podem operar segundo uma sequência de controle coordenada. O objetivo é reduzir o carregamento manual repetido e as transferências intermediárias, mantendo os estágios conectados abastecidos em uma taxa compatível.
Descarga automática por carrinho: O sistema de elevação e basculamento transfere uma carga preparada do carrinho para o triturador.
Etapas de processamento conectadas: Trituração, desengorduramento centrífugo e briquetagem seguem a sequência de processos definida.
> Entrega coordenada de materiais: O arranjo de alimentação é selecionado para se adequar ao equipamento a jusante, em vez de sobrecarregar uma etapa individual.
Responsabilidades definidas do operador: O pessoal coleta e posiciona os carrinhos, supervisiona a operação, remove o material e os fluidos coletados e realiza inspeções e manutenção.
A especificação final de controle deve identificar os intertravamentos necessários da máquina, as proteções, os paradas de emergência e as disposições de acesso. A alta automação reduz a manipulação repetitiva, mas não elimina a necessidade de supervisão treinada nem de isolamento seguro durante a manutenção.
Configure a capacidade em todo o processo
A produção em linha depende de mais do que apenas a prensa de briquetagem. O ciclo de elevação, o desempenho do triturador, a taxa de transferência das aparas, a capacidade da centrífuga e o estado desejado do fluido residual devem estar alinhados entre si. A vazão real varia conforme o metal, a forma das aparas, o teor inicial de fluido e as características exigidas dos briquetes.
Para elaborar uma proposta específica para o projeto, forneça detalhes representativos dos cavacos, do metal e da liga, as dimensões do carrinho e o peso máximo carregado, a geração média e de pico de material, o tipo de fluido de usinagem e seu teor inicial, o nível residual de óleo ou fluido desejado, a produção exigida e o tamanho preferido do briquete. Também devem ser incluídos o espaço disponível no piso, a altura do teto, a alimentação elétrica, o acesso para manutenção e os requisitos de coleta de líquidos.
A DILOYA pode então coordenar o elevador de carrinhos, o triturador de eixo único, a centrífuga e a prensa de briquetagem como uma única linha de processamento. A capacidade de produção confirmada, o desempenho em termos de óleo residual, as dimensões do equipamento e quaisquer equipamentos opcionais de separação ou tratamento de fluidos devem ser especificados na cotação final e na especificação de aceitação.