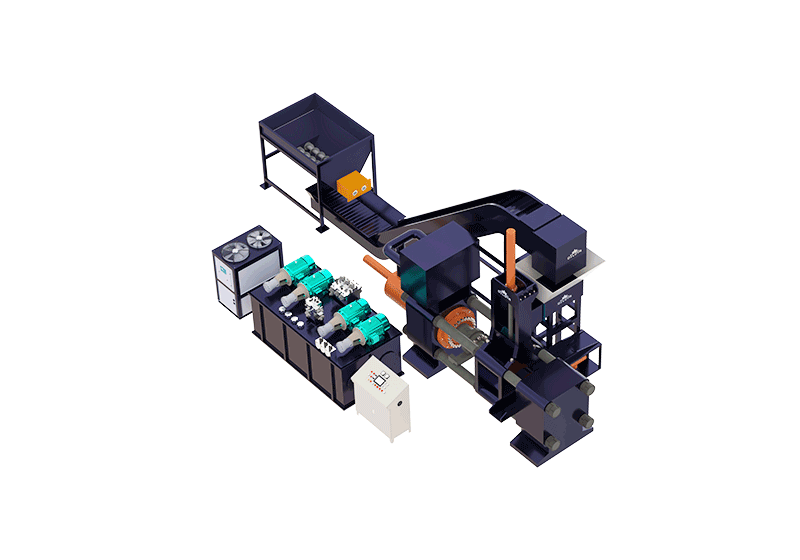
Briquetagem horizontal de alta produção para cavacos metálicos curtos
A Linha Horizontal de Briquetagem de Cavacos Metálicos DILOYA combina uma máquina de briquetagem horizontal com uma grande tremonha de buffer equipada com parafuso. Ela é projetada para compactar cavacos metálicos curtos adequados em briquetes, ao mesmo tempo em que proporciona uma reserva de material para alimentação coordenada e produção de alta capacidade.
O processo principal é simples: Carregue cavacos curtos preparados na tremonha de alimentação, alimente-os pelo sistema de parafuso, compacte-os na prensa horizontal e colete os briquetes acabados. A configuração com funil reduz a necessidade de adicionar pequenas quantidades diretamente à prensa durante cada ciclo de produção.
Adequado para diferentes tipos de cavacos metálicos curtos
A linha pode ser configurada para uma variedade de cavacos curtos ferrosos e não ferrosos adequados, incluindo cavacos de aço ou ferro. aparas de ferro fundido, aparas de alumínio, aparas de cobre e aparas de latãoA máquina e o sistema de alimentação devem ser selecionados de acordo com o tipo de metal, a geometria das aparas, a densidade aparente e as condições do fluido.
Limalhas de aço e ferro: resíduos de usinagem ferrosos adequados, avaliados quanto à espessura, tenacidade, contaminação e comportamento de alimentação.
Limalhas de ferro fundido: Pequena amostra de material usinado avaliada quanto à distribuição de partículas, teor de finos e resíduo de refrigerante.
Limalhas de alumínio: Chips preparados de curta dimensão, com densidade aparente solta e as características exigidas dos briquetes consideradas durante a configuração.
Limalhas de cobre e latão: resíduos de usinagem adequados e classificados, processados separadamente por tipo de metal e liga.
Esta é uma solução para cavacos curtos, não uma prensa de uso geral para todos os tipos de sucata metálica. Cavacos longos, fibrosos ou emaranhados podem exigir trituração prévia antes de poderem ser processados de forma confiável pelo sistema de funil e parafuso. Ferramentas, pontas de barras, peças sólidas grandes e outros objetos estranhos devem ser removidos ou tratados por meio de um acordo prévio de preparação.
Design de prensa horizontal
A máquina de briquetagem utiliza um arranjo de compressão horizontal como etapa central de prensagem da linha. O material preparado é alimentado através do sistema de alimentação configurado, comprimido hidraulicamente e descarregado para coleta.
O layout horizontal oferece uma base para organizar a alimentação, a prensagem e a remoção dos briquetes em uma única configuração de produção. O layout final deve ser compatível com o trajeto de carregamento da oficina, o espaço disponível no piso e o método de coleta, mantendo acesso para inspeção, limpeza e manutenção.
Apenas a orientação da prensa não determina a capacidade de produção alcançável. Para uma operação de alta produção, é necessário selecionar em conjunto a prensa, o sistema de alimentação, o fornecimento do material e o manuseio da descarga. As dimensões dos briquetes, o peso alvo e as configurações de prensagem devem ser confirmados para a matéria-prima real.
Grande funil de rosca para amortecimento e alimentação controlada
A grande tremonha de buffer armazena uma reserva operacional de cavacos preparados entre os eventos de carregamento. Os operadores podem reabastecer a tremonha em lotes, em vez de permanecer ao lado da prensa para alimentar cada carga individualmente. O conjunto de parafusos então transfere o material em direção à máquina de briquetagem, em coordenação com sua sequência de operação.
Este buffer ajuda a separar a atividade de carregamento da oficina dos ciclos repetidos de prensagem. Ele pode acomodar variações de curto prazo no fornecimento de material, mas a produção contínua ainda exige que a taxa média de carregamento atenda ao consumo da prensa.
O volume útil da tremonha deve ser selecionado de acordo com a densidade aparente das cavacas soltas, a produção alvo e o intervalo desejado entre os reabastecimentos. O mesmo volume da tremonha contém pesos metálicos diferentes quando preenchido com cavacas leves de alumínio ou com material de cobre mais denso. Por isso, apenas o volume nominal é insuficiente para estimar o tempo de operação entre as cargas.
A geometria da tremonha, as dimensões do parafuso e o acionamento de alimentação também devem ser adequados à forma das aparas e ao seu comportamento de fluxo. Testes de material podem ajudar a identificar formação de pontes, entrelaçamento ou alimentação inconsistente antes que a especificação final do equipamento seja acordada.
Sequência de produção
1> Prepare e carregue. Classifique o material e carregue cavacos curtos adequados na grande tremonha utilizando o método de manuseio acordado.
2> Bufferizar o material. Mantenha uma reserva operacional que suporte a operação de prensagem planejada entre os reabastecimentos.
3> Alimentação por parafuso da prensa. Transfira as aparas do funil para a prensa de briquetagem de acordo com as suas necessidades de alimentação.
4> Comprimir horizontalmente. A sequência de prensagem hidráulica forma as cavacos preparados em briquetes das dimensões especificadas.
5> Descarga e coleta. Remova os briquetes acabados por meio do sistema de coleta ou manuseio subsequente selecionado.
Alta produção através de equipamentos compatíveis
A linha é destinada a aplicações de briquetagem de cavacos metálicos de alta produção. A vazão mássica real depende do metal, da densidade aparente, do tamanho dos cavacos, do teor de umidade ou de refrigerante, do peso do briquete e da taxa de ciclo, bem como da configuração selecionada da prensa.
Para manter a produção, o reabastecimento da tremonha, a alimentação por parafuso e a remoção dos briquetes devem acompanhar o ritmo da etapa de prensagem. Uma prensa de grande porte não consegue sustentar a taxa de produção planejada se o fornecimento de material for interrompido ou se o material acabado obstruir a área de descarga.
Não se deve assumir uma capacidade horária única para todos os materiais. A DILOYA deve confirmar a meta de produção utilizando cavacos representativos, os requisitos específicos dos briquetes e o cronograma operacional do cliente. Os valores de capacidade provenientes de outras soluções não devem ser aplicados a esta linha sem verificação prévia.
Operação integrada e manuseio prático em oficina
A tremonha tampão, o alimentador de parafuso e a prensa horizontal podem ser coordenados por meio da sequência de controle especificada. Isso reduz a necessidade de transferências manuais repetidas entre as etapas de armazenamento e prensagem e ajuda a estabelecer uma estação de processamento de cavacos mais organizada.
Os operadores ainda gerenciam o material de entrada, monitoram a operação, coletam os briquetes e realizam inspeções e manutenções de rotina. A especificação final deve definir as proteções necessárias, paradas de emergência, intertravamentos da máquina e arranjos de acesso seguro. Qualquer sistema de coleta de fluidos exigido pela matéria-prima também deve ser incluído no projeto.
Configure a linha para sua aplicação com cavacos curtos
Para uma proposta adequada, forneça o metal e a liga, fotos ou amostras representativas das aparas, as dimensões das aparas, a densidade aparente solta, o estado do refrigerante ou óleo, a quantidade de material disponível por turno e a produção horária alvo. Especifique também as dimensões ou o peso preferidos da briqueta, o método de carregamento, o intervalo de reabastecimento desejado, a área útil disponível, a alimentação elétrica e o arranjo de coleta.
A DILOYA pode então corresponder ao prensa de briquetagem horizontal, volume útil da tremonha, sistema de alimentação por parafuso e equipamento de descarga conforme a aplicação. A capacidade de processamento confirmada, a potência instalada, as dimensões da linha e quaisquer equipamentos opcionais de preparação a montante ou de manuseio de fluidos devem ser indicados na cotação específica do projeto.