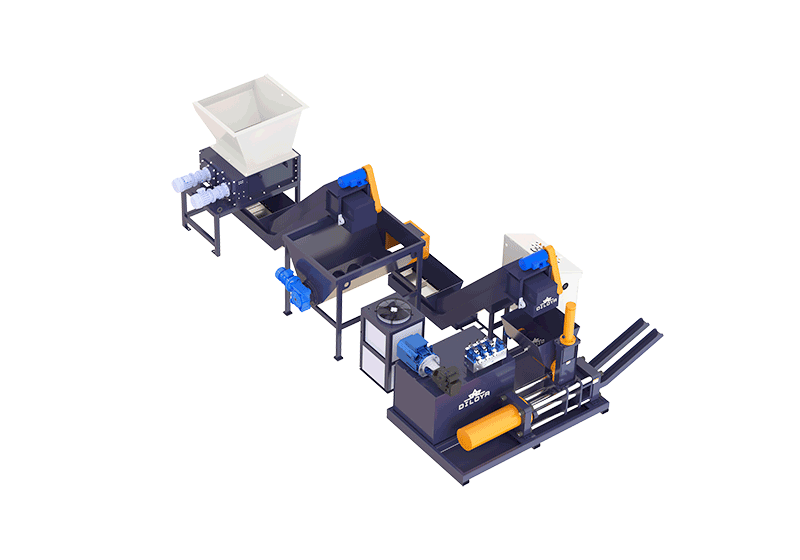
Trituração automática de quatro eixos e briquetagem com saída dupla
A Linha de Trituração-Briquetagem Automática de Cavacos Metálicos DILOYA combina um Triturador de quatro eixos, uma grande tremonha de amortecimento equipada com parafuso e uma prensa de briquetagem de saída dupla em um único sistema coordenado. É projetada para triturar aparas metálicas e cavacos de usinagem adequados, amortecer os cavacos preparados e compactá-los em briquetes, reduzindo a manipulação manual intermediária.
As principais características da linha são Redução de tamanho em quatro eixos com peneira de classificação opcional, funil tampão após a trituração, produção de briquetes com saída dupla e operação controlada por servoJuntos, estes equipamentos proporcionam um arranjo de processamento compacto, com foco na alimentação automatizada, alto potencial de produção e uso eficiente de energia.
Matérias-primas adequadas e requisitos de preparação
A linha pode ser configurada para diferentes aparas e cavacos metálicos, incluindo resíduos de usinagem adequados de alumínio, ferro ou aço, cobre e latão. A seleção deve considerar a liga real, a espessura do cavaco, o comprimento da espiral, o tamanho do fardo, a densidade aparente solta e o refrigerante ou óleo retidos, em vez de apenas o nome do metal.
Tornos longos ou emaranhados são inicialmente preparados pelo triturador de quatro eixos, de modo que a tremonha e o sistema de alimentação a jusante recebam material adequado para briquetagem. Metais diferentes e classes de ligas devem ser processados separadamente, de acordo com os requisitos de reciclagem do cliente. Ferramentas, pontas de barras, peças maciças grandes e outros objetos estranhos precisam ser removidos ou submetidos a um arranjo de separação acordado antes do processamento.
Amostras representativas do material ajudam a definir a configuração adequada do triturador, a seleção da peneira, o arranjo de alimentação e as configurações de briquetagem. A capacidade de processar uma amostra de cavacos de usinagem não garante automaticamente a adequação para todos os tipos de sucata metálica.
Fluxo de processo desde aparas metálicas até briquetes acabados
1> Carregue aparas adequadas no triturador. O método de carregamento é selecionado de acordo com o sistema de coleta do cliente e as condições da oficina. Os fardos recebidos devem permanecer dentro das dimensões de alimentação e dos limites de contaminação acordados.
2> Reduza o material com a trituração de quatro eixos. O triturador corta e fragmenta as aparas em material adequado para as etapas seguintes. Uma peneira de dimensionamento opcional pode ser instalada quando é necessária uma granulometria de descarga mais controlada.
3> Coletar o material triturado na grande tremonha de buffer. A tremonha recebe a saída do triturador e fornece uma reserva operacional entre a redução de tamanho e a prensagem.
4> Alimentação através do sistema de parafuso. O arranjo de parafusos transfere as aparas do funil para a prensa de briquetagem em coordenação com a sequência de prensagem.
5> Comprimir e descarregar através do arranjo de dupla saída. A máquina de briquetagem forma as cavacos preparados em briquetes e os descarrega por meio de seu design de duas saídas.
6> Coletar os briquetes acabados. Recipientes de coleta ou equipamentos de manuseio subsequente são selecionados para atender tanto às saídas quanto à taxa de produção pretendida.
Trituração de quatro eixos com tela de dimensionamento opcional
O triturador de quatro eixos é a etapa de preparação desta solução. Seu objetivo é reduzir as aparas e cavacos metálicos antes que eles cheguem à tremonha e à prensa, auxiliando o sistema a jusante a receber uma alimentação mais controlável.
Quando a aplicação o exigir, o triturador pode ser equipado com uma peneira de dimensionamento para ajudar a controlar o tamanho do material descarregado. A abertura da peneira e a configuração de corte devem ser selecionadas em conjunto, levando em consideração a matéria-prima e as exigências da máquina de briquetagem.
Uma peneira ajuda a controlar a distribuição de tamanho; isso não significa que cada cavaco metálico descarregado terá exatamente as mesmas dimensões. A geometria dos cavacos e o comportamento do material ainda influenciam o resultado. A seleção da peneira também afeta as condições de operação da etapa de trituração, portanto, o tamanho desejado dos cavacos e a vazão necessária devem ser considerados em conjunto e confirmados por meio de avaliação do material.
A tremonha de parafuso pós-triturador regula o fluxo do material.
A grande tremonha equipada com parafuso está posicionada após a trituração. Ela recebe o material preparado do triturador de quatro eixos e mantém uma reserva para a prensa de briquetagem. Isso proporciona à linha um buffer intermediário, evitando que a prensa precise acompanhar diretamente cada variação de curto prazo na descarga do triturador.
O sistema de funil e parafuso interliga duas operações distintas: o triturador prepara as aparas recebidas, enquanto a prensa recebe e compacta repetidamente uma carga. O buffer ajuda a coordenar essas etapas e reduz a necessidade de transferência manual das aparas trituradas entre elas.
O volume útil da tremonha deve ser selecionado de acordo com a densidade aparente do material triturado, a produção esperada do triturador e o consumo da prensa. O buffer não pode compensar indefinidamente se a produção média do triturador for inferior à demanda da prensa; para uma produção contínua, as capacidades dos equipamentos ainda precisam estar alinhadas.
Briquetagem com saída dupla para alto potencial de produção
A máquina de briquetagem utiliza um design de saída dupla para suportar a produção de briquetes em alta capacidade dentro de um arranjo compacto. Os dois pontos de descarga devem ser incluídos no layout de coleta para que o material acabado possa ser removido sem obstruir nenhum dos dois bocais.
Com o material de alimentação adequado e uma configuração compatível, a máquina pode produzir aproximadamente 5–6 briquetes acabados por minuto. Este valor é expresso como o número total de briquetes acabados produzidos pela máquina, e não como 5–6 briquetes por saída ou 5–6 ciclos completos de dupla saída.
A produção real depende do metal, do tamanho dos cavacos triturados, da densidade aparente, das condições do refrigerante, das dimensões e do peso dos briquetes, bem como das configurações de prensagem selecionadas. A quantidade de briquetes por minuto refere-se à produção em número de peças, não a toneladas por hora. A vazão mássica deve ser determinada com base no peso real dos briquetes e na taxa de operação sustentada; não deve ser inferida apenas pelo número de saídas.
Controle servo para operação eficiente e coordenada
A linha adota um sistema de controle servo como parte de sua configuração de alta produção e baixo consumo de energia. A sequência operacional é coordenada em função da demanda de processamento, em vez de tratar a trituração, a alimentação e a prensagem como tarefas manuais independentes.
O objetivo de economia de energia é reduzir o consumo desnecessário de energia durante o ciclo operacional configurado, mantendo o desempenho de produção exigido. O benefício real depende do acionamento e da configuração hidráulica selecionados, do perfil de carga, do material e do cronograma operacional. Nenhum percentual fixo de economia de energia ou consumo de eletricidade por tonelada deve ser assumido sem uma configuração definida e dados operacionais medidos.
Ao comparar propostas, avalie o consumo de energia juntamente com a produção contínua e a qualidade dos briquetes. A potência do motor instalada por si só não determina o consumo real de eletricidade da linha durante a produção.
Layout compacto e automação integrada
O triturador, a tremonha tampão, o alimentador de parafuso e a prensa de dupla saída estão organizados como uma célula de produção conectada. Isso reduz as estações de manuseio separadas e favorece uma instalação de pequeno porte em comparação com um arranjo que requer armazenamento intermediário repetido e transferências manuais.
O layout final deve ainda proporcionar acesso de carregamento, folga para manutenção do triturador e da peneira, acesso de serviço à tremonha e espaço de coleta em ambas as saídas de briquetes. As proteções, os paradas de emergência e os intertravamentos necessários entre as etapas do equipamento devem ser definidos na especificação de controle e segurança.
Os operadores continuam a gerenciar o material recebido, monitorar a operação, coletar os briquetes acabados e realizar inspeções, limpeza e manutenção. A automação reduz as tarefas repetitivas de alimentação e transferência; ela não elimina a supervisão nem a necessidade de procedimentos seguros de manutenção.
Configure a linha em torno do seu material e da sua meta de produção
Para uma proposta adequada, forneça detalhes sobre o metal e as ligas, amostras representativas de aparas ou cavacos, tamanho dos fardos, espessura dos cavacos, densidade aparente solta, condição do refrigerante ou óleo e a produção exigida. Também indique o tamanho desejado dos cavacos triturados, o diâmetro e o peso preferidos dos briquetes, o método de carregamento, a área útil disponível, a alimentação elétrica e o arranjo de coleta.
A DILOYA pode então ser combinada com o triturador de quatro eixos, peneira de classificação opcional, tremonha tampão, alimentador helicoidal, prensa servocontrolada e descarga de dupla saída. A taxa de briquetagem confirmada, a vazão mássica, os requisitos de energia e as dimensões instaladas devem ser indicados na cotação específica do projeto e na especificação de aceitação.