Клиент в Японии использует металлический пресс-подборщик с выталкиванием вперёд грузоподъёмностью 160 тонн для уплотнения отходов алюминиевых профилей, при этом заявленная производительность составляет 800–1,200 кг в час. Проект сочетает гидравлическое прессование с передним механизмом выгрузки тюков, что позволяет собирать готовые пакеты по заданной траектории перемещения. Обозначение «160 тонн» указывает на заявленный класс усилия машины; это не вес готового тюка и не показатель производительности.
Исходные данные проекта: подготовка алюминиевых профилей к переработке
Алюминиевые профили и обрезки экструзии являются ценными перерабатываемыми материалами, но их длинные, полые или неправильной формы заготовки при хранении в рассыпном виде оставляют значительное пустое пространство. Задача брикетирования — формировать более удобные для транспортировки упаковки, сохраняя при этом необходимую для принимающего переработчика сортировку материалов. Перед окончательным утверждением параметров загрузки и упаковки следует учитывать габариты поступающих заготовок, потоки сплавов, состояние поверхности и наличие любых присоединённых неметаллических включений.
Оборудование связано с Пресс с фронтальной выгрузкой Семейство продукции. Выбор следует осуществлять исходя из фактических характеристик отходов профильного металлопроката и планируемой схемы их обработки, а не только на основе номинального усилия. Для данного японского проекта не предполагались никакие дополнительные коды моделей, масса тюка, размер тюка, конфигурация ПЛК или функция дистанционного управления.

Обзор оборудования: металлический пресс-подборщик с выталкиванием вперёд мощностью 160 тонн для переработки алюминиевых профилей.
Почему важно расположение с выбросом вперед
Машина с выталкиванием вперёд выводит готовый пакет через передний выпускной канал после завершения заданного цикла сжатия и работы затвора. Это направление определяет, как баллировочная машина размещается на объекте: зону загрузки, положение оператора, свободное пространство спереди и способ сбора тюков необходимо продумывать комплексно. Если маршрут сбора оказывается заблокированным, это может прервать производственный процесс, даже если сам цикл прессования выполняется в штатном режиме.
Устройство выгрузки является элементом погрузочно-разгрузочного оборудования, а не отдельным обещанием повышенной плотности или производительности. Для аналогичного проекта перед определением места установки машины уточните фактическое расположение выходного отверстия, допустимое погрузочно-разгрузочное оборудование и требуемый доступ. Зона приёма должна обеспечивать возможность удаления тюков в соответствии с утверждённой процедурой на объекте без привлечения персонала в зоны работы подвижного оборудования.
Алюминиевый профильный материал и подготовка к загрузке
The Алюминиевые профили Страница приложений предоставляет дополнительный контекст для этой ленты. Длина профиля, поперечное сечение, толщина стенки и сочетание форм могут влиять на процесс загрузки и прессования. Сверхгабаритные или неподходящие материалы требуют оценки, а при необходимости — предварительной подготовки отдельно. Стандартный гидравлический пресс-подборщик не должен позиционироваться как оборудование для резки длинномерных материалов, если функция резки фактически не включена в поставляемую конфигурацию.
Соблюдайте разделение материалов по маркам, если этого требует покупатель, и фиксируйте наличие загрязнений или присоединённых компонентов, которые могут повлиять на приёмку. Сырые профили и готовые пакеты должны оцениваться как часть единого рабочего процесса: подготовка, загрузка, прессование, выгрузка, взвешивание и хранение. Фотография компактного бала служит полезным контекстом, но не заменяет спецификацию приёмки или репрезентативный пробный образец материала.
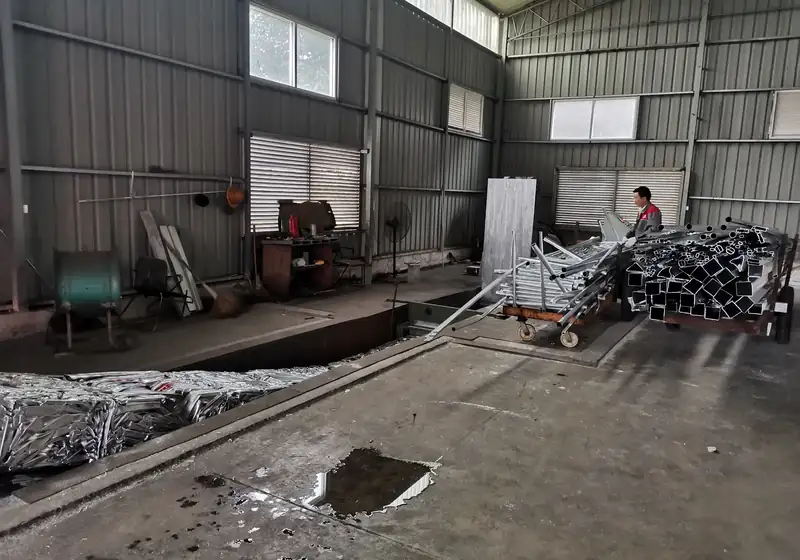
Вид на участок погрузочно-разгрузочных работ: алюминиевые профили расположены рядом с зоной прессования в тюки и сбора.
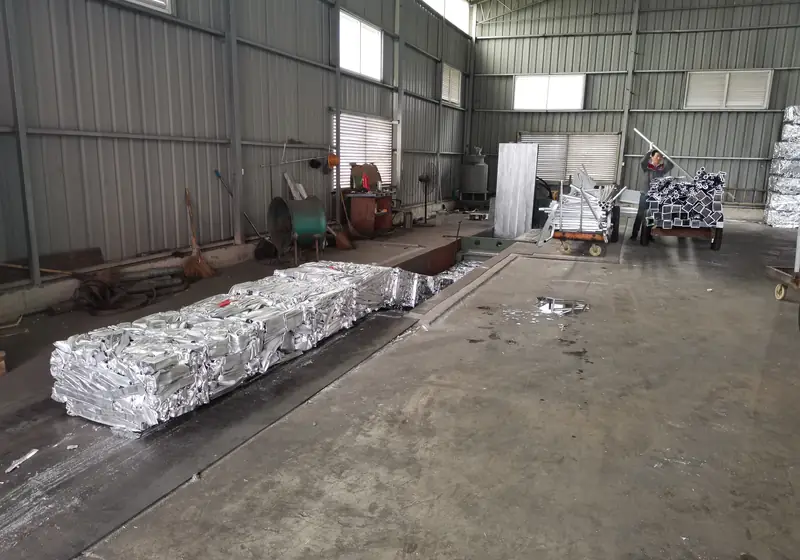
Вид процесса: готовые пакеты и поступающие профили в пределах рабочей зоны.
Заявленная производительность: 800–1,200 кг в час
Клиент указывает часовой диапазон переработки от 800 до 1,200 кг. Это описывает заявленное применение проекта, а не гарантированный результат для каждой формы профиля, сплава или метода загрузки. Масса, получаемая за одну загрузку, равномерность подачи, последовательность сжатия, передний выпуск и своевременное извлечение упаковок — все это влияет на фактическую производительность в течение смены.
При оценке аналогичной машины согласуйте, как будет измеряться производительность. Запишите тип используемого материала, массу переработанного сырья, продолжительность испытания и все включённые этапы обработки. Время одного холостого цикла или результат одной отобранной упаковки не позволяют определить устойчивую часовой производительность. Общие принципы выбора описаны в Как согласовать размеры материала, габариты прессовой камеры и требования к тюку при выборе металлического пресса-бейлера?
Готовые брикеты из алюминиевого профиля
Предоставленные фотографии готовой продукции демонстрируют упаковки из прессованного алюминия, хранящиеся на складе и на поддонах. Они иллюстрируют переход от рассыпных профилей к чётко определённым упаковкам, при этом не присваивая отдельному изображению незарегистрированную массу или плотность. Точные габариты упаковок, требования к массе и целостности должны быть зафиксированы совместно с принимающим переработчиком и согласованы в плане погрузочно-разгрузочных работ на объекте.
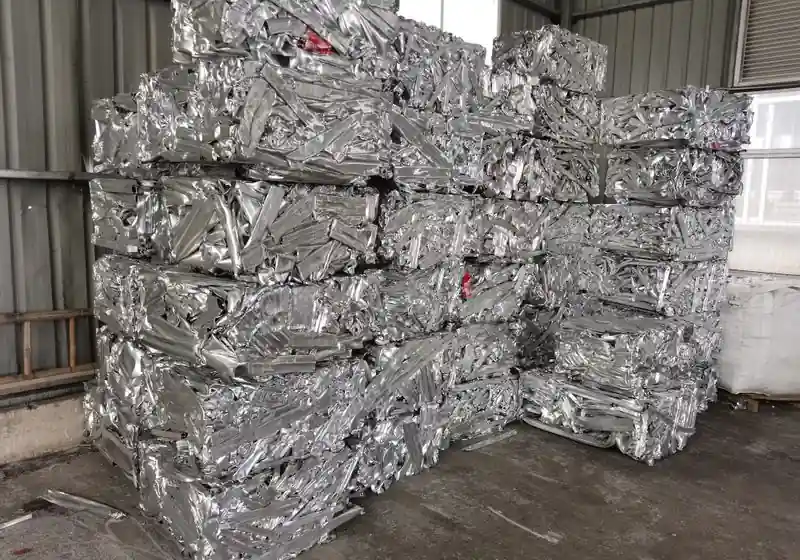
Готовый материал: тюки алюминиевых профилей, уложенные в крытом складском помещении.
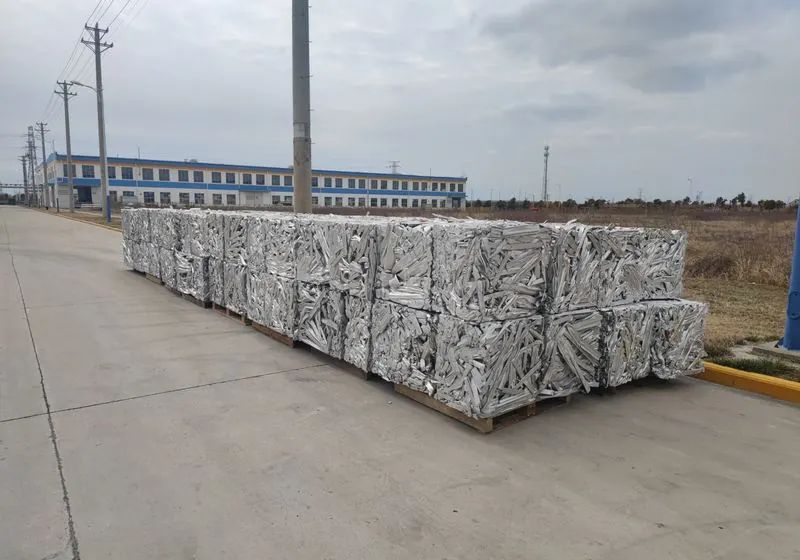
Готовый материал: алюминиевые пакеты, уложенные на поддоны для последующей транспортировки.
Соображения по хранению и отгрузке
Формирование чётко определённых тюков облегчает взвешивание, идентификацию складских запасов и планирование погрузки. Фактическая выгода при хранении и транспортировке зависит от габаритов тюков, устойчивости штабелирования, имеющегося погрузочно-разгрузочного оборудования и ограничений транспортных средств. Прессование в тюки не исключает необходимости обеспечения проездных путей и соблюдения допустимой полезной нагрузки. В данном случае не были предоставлены данные об измеренной экономии пространства для хранения, проценте снижения транспортных расходов или улучшении выхода при плавке, поэтому соответствующие показатели не были включены в качестве результатов проекта.
Японское применение также не следует путать с линией брикетирования металлической стружки. В данном случае речь идёт об алюминиевом профильном ломе, формируемом в тюки. Материал, состоящий преимущественно из стружки или опилок, требует собственного подхода к обработке и оценки оборудования, а не должен рассматриваться как тот же исходный материал.
Информация, необходимая для аналогичного проекта
Отправьте фотографии неразрезанных профилей, максимальные входные длины и поперечные сечения, диапазон толщин стенок, марки материалов, суточное количество и планируемые часы работы. Укажите требуемую форму готовой упаковки, имеющуюся мощность, оборудование для загрузки и чертеж передней зоны сбора. Эти данные помогут оценить, подходит ли конфигурация с прессом усилием 160 тонн для выполнения намеченной задачи.
Для другой конфигурации алюминиевого профиля, Сверхмощный вертикальный пресс-подборщик для металла в Индонезии Этот случай иллюстрирует другую вертикальную схему увязки. Значение 600–1,500 кг относится к весу одной тюковой единицы, а не к диапазону производительности, который следует подставлять в данный японский проект.
Часто задаваемые вопросы по проекту
Означает ли «160 тонн» вес каждого тюка в 160 тонн?
Нет. Это заявленный класс усилия машины. В проектных отчётах указывается производительность 800–1,200 кг в час; конкретное значение массы одного тюка не приводилось.
Это машина с фронтальной или боковой разгрузкой?
В данном примере заказчика предусмотрен пресс-подборщик с передней выгрузкой. Схема размещения оборудования должна обеспечивать необходимое пространство для сбора с фронтальной стороны, а не предполагать такое же расположение, как при установке с боковой выгрузкой.
Может ли заявленная производительность применяться к любому алюминиевому профилю?
№. Фактическая производительность зависит от подготовленного сырья, степени заполнения, настроенного цикла и способа обработки упаковки. Подтвердите требования, используя репрезентативный материал и согласованный метод приемки для выбранной машины.