Um cliente alemão utiliza uma linha integrada de trituração e briquetagem para processar cavacos de alumínio, com uma taxa reportada de 30–50 kg por hora. A linha conecta um Triturador de eixo único, uma esteira transportadora e uma pequena prensa de briquetagem BPM sob controle automático por CLP. As aparas longas e enroladas são primeiro trituradas, transportadas para a prensa e compactadas em briquetes manejáveis para coleta e reciclagem.
O projeto foi concebido para reduzir a transferência manual repetida e o espaço ocupado pela cavilha solta de alumínio. Seus objetivos práticos são menores requisitos de mão de obra, armazenamento e transporte mais eficientes, além de um manuseio de materiais mais limpo e organizado. Esses benefícios são descritos por meio da disposição do processo, em vez de percentuais de economia não comprovados ou alegações de desempenho ambiental.
Projeto de Cavacos de Alumínio na Alemanha – Visão Geral
Localização do cliente: Alemanha.
Matéria-prima: aparas de alumínio e cavacos enrolados de usinagem.
Produção de processamento relatada: 30–50 kg/hora.
Estágio de redução de tamanho: Triturador de eixo único.
Transferência de material: transportador entre o triturador e a prensa.
Estágio de compactação: Prensa de briquetagem pequena BPM.
Arranjo de controle: Automação PLC para a linha completa.
Foco do projeto: Preparação, transferência e briquetagem coordenadas do material, com manuseio manual reduzido e armazenamento mais compacto.
Por que as aparas de alumínio precisam de um processo coordenado?
As aparas de alumínio são resíduos de usinagem que podem conter longas fitas, espirais e fios emaranhados. Sua forma solta deixa espaços vazios nos recipientes de coleta e pode dificultar a alimentação contínua. Para um fluxo de material pequeno, uma máquina autônoma grande não é automaticamente a solução mais adequada: a preparação, o transporte e a prensagem precisam funcionar em conjunto na taxa exigida pelo cliente.
Esta aplicação alemã, portanto, combina trituração e briquetagem em um único projeto de linha de produção. A primeira etapa prepara as aparas para o sistema de alimentação a jusante; em seguida, o transportador transfere esse material preparado para a prensa. Tornos de Alumínio A página de aplicação fornece contexto adicional para distinguir este feed de perfis de alumínio, aparas de chapas ou latas de bebidas usadas.
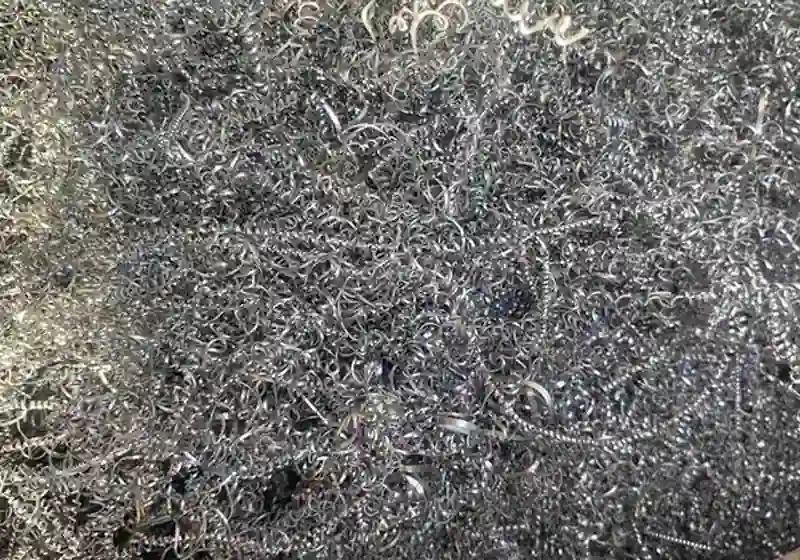
Material de entrada: aparas enroladas de alumínio antes do processo de trituração e briquetagem.
Etapa 1: Trituração com Eixo Único Antes da Briquetagem
As aparas de alumínio entram em um triturador de eixo único antes da prensagem. Neste projeto, a redução de tamanho trata a forma longa e emaranhada das aparas recebidas e as prepara para o transporte e a etapa de briquetagem. Esta é uma operação de preparação do material, não a etapa final de densificação.
A configuração necessária do triturador deve ser verificada com cavacos representativos, incluindo comprimento dos filamentos, liga, contaminação e as condições reais de entrada. Um triturador não deve ser considerado um substituto para a separação de materiais inadequados. Nenhuma geometria de faca, tamanho de peneira ou especificação de tamanho de partícula final foi fornecida para esta instalação, portanto, esses detalhes não são adicionados como dados do projeto.
Etapa 2: Transporte por esteira para a prensa BPM
Após a trituração, um transportador leva o material de alumínio preparado para a pequena prensa de briquetagem BPM. A interligação das etapas reduz a necessidade de transportar manualmente cada lote entre máquinas separadas. Além disso, estabelece uma rota de transferência definida dentro da linha, facilitando a organização do fluxo de material em torno da etapa de prensagem.
A esteira faz parte do processo global e não constitui uma garantia independente de capacidade. Sua taxa de alimentação e o arranjo de recepção devem ser adequados ao material triturado e à sequência operacional da prensa. A coleta antes do triturador e a remoção dos briquetes acabados ainda exigem um plano de manuseio prático.
Etapa 3: Briquetagem na Pequena Prensa BPM
A pequena prensa de briquetagem BPM compacta as aparas de alumínio preparadas em briquetes. Isso transforma o material de aparas soltas e irregulares em pacotes discretos, mais fáceis de coletar, pesar e organizar para a manipulação subsequente. As fotografias fornecidas mostram peças cilíndricas acabadas, sem estabelecer um diâmetro, massa ou densidade não relatados.
O relacionado Prensa briquetadeira pequena A página do produto explica a aplicação de prensagem compacta de cavacos metálicos. Diferentemente da fusão, a etapa de prensagem forma um pacote por meio de compactação mecânica. A adequação a uma recicladora específica ainda depende da qualidade do material e da especificação de recebimento acordada.
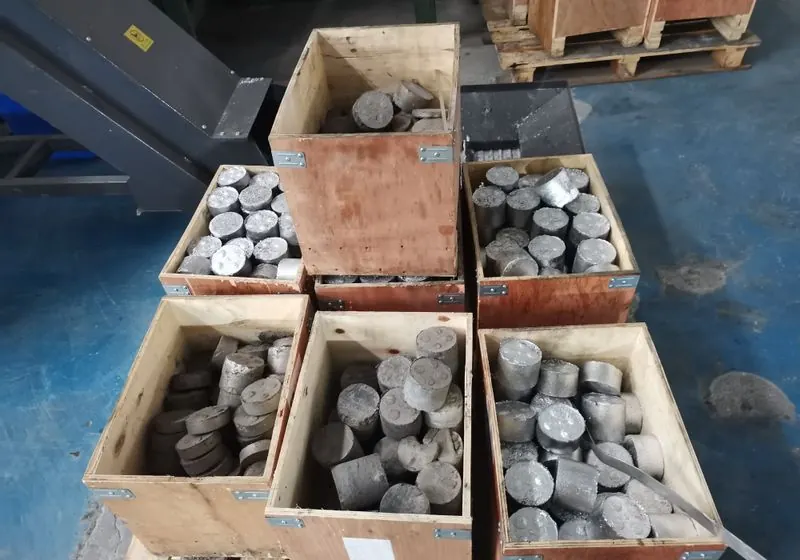
Material final: briquetes de alumínio coletados em caixas para pesagem e manuseio subsequente.
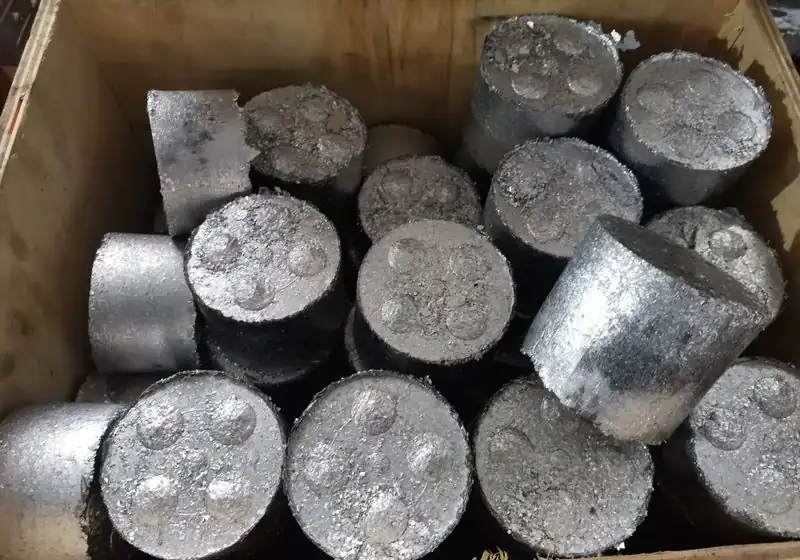
Detalhe do briquete: aparas de alumínio compactadas formando peças cilíndricas.
Automação PLC em Toda a Linha
A linha completa utiliza controle automático por CLP para coordenar suas operações configuradas. A integração do triturador, do transportador e da prensa sob um arranjo de controle comum permite uma sequência mais consistente do que tratar a transferência de material como uma série de tarefas manuais não relacionadas.
A automação não significa que a instalação possa operar sem supervisão ou que os operadores possam entrar nas áreas de equipamentos em movimento. Os modos permitidos, os intertravamentos de proteção, as paradas e as reinicializações devem seguir a documentação da máquina fornecida. O cliente especificou controle por CLP, mas não definiu controle remoto, monitoramento via internet ou capacidade de operação desatendida; esses recursos não são previstos para este projeto.
Capacidade Relatada de 30–50 kg por Hora
A faixa de produção fornecida é de 30–50 kg/hora para a aplicação de cavacos de alumínio. Trata-se de um valor de vazão em massa, não de uma contagem de briquetes nem do peso individual de cada briquete. A linha deve ser avaliada como um sistema completo, incluindo preparação, transferência, prensagem e o manuseio necessário para sustentar a operação pretendida.
A produção real depende dos cavacos recebidos e do desempenho coordenado de todas as etapas. Para um projeto comparável, acorde a amostra do material, o período de medição e as etapas de manuseio incluídas na avaliação da capacidade. Um ciclo apenas com a prensa ou uma classificação nominal do triturador não devem ser utilizados como substitutos para a vazão demonstrada de toda a linha.
Benefícios de Mão de Obra, Transporte e Armazenamento
Mão de obra: A esteira de transferência e o sequenciamento coordenado por CLP reduzem os movimentos manuais repetidos entre o triturador e a prensa. Os operadores podem concentrar-se no fornecimento do material adequado, na supervisão do processo e na gestão da produção. Nenhuma redução exata de pessoal foi informada para este cliente.
Armazenamento: A briquetagem reduz a forma solta do material e produz peças definidas que podem ser coletadas em recipientes adequados. A área de armazenamento necessária depende do volume real de produção, da disposição dos recipientes, do plano de acesso e manuseio; não deve ser estimada apenas com base em fotografias.
Transporte: Pacotes compactos podem aproveitar melhor o espaço disponível nos contêineres do que aparas soltas e flexíveis. O impacto real nos custos depende das propriedades dos pacotes, dos limites de carga útil e dos arranjos de transporte do cliente. Não é afirmada nenhuma porcentagem de economia no frete nem nenhum período de retorno financeiro.
Considerações Ambientais e de Reciclagem
A linha favorece uma reciclagem mais organizada por meio de transferência controlada e saída compactada. Manter as classes de alumínio compatíveis separadas e limitar a contaminação permanece essencial durante toda a coleta e o processamento. A eficiência ambiental também depende do manejo, no local, de quaisquer fluidos, finos e resíduos associados às aparas recebidas.
Nenhum sistema dedicado de recuperação de refrigerante, pacote de extração de poeira, medição de emissões ou resultado de consumo de energia foi especificado para esta instalação. Tais configurações devem ser avaliadas com base nos requisitos reais do material e do local, e não inferidas pela palavra “automático”. O projeto é apresentado como uma solução integrada de manuseio e compactação, e não como uma alegação de emissões zero ou resíduo zero.
Informações Necessárias Para Um Projeto Semelhante
Forneça fotografias ou amostras das aparas de alumínio, comprimento típico dos fios, informações sobre a liga, estado do fluido, contaminação, quantidade diária e horas de operação previstas. Inclua a potência disponível, o espaço para a linha completa, o acesso para manutenção e os requisitos de briquetes do reciclador. Esses detalhes ajudam a alinhar a trituração, o transporte e a prensagem em torno de uma meta de produção prática.
Perguntas Frequentes sobre Casos de Clientes
Qual é a sequência do processo?
As aparas de alumínio passam por um triturador de eixo único, são transportadas por uma esteira até uma prensa de briquetagem pequena BPM e são compactadas em briquetes. A linha completa utiliza controle automático PLC.
30–50 kg/Hora descreve o peso do briquete?
Não. É a faixa de processamento horário de material relatada para esta aplicação. O peso e as dimensões individuais da briqueta não foram fornecidos.
Como a linha reduz os custos de manuseio?
O transporte contínuo reduz a transferência manual entre as etapas, enquanto a briquetagem transforma cavacos soltos em pacotes mais fáceis de manusear para armazenamento e transporte. As economias reais dependem do fluxo de material e das configurações operacionais do cliente; nenhum percentual medido foi fornecido.
