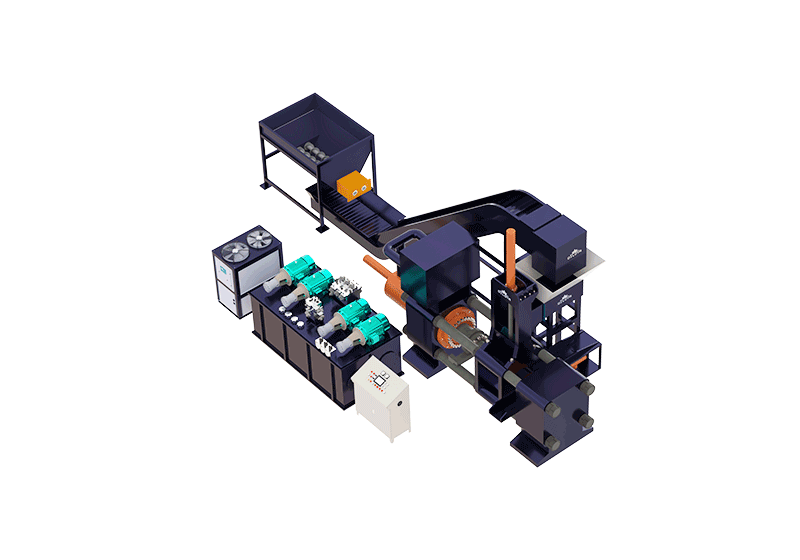
Горизонтальное брикетирование высокой производительности для короткой металлической стружки
Горизонтальная линия брикетирования металлических стружек DILOYA объединяет горизонтальную брикетировочную машину с большим бункером-накопителем, оснащённым шнеком. Она предназначена для прессования подходящей короткой металлической стружки в брикеты, обеспечивая при этом запас материала для согласованной подачи и высокопроизводительного производства.
Основной процесс прост: Загружайте подготовленные короткие стружки в буферный бункер, подавайте их через шнековую систему, сжимайте в горизонтальном прессе и собирайте готовые брикеты. Конструкция с загрузочным бункером снижает необходимость добавлять небольшие порции материала непосредственно в пресс во время каждого производственного цикла.
Подходит для различных типов короткой металлической стружки
Линия может быть настроена для обработки различных подходящих коротких стружек из чёрных и цветных металлов, включая стальную или железную стружку, чугунная стружка, алюминиевые стружки, медные стружки и латунная стружкаФактическая машина и схема подачи должны быть подобраны в соответствии с маркой металла, геометрией стружки, насыпной плотностью и состоянием смазочно-охлаждающей жидкости.
> Стальные и железные стружки: подходит для коротких чёрных металлических стружек, с учётом толщины, прочности, загрязнённости и характеристик подачи.
> Чугунная стружка: короткий металлорежущий материал, оцениваемый по распределению частиц, содержанию мелких фракций и остаточному охлаждающему жидкому.
> Алюминиевые стружки: подготовленные короткие стружки, с низкой насыпной плотностью и требуемыми характеристиками брикетов, учитываемыми при компоновке.
> Медные и латунные стружки: подходит для сортированных отходов механической обработки, обрабатываемых раздельно по маркам металлов и сплавов.
Это решение для короткой стружки, а не универсальный пресс для любого вида металлолома. Длинная, нитевидная или спутанная стружка может потребовать предварительного измельчения перед тем, как её можно будет надёжно обрабатывать с помощью бункера и шнековой системы. Инструменты, концы прутков, крупные цельные детали и другие посторонние предметы следует удалить или предусмотреть их устранение в рамках согласованной процедуры подготовки.
Конструкция горизонтального пресса
Брикетировочная машина использует горизонтальную схему сжатия в качестве центральной стадии прессования линии. Подготовленный материал подается через настроенную систему подачи, гидравлически сжимается и выгружается для сбора.
Горизонтальная компоновка обеспечивает основу для организации процессов подачи, прессования и извлечения брикетов в рамках одной производственной схемы. Итоговая компоновка должна соответствовать маршруту загрузки в цехе, имеющейся площади пола и способу сбора, при этом должен быть обеспечен доступ для проведения осмотра, очистки и технического обслуживания.
Ориентация пресса сама по себе не определяет достижимую производительность. Для работы с высокой производительностью необходимо подбирать пресс, систему подачи, источник материала и средства выгрузки в комплексе. Размеры брикетов, целевой вес и параметры прессования должны быть уточнены для конкретного исходного сырья.
Большой шнековый бункер для буферизации и регулируемой подачи
Большой буферный бункер накапливает рабочий запас подготовленных стружек между циклами загрузки. Операторы могут пополнять бункер партиями, а не находиться рядом с прессом, подавая каждую отдельную загрузку. Затем шнековая система перемещает материал к брикетировочной машине в соответствии с её рабочим циклом.
Этот буфер помогает отделить погрузочные операции в цехе от повторяющихся циклов прессования. Он способен сглаживать кратковременные колебания в поставках материала, однако для поддержания устойчивого производства средняя скорость загрузки всё равно должна соответствовать потребляемой мощности пресса.
Рабочий объём бункера следует выбирать в зависимости от насыпной плотности сыпучих стружек, желаемой производительности и требуемого интервала между загрузками. Один и тот же объём бункера вмещает разные массы металла при заполнении лёгкой алюминиевой стружкой или более плотным медным материалом. Поэтому одного лишь номинального объёма недостаточно для оценки времени работы между загрузками.
Геометрия бункера, размеры шнека и привод подачи также должны соответствовать форме стружки и её реологическим свойствам. Материаловедческие испытания помогут выявить склонность к образованию мостиков, спутыванию или неравномерной подаче до утверждения окончательной спецификации оборудования.
Производственная последовательность
1> Подготовка и загрузка. Разделите материал и загрузите подходящие короткие стружки в большой бункер с использованием согласованного метода погрузки.
2> Буферизовать материал. Поддерживайте рабочий запас, обеспечивающий выполнение запланированной прессовочной операции между дозаправками.
3> Шнековая подача в пресс. Перемещайте стружку из бункера в брикетировочный пресс в соответствии с его требованиями к подаче.
4> Сжимать горизонтально. Гидравлический прессовочный цикл формирует подготовленные стружки в брикеты заданных размеров.
5> Выгрузка и сбор. Удаляйте готовые брикеты через выбранную систему сбора или дальнейшей обработки.
Высокая производительность благодаря согласованному оборудованию
Линия предназначена для высокоэффективного брикетирования металлической стружки. Фактическая массовая производительность зависит от типа металла, насыпной плотности, размера стружки, содержания влаги или охлаждающей жидкости, веса брикета и частоты циклов, а также от выбранной конфигурации пресса.
Для поддержания производительности пополнение бункера, подача шнеком и удаление брикетов должны соответствовать скорости прессования. Крупный пресс не сможет выдерживать заданную производительность, если подача сырья прерывается или готовый материал блокирует зону выгрузки.
Нельзя принимать одну и ту же часовую производительность за основу для всех материалов. Компания DILOYA должна подтвердить целевой показатель производства, используя типичные стружку, заданные требования к брикетам и график работы заказчика. Значения производительности, полученные из других решений, не следует переносить на эту линию без проверки.
Интегрированная эксплуатация и удобство работы в цехе
Буферный бункер, шнековый питатель и горизонтальный пресс могут быть скоординированы посредством заданной последовательности управления. Это снижает необходимость в многократных ручных операциях по перемещению стружки между этапами хранения и прессования и способствует созданию более организованной станции обработки металлической стружки.
Операторы по-прежнему осуществляют управление поступающим материалом, контролируют работу оборудования, собирают брикеты и выполняют регулярные осмотры и техническое обслуживание. В окончательной спецификации должны быть определены необходимые ограждения, аварийные остановки, блокировки оборудования и безопасные способы доступа. Любые системы сбора жидкостей, предусмотренные для исходного сырья, также должны быть включены в проектную документацию.
Настройте линию для вашей задачи по переработке короткой стружки.
Для подготовки подходящего предложения укажите тип металла и сплава, представительные фотографии или образцы стружки, габариты стружки, насыпную плотность в рыхлом состоянии, состояние смазочно-охлаждающей жидкости или масла, количество материала, поступающего за смену, и желаемую часовую производительность. Также уточните предпочтительные размеры или массу брикетов, способ загрузки, требуемый интервал заполнения, имеющуюся площадь пола, параметры электроснабжения и порядок сбора.
DILOYA затем может соответствовать горизонтальный брикетировочный пресс, рабочий объём бункера, система шнековой подачи и выгрузочное оборудование в зависимости от области применения. Подтвержденная производительность, установленная мощность, габаритные размеры линии, а также любое дополнительное оборудование для предварительной подготовки или работы с жидкостями должны быть указаны в проектной коммерческом предложении.