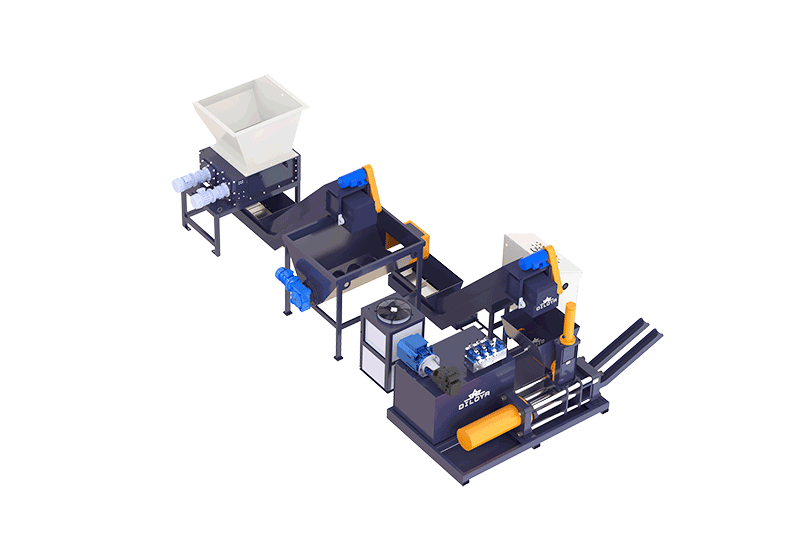
Trituración automatizada de cuatro ejes y briquetado con doble salida
La línea automática de trituración y briquetado de virutas metálicas DILOYA combina un trituradora de cuatro ejes, una gran tolva de almacenamiento equipada con tornillo y una prensa de briquetado de doble salida en un único sistema coordinado. Está diseñada para triturar las virutas metálicas y los torneados de mecanizado adecuados, almacenar temporalmente las virutas preparadas y comprimirlas en briquetas, reduciendo la manipulación manual intermedia.
Las características clave de la línea son reducción de tamaño con cuatro ejes, con una criba de clasificación opcional, una tolva de almacenamiento intermedio después del triturado, producción de briquetas con salida dual y operación controlada por servomotorJuntos, estos componentes proporcionan una configuración de procesamiento compacta centrada en la alimentación automatizada, un alto potencial de producción y un uso eficiente de la energía.
Materias primas adecuadas y requisitos de preparación
La línea puede configurarse para diferentes virutas y tornillos metálicos, incluidos los residuos de mecanizado adecuados de aluminio, hierro o acero, cobre y latón. La selección debe tener en cuenta la aleación real, el espesor de la viruta, la longitud del rizo, el tamaño del paquete, la densidad aparente suelta y el refrigerante o aceite retenido, más que únicamente el nombre del metal.
Los virutas largas o enredadas se preparan primero mediante la trituradora de cuatro ejes, de modo que la tolva y el sistema de alimentación posteriores reciban material adecuado para la briquetización. Los distintos metales y grados de aleación deben procesarse por separado, según los requisitos de reciclaje del cliente. Herramientas, extremos de barras, piezas sólidas grandes y otros objetos extraños requieren su eliminación o un acuerdo de separación previa al procesamiento.
Las muestras representativas de material ayudan a determinar la configuración adecuada del triturador, la selección de cribas, la disposición de la alimentación y los ajustes de briquetado. La capacidad para procesar una muestra de virutas de mecanizado no garantiza automáticamente la idoneidad para todo tipo de chatarra metálica.
Flujo del proceso desde las virutas metálicas hasta las briquetas terminadas
1> Cargue las virutas adecuadas en la trituradora. El método de carga se selecciona en función del sistema de recolección del cliente y las condiciones del taller. Los fardos entrantes deben mantenerse dentro de las dimensiones de alimentación y los límites de contaminación acordados.
2> Reduzca el material mediante trituración con cuatro ejes. La trituradora corta y descompone los virutas en un material adecuado para las siguientes etapas. Se puede instalar una criba de dimensionamiento opcional cuando se requiere un tamaño de descarga más controlado.
3> Recoger el material triturado en la gran tolva de almacenamiento intermedio. La tolva recibe el producto del triturador y proporciona una reserva operativa entre la reducción de tamaño y el prensado.
4> Alimentación a través del sistema de tornillo. La disposición de tornillos transporta las virutas desde la tolva hasta la prensa de briquetas en coordinación con la secuencia de prensado.
5> Comprimir y descargar mediante la disposición de doble salida. La máquina de briquetaje forma las virutas preparadas en briquetas y las descarga mediante su diseño de dos salidas.
6> Recolecte las briquetas terminadas. Los contenedores de recolección o los equipos de manipulación posterior se seleccionan para acomodar ambas salidas y la tasa de producción prevista.
Trituración de cuatro ejes con una criba de clasificación opcional
El triturador de cuatro ejes constituye la etapa de preparación de esta solución. Su función es reducir las virutas y los desechos metálicos antes de que lleguen a la tolva y a la prensa, facilitando que el sistema posterior reciba una alimentación más manejable.
Cuando la aplicación lo requiera, el triturador puede equiparse con una criba de tamizado para ayudar a controlar el tamaño del material descargado. La apertura de la criba y la configuración de corte deben seleccionarse conjuntamente en función del material de alimentación y de los requisitos de la prensa briqueteadora.
Una pantalla ayuda a controlar la distribución del tamaño; esto no significa que cada viruta metálica descargada tenga exactamente las mismas dimensiones. La geometría de las virutas y el comportamiento del material siguen influyendo en el resultado. La selección de la pantalla también afecta las condiciones de funcionamiento de la etapa de trituración, por lo que el tamaño de viruta deseado y el caudal requerido deben considerarse conjuntamente y confirmarse mediante una evaluación del material.
Una tolva de tornillo posttrituradora amortigua el flujo de material.
La tolva grande equipada con tornillo está situada después del proceso de trituración. Recibe el material preparado procedente del triturador de cuatro ejes y mantiene una reserva para la prensa de briquetas. Esto proporciona a la línea un buffer intermedio, en lugar de exigir que la prensa siga directamente cada variación a corto plazo en la descarga del triturador.
El sistema de tolva y tornillo enrosca conecta dos operaciones distintas: la trituradora prepara los virutas entrantes, mientras que la prensa recibe y comprime repetidamente una carga. El almacenamiento intermedio ayuda a coordinar estas etapas y reduce la necesidad de transferencia manual de las virutas trituradas entre ellas.
El volumen útil de la tolva debe seleccionarse en función de la densidad aparente del material triturado, el rendimiento esperado de la trituradora y el consumo de la prensa. El buffer no puede compensar indefinidamente si el rendimiento medio de la trituradora es inferior a la demanda de la prensa; para una producción sostenida, las capacidades de los equipos aún deben estar adecuadas entre sí.
Briquetado con doble salida para un alto potencial de producción
La máquina de briquetaje utiliza un diseño de doble salida para respaldar una producción de briquetas de alto rendimiento en una configuración compacta. Los dos puntos de descarga deben integrarse en el diseño del sistema de recolección, de modo que el material terminado pueda retirarse sin obstruir ninguno de los dos orificios de salida.
Con el material de alimentación adecuado y una configuración compatible, la máquina puede producir aproximadamente 5–6 briquetas terminadas por minuto. Esta cifra se expresa como el número total de briquetas terminadas por la máquina, no como 5–6 briquetas por salida ni como 5–6 ciclos completos de doble salida.
La producción real depende del metal, del tamaño de las virutas trituradas, de la densidad aparente, del estado del refrigerante, de las dimensiones y el peso de los briquetas, así como de los ajustes de prensado seleccionados. Los briquetas por minuto indican la producción en número de piezas, no las toneladas por hora. El caudal másico debe determinarse utilizando el peso real de los briquetas y la velocidad de operación sostenida; no debe inferirse únicamente a partir del número de salidas.
Control servo para un funcionamiento eficiente y coordinado
La línea incorpora un sistema de control servo como parte de su configuración de alta producción y bajo consumo energético. La secuencia de operación se coordina en función de la demanda de procesamiento, en lugar de tratar la trituración, la alimentación y el prensado como tareas manuales independientes.
El objetivo de ahorro energético consiste en reducir el consumo innecesario de energía durante el ciclo de operación configurado, manteniendo al mismo tiempo el rendimiento de producción requerido. El beneficio real depende de la configuración seleccionada del accionamiento y del sistema hidráulico, del perfil de carga, del material y del programa de operación. No debe asumirse un porcentaje fijo de ahorro energético ni un consumo de electricidad por tonelada sin una configuración definida y datos de operación medidos.
Al comparar propuestas, evalúe el consumo de energía junto con la producción sostenida y la calidad de las briquetas. La potencia del motor instalado por sí sola no determina el consumo real de electricidad de la línea durante la producción.
Diseño compacto y automatización integrada
El triturador, la tolva de almacenamiento intermedio, el alimentador de tornillo y la prensa de doble salida están dispuestos como una célula de producción conectada. Esto reduce las estaciones de manipulación independientes y permite una instalación de pequeño tamaño en comparación con una configuración que requiere almacenamiento intermedio repetido y transferencias manuales.
El diseño final debe seguir proporcionando acceso para la carga, espacio de mantenimiento para el triturador y el tamiz, acceso de servicio a la tolva y espacio de recolección en ambas salidas de briquetas. Las protecciones, los paros de emergencia y los interbloqueos requeridos entre las etapas del equipo deben definirse en la especificación de control y seguridad.
Los operarios siguen gestionando el material entrante, supervisando la operación, recogiendo las briquetas terminadas y realizando inspecciones, limpieza y mantenimiento. La automatización reduce el trabajo repetitivo de alimentación y transferencia; no elimina la supervisión ni la necesidad de seguir procedimientos de servicio seguros.
Configure la línea en función de su material y del objetivo de producción.
Para una propuesta adecuada, proporcione detalles sobre el metal y la aleación, muestras representativas de virutas o tornillos, el tamaño del paquete, el espesor de las virutas, la densidad aparente en estado suelto, el estado del refrigerante o del aceite y la producción requerida. Además, indique el tamaño deseado de las virutas trituradas, el diámetro y el peso preferidos de la briqueta, el método de carga, el área de piso disponible, el suministro eléctrico y el sistema de recolección.
DILOYA puede combinarse entonces con la trituradora de cuatro ejes, la criba de clasificación opcional, la tolva intermedia, la alimentación por tornillo, la prensa servocontrolada y la descarga de doble salida. La tasa de briquetas confirmada, el caudal másico, los requisitos de energía y las dimensiones instaladas deben especificarse en la oferta específica del proyecto y en la especificación de aceptación.