Um cliente na Grécia necessitava de uma solução de briquetagem de aparas de alumínio com uma capacidade alvo de 600–800 kg por hora. Com base neste requisito, a Prensa briquetadeira com saída dupla foi recomendado. O conceito selecionado combina duas saídas de descarga de briquetes com controle totalmente automático por CLP, com uma taxa de produção declarada de 5–6 briquetes por minuto.
A aplicação diz respeito a cavacos de usinagem de alumínio, não perfis de alumínio para latas de bebidas vazias. O objetivo é transformar cavacos preparados adequados em briquetes definidos, coordenando a alimentação, a prensagem e a coleta do produto acabado. O valor horário representa a exigência de capacidade do cliente; não deve ser apresentado como um resultado de teste de aceitação verificado de forma independente.
Projeto de Briquetagem de Cavacos de Alumínio na Grécia – Visão Geral
Localização do cliente: Grécia.
Material: aparas de alumínio provenientes de operações de usinagem.
Requisito de capacidade do cliente: 600–800 kg/hora.
Equipamentos recomendados: Prensa de Briquetagem com Saída Dupla.
Design de descarga: duas saídas para briquetes acabados.
Taxa de produção declarada: 5–6 briquetes/minuto, descrito aqui como a capacidade total da máquina e não como uma taxa por saída.
Sistema de controle: Controle totalmente automático por CLP.
Foco do processo: alimentação coordenada, compactação hidráulica, descarga e coleta.
Adequando a Prensa ao Fluxo de Cavacos de Alumínio
As aparas de alumínio variam conforme o processo de usinagem. A forma das partículas, a liga, o fluido retido e a contaminação influenciam a forma como o material preenche a prensa e como o briquete acabado se mantém coeso. Por isso, a vazão mássica exigida pelo cliente deve ser considerada juntamente com uma amostra representativa das aparas e com o fluxo de coleta planejado.
Lascas soltas deixam espaços nos recipientes de coleta e podem ser difíceis de movimentar como uma massa desorganizada. A briquetagem consolida lascas adequadas em peças discretas que podem ser coletadas, pesadas e organizadas para reciclagem. Os requisitos de qualidade do reciclador receptor ainda se aplicam: a prensagem não elimina a necessidade de classificação do material e controle de contaminação.
Por que Recomendar uma Prensa de Briquetagem com Saída Dupla?
A característica distintiva do Prensa briquetadeira com saída dupla Possui duas saídas de briquetes acabados. Isso confere ao layout de manuseio duas posições de descarga definidas e permite que a configuração de coleta seja planejada em torno da prensa, em vez de ser tratada como uma reflexão posterior.
Para a exigência do cliente grego de 600–800 kg/hora, a recomendação considera tanto a prensagem quanto a remoção das peças acabadas. Manter as áreas de saída desobstruídas e fornecer recipientes de recebimento adequados são partes importantes de uma produção eficiente. Duas saídas não garantem automaticamente o dobro da produção de uma máquina com uma única saída; o resultado real depende da configuração selecionada, da alimentação e do ciclo completo.
As fotografias fornecidas ilustram equipamentos com saída dupla e manuseio em linha de produção. Elas apoiam a explicação do conceito de descarga, sem implicar que cada unidade auxiliar mostrada esteja incluída no escopo final de fornecimento ao cliente.
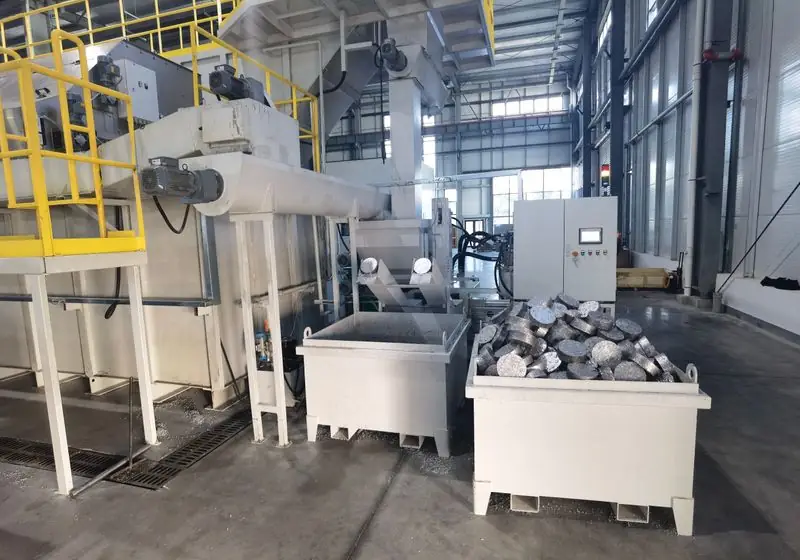
Vista lateral de suporte: duas posições de descarga de briquetes com recipientes de coleta.
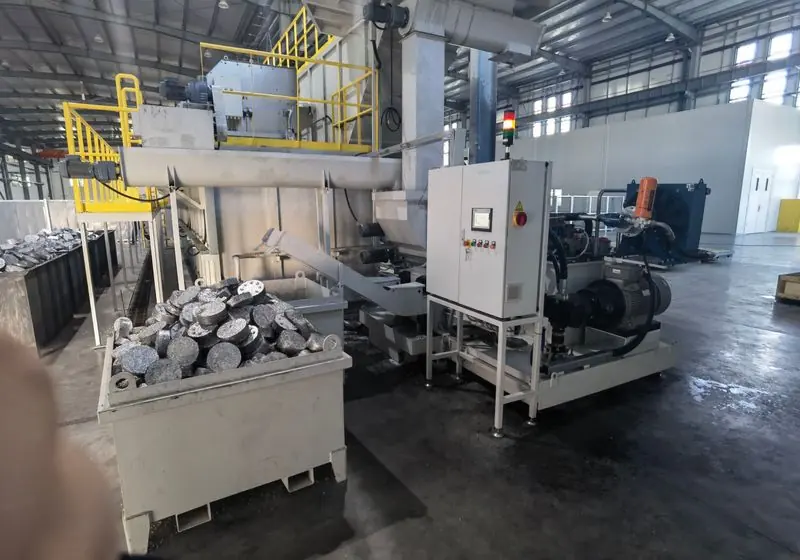
Vista do processo de suporte: controles da prensa, transferência de material e manuseio do briquete acabado.
Fluxo de Operação da Máquina: Dos Cavacos aos Briquetes Coletados
Visão geral do processo: Preparação do material → alimentação controlada → compressão e formação hidráulica → descarga pelas saídas configuradas → coleta → retorno ao próximo ciclo automático. O que se segue descreve o conceito de produção, não substituindo as instruções de operação fornecidas.
1. Prepare e verifique as aparas de alumínio
Mantenha as classes compatíveis separadas e avalie a condição das cavacas recebidas em relação à especificação acordada. Identifique inclusões inadequadas e qualquer material longo e emaranhado que possa interferir na alimentação. Trituração adicional, drenagem ou outros preparativos devem ser especificados apenas quando o material real assim exigir; um triturador separado não foi confirmado para este projeto grego.
2. Alimente a prensa por meio de seu sistema de alimentação
As cavacos preparados são fornecidos ao sistema de recepção e alimentação da prensa. A entrega consistente do material garante um enchimento repetível, em vez de permitir que cargas irregulares ou interrupções determinem o ritmo de produção. O tipo específico de transportador, a capacidade da tremonha e o equipamento de dosagem devem ser confirmados para a máquina fornecida, e não inferidos a partir de uma fotografia de apoio.
3. Comprimir e Formar o Briquete
O sistema hidráulico aplica a sequência de compressão configurada à carga de material e forma um briquete. As condições das aparas, o enchimento e as configurações selecionadas da máquina influenciam a peça resultante. Nenhum valor de força de prensagem, configuração de pressão, tempo de permanência, densidade ou tamanho do briquete foi fornecido para este caso; portanto, nenhum é inventado.
4. Descarga Através do Arranjo de Duas Saídas
As peças acabadas saem pela configuração de dupla saída da máquina e seguem para as posições de recebimento. O sincronismo das saídas e se a descarga é simultânea ou sequencial dependem do projeto da máquina fornecido e do programa do CLP. Este caso não pressupõe um padrão específico de alternância nem afirma que cada saída produz independentemente 5–6 peças por minuto.
5. Coletar a saída e continuar o ciclo automático
Os briquetes acabados são coletados conforme o arranjo de manuseio aprovado no local, enquanto a máquina retorna ao próximo ciclo configurado quando as condições exigidas são atendidas. A capacidade de coleta e o acesso devem estar adequados ao fluxo de produção planejado. A automação por CLP coordena a sequência especificada, mas supervisão, proteção e manutenção continuam sendo necessárias.
Compreendendo a Capacidade e a Quantidade de Briquetes
O projeto registra dois valores distintos: uma exigência do cliente de 600–800 kg/hora e uma taxa de produção da máquina declarada de 5–6 briquetes/minuto. O primeiro é uma meta de vazão em massa; o segundo conta as peças acabadas ao longo do tempo. Ambos devem ser documentados separadamente durante a seleção e os testes do equipamento.
Esses números, por si só, não determinam o peso individual de uma briqueta, o tempo exato do ciclo ou a produção horária contínua garantida. Para verificar a configuração recomendada, utilize cavacos de alumínio representativos, meça a massa coletada durante um período de teste acordado e registre o número de briquetes concluídos nas mesmas condições. Inclua as interrupções relevantes de alimentação e coleta no método de avaliação acordado.
Briquetes de Cavacos de Alumínio Acabados
As fotografias do produto final de apoio mostram briquetes cilíndricos de alumínio. Elas ilustram a transformação de aparas soltas em peças definidas, sem atribuir peso, diâmetro ou densidade não declarados a nenhum exemplar fotografado. Os critérios de aceitação do comprador devem definir a qualidade exigida do material e as propriedades da embalagem.
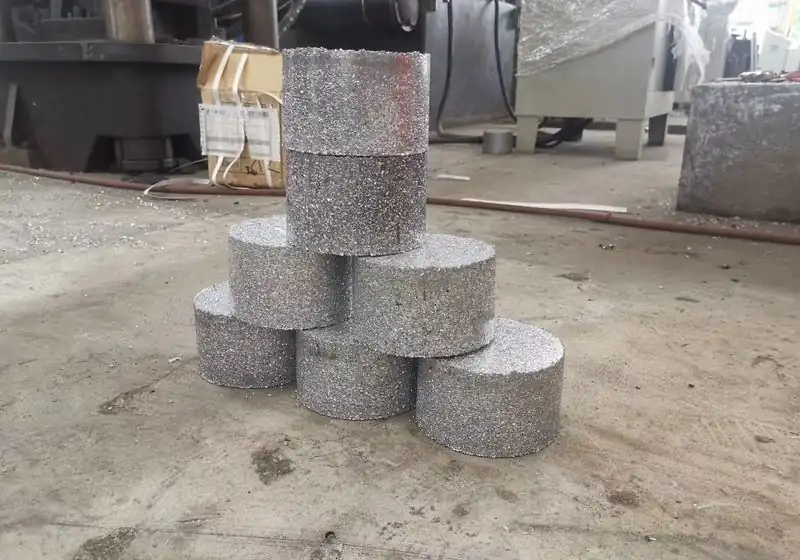
Exemplo de produto final: briquetes cilíndricos formados a partir de aparas de alumínio compactadas.
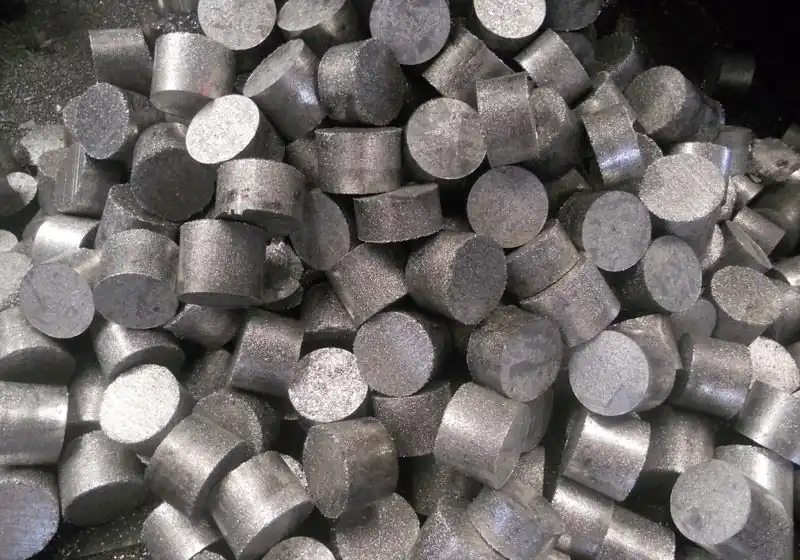
Detalhe do produto final: briquetes de alumínio coletados, mostrando sua forma cilíndrica.
Automação PLC e Benefícios de Manuseio Prático
O controle totalmente automático por CLP oferece uma estrutura consistente para as operações de alimentação, compressão e descarga especificadas. Com um plano de coleta adequado, o arranjo de dupla saída pode reduzir a intervenção repetida nas posições de descarga e facilitar a organização do manuseio do produto acabado.
Briquetes compactos podem simplificar o pesagem, o inventário e a preparação para transporte em comparação com cavacos soltos. Os impactos reais na mão de obra, no armazenamento e no frete dependem do fluxo de trabalho do local e das exigências do recebimento. Nenhum percentual de economia, redução de pessoal ou período de retorno foi fornecido. Da mesma forma, controle remoto, operação não assistida e um pacote dedicado de recuperação de refrigerante não são declarados para este projeto.
Comparando Esta Necessidade Com Uma Linha Menor de Recuperação de Cavacos
O Linha de Trituração e Briquetagem de Cavacos de Alumínio na Alemanha Neste caso, descreve-se uma aplicação diferente: cavacos enrolados preparados por um… Triturador de eixo único e transportado para uma prensa pequena BPM a uma taxa relatada de 30–50 kg/hora. Isso ilustra por que a forma do material e os requisitos de produção devem orientar a seleção do equipamento, em vez de tratar todos os resíduos de alumínio como a mesma alimentação.
Para uma instalação grega semelhante, forneça amostras de cavacos, informações sobre a liga, condição do fluido, quantidade diária, horas de operação, potência disponível e os requisitos de briquetes do reciclador receptor. Um layout que mostre a alimentação, ambas as áreas de saída e o acesso aos contêineres ajuda a adequar a máquina ao processo operacional completo.
Perguntas Frequentes sobre Casos de Clientes
600–800 kg/Hora É um Resultado de Produção Verificado?
É a capacidade exigida declarada pelo cliente, utilizada para recomendar a Prensa de Briquetagem de Saída Dupla. É necessário realizar um ensaio de aceitação representativo para confirmar a produção alcançada pela máquina selecionada sob as condições acordadas.
Cada saída produz de 5 a 6 briquetes por minuto?
A figura fornecida é descrita como 5–6 briquetes por minuto para a máquina no total. Uma taxa separada por saída e a sequência de temporização das saídas não foram fornecidas.
O que inclui a sequência de operação automática?
No nível de processo, inclui alimentação de cavacos preparados, compressão hidráulica e formação, descarga configurada em duas saídas, coleta e repetição do ciclo sob controle PLC. A sequência detalhada e as condições de proteção devem seguir a documentação da máquina fornecida.
