Клиенту в Греции требовалось решение для брикетирования алюминиевой стружки с целевой производительностью 600–800 кг в час. Исходя из этого требования, а Брикетировщик с двумя выходами было рекомендовано. Выбранная концепция сочетает в себе два выхода для выгрузки брикетов с полностью автоматическим управлением посредством ПЛК, при этом заявленная производительность составляет 5–6 брикетов в минуту.
Область применения касается алюминиевых стружек, полученных при механической обработке, а не алюминиевые профили или пустые банки из-под напитков. Цель — превращать подготовленные подходящие стружки в брикеты заданной формы, координируя подачу, прессование и сбор готовой продукции. Показатель по часам отражает потребность заказчика в производительности; он не должен представляться как результат независимо проведённого приёмочного испытания.
Проект по брикетированию алюминиевой стружки в Греции: краткий обзор
Местоположение заказчика: Греция.
Материал: алюминиевые стружки от операций механической обработки.
Требование заказчика по производительности: 600–800 кг/час.
Рекомендуемое оборудование: Брикетировочный пресс с двумя выходами.
Конструкция разгрузки: два выхода для готовых брикетов.
Заявленная производительность: 5–6 брикетов в минуту, указано здесь как общая производительность машины, а не как скорость на один выпускной патрубок.
Система управления: Полностью автоматическое управление с использованием ПЛК.
Фокус процесса: координированная подача, гидравлическое прессование, выгрузка и сбор.
Соответствие пресса потоку алюминиевой стружки
Алюминиевые стружки различаются в зависимости от процесса обработки. Форма частиц, сплав, остаточная жидкость и загрязнения влияют на то, как материал заполняет пресс и на прочность готового брикета. Поэтому требуемая производительность по массе должна учитываться вместе с репрезентативным образцом стружки и планируемым порядком её сбора.
Рассыпанные стружки образуют пустоты в ёмкостях для сбора и могут быть неудобны в перемещении как неуплотнённая масса. Брикетирование уплотняет пригодную стружку в отдельные брикеты, которые можно собирать, взвешивать и организовывать для переработки. Качественные требования принимающего перерабатывающего предприятия по‑прежнему остаются в силе: прессование не исключает необходимости сортировки материала и контроля загрязнений.
Почему стоит рекомендовать брикетировочный пресс с двумя выходами?
Отличительной особенностью является Брикетировщик с двумя выходами это два выхода для готовых брикетов. Благодаря этому компоновка транспортировки имеет две чётко определённые точки выгрузки, что позволяет спланировать систему сбора вокруг пресса, а не рассматривать её как второстепенный элемент.
Для требования греческого заказчика — 600–800 кг/час — рекомендация учитывает как прессование, так и удаление готовых изделий. Поддержание выходных зон в чистоте и обеспечение подходящих приёмных ёмкостей являются важными составляющими эффективного производства. Два выхода не обязательно означают удвоенную производительность по сравнению с машиной с одним выходом; фактический результат зависит от выбранной конфигурации, подачи и полного цикла.
Предоставленные фотографии иллюстрируют оборудование с двумя выпускными отверстиями и технологическую линию обработки. Они подтверждают описание концепции выгрузки, не предполагая при этом, что каждый изображённый вспомогательный узел входит в окончательный комплект поставки заказчика.
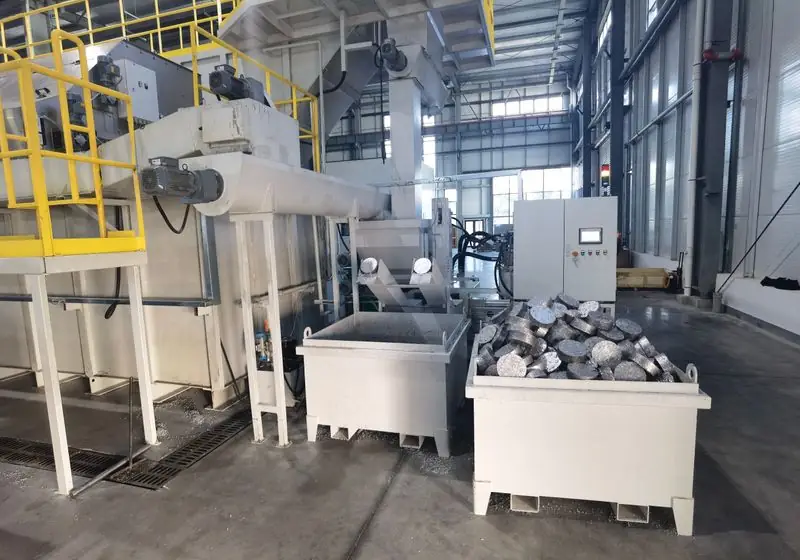
Вид сбоку: две позиции выгрузки брикетов с емкостями для их сбора.
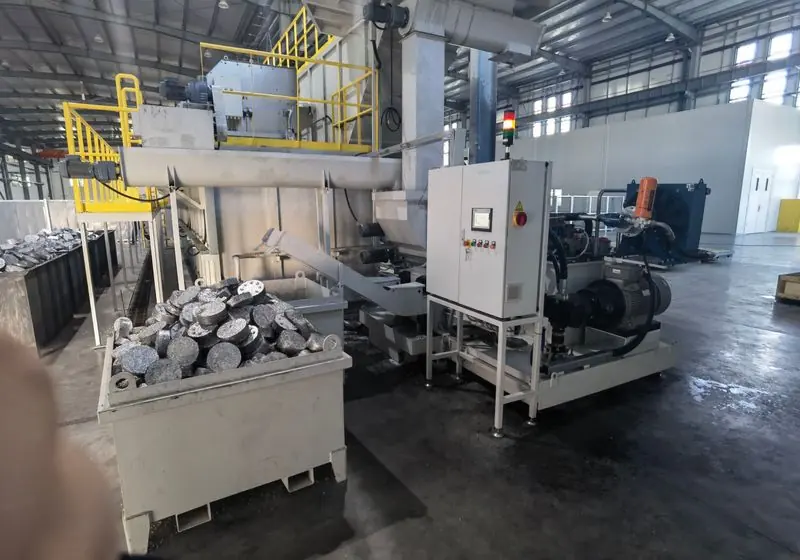
Поддержка технологического процесса: управление прессом, транспортировка материала и обработка готовых брикетов.
Технологический процесс работы машины: от стружки до собранных брикетов
Обзор процесса: подготовка материала → контролируемая подача → гидравлическое прессование и формование → выгрузка через предусмотренные выпускные отверстия → сбор → возврат к следующему автоматическому циклу. Ниже описывается концепция производства, а не замена предоставленных инструкций по эксплуатации.
1. Подготовьте и проверьте алюминиевые стружки
Сохраняйте сорта, пригодные для совместной переработки, раздельно и оценивайте состояние поступающих стружек в соответствии с согласованной спецификацией. Выявляйте неподходящие примеси и любые длинные спутанные материалы, которые могут препятствовать подаче. Дополнительное измельчение, дренаж или другая подготовка должны предусматриваться только в тех случаях, когда этого требует фактический материал; отдельный измельчитель для данного греческого проекта пока не подтверждён.
2. Подача материала в пресс через его загрузочное устройство
Подготовленные стружки подаются в приёмно-подающее устройство пресса. Стабильная подача материала обеспечивает повторяемость загрузки, не допуская нерегулярных закладок или перерывов, которые могли бы нарушить производственный ритм. Конкретные характеристики конвейера, объём бункера и дозирующего оборудования необходимо уточнять для поставляемой машины, а не выводить из сопроводительного фото.
3. Сжать и сформировать брикет
Гидравлическая система применяет заданную последовательность сжатия к загружаемому материалу и формирует брикет. Состояние стружки, степень заполнения и выбранные настройки машины влияют на полученный продукт. В данном случае не указано ни значение усилия прессования, ни параметры давления, ни время выдержки, ни плотность, ни размер брикета, поэтому ничего не придумывается.
4. Выгрузка через двухвыходную систему
Готовые изделия выходят через предусмотренную в конструкции машины двойную выпускную систему и перемещаются в приёмные зоны. Синхронизация работы выходов, а также режим их работы — одновременный или последовательный — зависят от конструкции машины и программы ПЛК, поставляемых вместе с оборудованием. В данном случае не предполагается конкретная последовательность работы выходов и не утверждается, что каждый выход независимо производит 5–6 изделий в минуту.
5. Соберите готовый продукт и продолжите автоматический цикл
Готовые брикеты собираются в соответствии с утверждённой на объекте процедурой их обработки, в то время как машина переходит к следующему заданному циклу при соблюдении требуемых условий. Емкость для сбора и доступ к ней должны соответствовать планируемому производственному потоку. Автоматизация на базе ПЛК координирует заданную последовательность операций, однако надзор, защитные ограждения и техническое обслуживание по-прежнему необходимы.
Понимание производительности и количества брикетов
В проекте зафиксированы две разные величины: требование заказчика — 600–800 кг/час, и заявленная производительность машины — 5–6 брикетов в минуту. Первая величина представляет собой целевой показатель массового потока; вторая учитывает количество готовых изделий за единицу времени. Эти данные следует документировать отдельно при выборе и тестировании оборудования.
Одни лишь эти цифры не позволяют определить индивидуальный вес брикета, точное время цикла или гарантированную непрерывную часовую производительность. Для проверки рекомендуемой конфигурации используйте типичные алюминиевые стружки, измерьте собранную массу за согласованный период испытаний и зафиксируйте количество готовых брикетов при тех же условиях. Включите в согласованный метод оценки все соответствующие перерывы в подаче и сборе.
Готовые брикеты из алюминиевой стружки
На представленных фотографиях готовой продукции показаны цилиндрические алюминиевые брикеты. Они иллюстрируют переход от сыпучих стружек к чётко оформленным изделиям, при этом ни одному из сфотографированных образцов не присваивается незарегистрированный вес, диаметр или плотность. Критерии приёмки со стороны покупателя должны определять требуемое качество материала и характеристики упаковки.
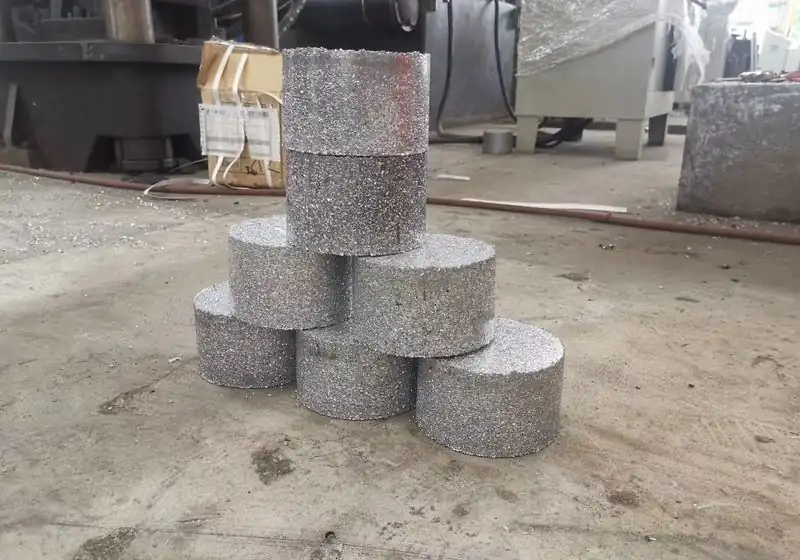
Пример готового продукта: цилиндрические брикеты, сформированные из уплотнённых алюминиевых стружек.
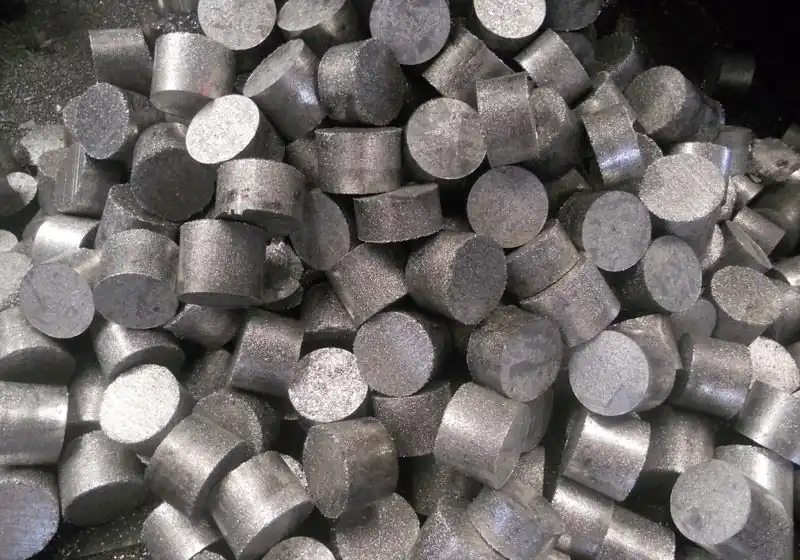
Деталь готового продукта: собранные алюминиевые брикеты, демонстрирующие их цилиндрическую форму.
Автоматизация на базе ПЛК и преимущества практичного управления
Полностью автоматическое управление с использованием ПЛК обеспечивает стабильный режим выполнения заданных операций подачи, прессования и выгрузки. При наличии соответствующего плана сбора двойное расположение выходных отверстий позволяет сократить количество повторных операций в зонах выгрузки и упростить организацию работы с готовой продукцией.
Компактные брикеты могут упростить взвешивание, учёт запасов и подготовку к транспортировке по сравнению с рассыпными стружками. Фактические затраты на труд, хранение и перевозку зависят от рабочего процесса на объекте и требований получателя. Данные о проценте экономии, сокращении штата или сроке окупаемости не представлены. Аналогично, дистанционное управление, возможность работы без присмотра и специализированный комплект для回收 охлаждающей жидкости для этого проекта не заявлены.
Сравнение данного требования с более компактной линией утилизации металлической стружки
The Линия измельчения и брикетирования алюминиевой стружки в Германии В данном случае описывается другое применение: завитые стружки, подготовленные с помощью одновальный измельчитель и подается на небольшой пресс BPM со скоростью 30–50 кг/ч. Это демонстрирует, почему выбор оборудования должен основываться на форме материала и производственных требованиях, а не на том, чтобы рассматривать все алюминиевые отходы как одинаковое сырье.
Для аналогичной установки в Греции предоставьте образцы стружки, информацию об сплаве, состояние смазочно-охлаждающей жидкости, суточное количество, время работы, доступную мощность и требования переработчика к брикетам. Схема, показывающая зону загрузки, обе зоны выгрузки и доступ к контейнерам, поможет подобрать машину, соответствующую всему технологическому процессу.
Часто задаваемые вопросы по клиентским кейсам
Является ли 600–800 кг/час проверенным производственным результатом?
Это заявленное заказчиком требование по производительности, используемое для рекомендации Брикетировочного пресса с двойным выпускным отверстием. Для подтверждения фактической пропускной способности выбранной машины в согласованных условиях требуется проведение репрезентативного приёмочного испытания.
Каждый выпускной канал производит 5–6 брикетов в минуту?
Указанная производительность составляет 5–6 брикетов в минуту для всей машины в целом. Отдельные показатели по каждому выходу и последовательность их работы не указаны.
Что включает автоматическая последовательность операций?
На технологическом уровне процесс включает подачу подготовленной стружки, гидравлическое сжатие и формование, организованную разгрузку через два выхода, сбор и повторение цикла под управлением ПЛК. Подробная последовательность операций и защитные условия должны соответствовать предоставленной технической документации машины.
