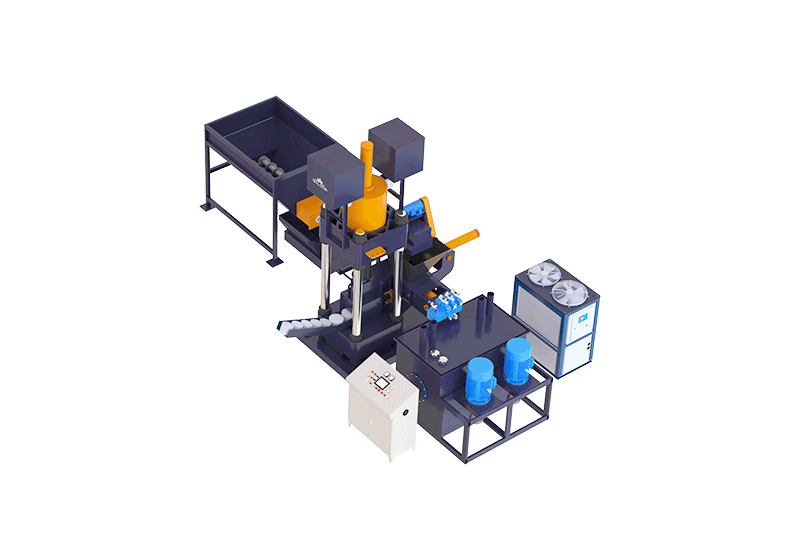
Briquetado con precompresión para virutas metálicas sueltas de baja densidad aparente
La línea de briquetaje de virutas de aluminio DILOYA está diseñada para virutas metálicas esponjosas que ocupan un gran volumen en estado suelto, pero contienen relativamente poca masa metálica por unidad de espacio de almacenamiento. Los materiales típicos incluyen chips de aluminio, chips de cobre, chips de latón y adecuadamente triturado chips de acero.
La línea sigue el mismo concepto básico de manejo que un sistema de briquetado de virutas cortas alimentado por tolva: el material se carga en una gran tolva de almacenamiento equipada con tornillo sinfín, se traslada mediante alimentación por tornillo y se comprime en briquetas. La diferencia clave es la máquina de briquetado de diseño de precompresión, que prepara una carga más voluminosa y suelta antes de la etapa final de prensado a alta presión. Esto hace que la solución sea más adecuada para virutas voluminosas de baja densidad aparente que para una configuración seleccionada principalmente para gránulos fluidos y de mayor densidad.
Materiales adecuados: aluminio, cobre, latón y virutas de acero trituradas
> Virutas de aluminio: chips de mecanizado sueltos con una estructura esponjosa y baja densidad aparente inicial. La disposición de alimentación y prensado se selecciona en función de la forma real de los chips, la aleación y el estado del material.
> Virutas de cobre: chips de mecanizado de cobre voluminosos que deben evaluarse por su comportamiento en estado suelto, no solo por la densidad del cobre sólido.
> Virutas de latón: apto para virutas sueltas de mecanizado de latón, teniendo en cuenta el tamaño de partícula, el comportamiento de flujo y las condiciones del refrigerante durante la configuración.
> Virutas de acero trituradas: virutas de acero que ya han sido reducidas a un tamaño adecuado para la tolva, el sistema de alimentación por tornillo y el sistema de precompresión.
Aunque la solución se denomina Línea de briquetado de virutas de aluminio, su aplicación no se limita al aluminio. La idoneidad depende del material real y de su densidad aparente en estado suelto. Las aleaciones de aluminio, cobre, latón y acero deben procesarse por separado, según los requisitos de reciclaje del cliente, en lugar de mezclarse en la misma carga de alimentación.
La baja densidad aparente y la buena fluidez son características distintas. Un material puede ser ligero y esponjoso y, a la vez, tender a formar puentes o enredarse. Por lo tanto, los virutas largas sin preparar pueden requerir trituración u otra etapa de preparación antes de ingresar a esta línea. Las muestras representativas de virutas ayudan a determinar la disposición de alimentación adecuada.
Por qué la precompresión es importante para las virutas esponjosas
Una prensa que recibe un volumen fijo de material suelto puede admitir solo una masa pequeña cuando las virutas tienen una densidad aparente muy baja. Gran parte de ese volumen entrante corresponde a espacios vacíos entre las virutas. Por lo tanto, el desafío no consiste simplemente en aplicar una mayor fuerza de prensado final, sino en introducir una masa suficiente de metal en la secuencia de prensado.
La etapa de precompresión reduce el volumen de la carga suelta antes de la briquetado final. Al reunir y compactar las virutas voluminosas, el diseño permite acomodar una mayor carga suelta dentro de la secuencia de prensado configurada. El material preparado pasa luego a la etapa de compresión final para formar una briqueta.
Con una configuración de alimentación y prensado adecuadamente ajustada, la precompresión puede aumentar la masa de metal incorporada en cada briqueta y mejorar el rendimiento de masa de la línea. Este es el propósito central del diseño para virutas esponjosas: aprovechar mejor el volumen de llenado disponible en lugar de producir una briqueta relativamente ligera a partir de una carga suelta insuficiente.
Desde una tolva de almacenamiento hasta una briqueta terminada
1> Cargue las virutas preparadas. El material adecuado se introduce en la tolva de almacenamiento intermedio de gran capacidad utilizando el método de carga del taller acordado. Deben eliminarse los objetos extraños y las piezas que superen los requisitos de alimentación seleccionados.
2> Mantener una reserva de material en funcionamiento. La tolva almacena un lote de virutas entre recargas, lo que reduce la necesidad de añadir pequeñas cantidades directamente a la prensa durante toda la producción.
3> Alimentación a través del sistema de tornillo. La disposición de los tornillos transporta el material hacia la prensa de briquetas en coordinación con la secuencia de prensado. La geometría de la tolva y la selección del tornillo deben adaptarse al material de alimentación esponjoso real.
4> Precomprimir la carga suelta. El mecanismo de precompresión compacta el material voluminoso antes de la prensado final, lo que permite que el sistema configurado maneje un mayor volumen de virutas sueltas por cada ciclo de prensado.
5> Aplicar la compresión hidráulica final. La carga preparada se comprime en una briqueta. Sus dimensiones y el peso objetivo se establecen según el material elegido y la configuración de la máquina.
6> Descarga y recolección. Las briquetas terminadas se descargan para su recolección, almacenamiento o reciclaje posterior. El equipo de recolección debe dimensionarse en función de la tasa de producción prevista.
Una tolva de tornillo de gran tamaño reduce la frecuencia de carga.
La gran tolva de almacenamiento intermedio separa la carga a granel de los ciclos repetidos de alimentación y prensado. Los operarios reponen una reserva de trabajo en lugar de alimentar manualmente cada carga individual. La transportación por tornillo sin fin conecta entonces la tolva con la prensa, ayudando a organizar el traslado del material como parte de una línea automatizada.
Para virutas de baja densidad aparente, la selección del tolva debe tener en cuenta tanto el volumen como la masa. Una cantidad aparentemente grande de virutas de aluminio puede corresponder a un peso relativamente pequeño de metal. Por lo tanto, el volumen útil necesario de la tolva debe basarse en la densidad aparente medida en estado suelto, en la producción objetivo y en el intervalo deseado entre rellenos.
La capacidad útil también depende de cómo se asientan las virutas y se desplazan hacia el husillo. Los ensayos de alimentación pueden ayudar a confirmar si la disposición propuesta suministra material de manera constante o si requiere una preparación adicional o un diseño revisado de la tolva.
Briquetas más pesadas y mayor potencial de producción
La ventaja de producción proviene de la relación entre el peso de la briqueta y la frecuencia del ciclo. La producción horaria en masa depende de la cantidad de metal que contiene cada briqueta terminada y del número de briquetas que el sistema produce durante esa hora. Aumentar la masa de carga puede mejorar la producción, siempre que el sistema de alimentación y el ciclo de prensado permanezcan adecuadamente coordinados.
La precompresión se selecciona, por tanto, para aumentar la cantidad de material esponjoso procesada por cada ciclo de prensado, no como una garantía de un aumento porcentual fijo para cada materia prima. El peso real de la briqueta y el rendimiento horario dependen del metal, de la densidad aparente inicial, del tamaño y la forma de las virutas, del contenido de humedad o de refrigerante, de los requisitos de la briqueta y de los ajustes seleccionados en la máquina.
Un mayor peso de la briqueta no debe confundirse con una densidad final garantizada ni con una cifra de capacidad transferida de otra línea. DILOYA debe confirmar el peso objetivo de la briqueta y la producción alcanzable para un material representativo. La capacidad especificada para una solución de gránulos de flujo libre no se aplica automáticamente al aluminio esponjoso u otras virutas de baja densidad aparente.
Automatización integrada con menos alimentación manual repetida
El almacenamiento intermedio, la transferencia por tornillo sinfín, la precompresión, el prensado final y la descarga pueden coordinarse dentro de la secuencia de control acordada. Esto reduce las transferencias manuales repetidas entre las etapas del proceso y permite a los operarios concentrarse en reponer el material, supervisar la operación y recoger las briquetas.
La configuración final debe incluir la supervisión a nivel de material, los interbloqueos pertinentes, las paradas de emergencia y el acceso para inspección y mantenimiento. Los operarios siguen siendo necesarios para la gestión del material, la supervisión, la limpieza y el servicio; la alimentación automatizada no elimina estas responsabilidades.
Configure la línea en función de su volumen real de virutas
Para una propuesta adecuada, proporcione el metal y la aleación, fotografías representativas de las virutas o muestras, la densidad aparente en estado suelto, el proceso actual de preparación de las virutas, el estado de humedad o del refrigerante, la producción horaria requerida y las dimensiones o el peso preferidos de las briquetas. Además, indique el método de carga, el intervalo de recarga deseado, el espacio disponible en planta, el suministro eléctrico y el sistema de recolección de las briquetas.
DILOYA puede entonces coordinar el volumen de la tolva, la alimentación por tornillo, el sistema de precompresión y la prensa de briquetas final. Cualquier equipo de trituración previa, recolección de fluidos o descarga adicional requerido debe especificarse en la documentación técnica específica del proyecto, en lugar de asumir que está incluido en cada línea.