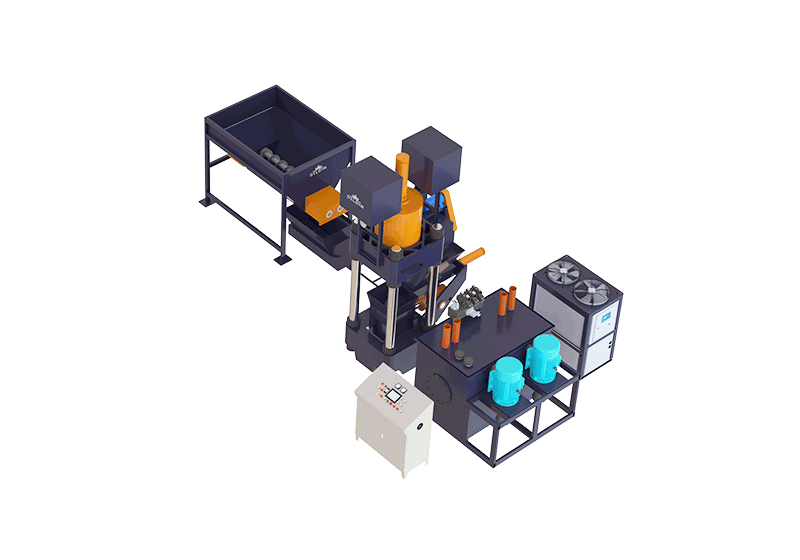
Briquetado de alto rendimiento para gránulos metálicos de flujo libre y virutas cortas
La solución de briquetaje de virutas metálicas cortas DILOYA está diseñada para materias primas metálicas con buena fluidez, incluyendo gránulos de cobre, arroz de cobre, gránulos de aluminio y adecuado chips de hierro fundidoLa línea combina una gran tolva tampón equipada con tornillo, alimentación controlada por tornillo e briquetado hidráulico para procesar el material preparado mediante una secuencia de producción automatizada.
En lugar de añadir pequeñas cantidades directamente a la prensa con frecuencia, el operador carga el material en la gran tolva de almacenamiento. La tolva almacena una reserva de trabajo, y el sistema de alimentación por tornillo lo transfiere a la máquina briquetadora según sea necesario. Esta configuración reduce la frecuencia de carga y permite un funcionamiento de alta producción con menos alimentación manual repetida.
Materiales adecuados y características de alimentación
Esta solución está destinada principalmente a material metálico corto, granular o de flujo libre en otros casosLa consideración importante no es solo el grado del metal, sino si el material puede avanzar de manera constante a través de la tolva y el sistema de tornillo sinfín.
> Arroz de cobre y gránulos de cobre: alimentación de cobre granular preparada, evaluada en cuanto a tamaño de partícula, limpieza, densidad aparente y contaminación no metálica residual.
> Gránulos de aluminio: apto para partículas de aluminio o alumino de flujo libre, con la prensa y el sistema de alimentación seleccionados según la aleación y el estado del material en cuestión.
> Virutas de hierro fundido: chips de fundición de hierro de corta longitud, adecuados para la alimentación por tornillo y la compresión, evaluados en cuanto a distribución de partículas, contenido de refrigerante y contaminantes.
> Otros virutas metálicas cortas: Se pueden evaluar materiales adicionales utilizando muestras representativas antes de confirmar la configuración de la línea.
Los distintos metales y grados de aleación deben procesarse por separado según los requisitos de reciclaje del cliente. Los virutas largas, enrolladas y enredadas no son equivalentes a gránulos de flujo libre: es posible que necesiten ser trituradas u sometidas a otro tipo de preparación antes de poder ser manipuladas de manera fiable por este tipo de línea. Una trituradora no es una etapa de proceso estándar para materiales que ya tienen un tamaño adecuado y fluyen libremente.
Flujo del proceso: carga a granel, almacenamiento intermedio, alimentación por tornillo y briquetado
1> Prepare y cargue la materia prima. El material adecuado se introduce en la gran tolva de almacenamiento mediante el método de carga acordado por el cliente. Las piezas de gran tamaño y los objetos extraños deben retirarse antes de la alimentación.
2> Construya una reserva de materiales operativa. La tolva almacena temporalmente la materia prima entre los eventos de carga. Su volumen útil se ajusta a la densidad aparente del material, a la producción requerida y al tiempo deseado entre rellenos.
3> Haga pasar el material a través del sistema de tornillo. El tornillo de la tolva y el sistema de transporte conducen el material hacia la prensa. La secuencia de alimentación se coordina con la demanda de la máquina briquetadora en lugar de depender de la carga manual repetida en cada ciclo de prensado.
4> Comprimir el material hidráulicamente. La prensa recibe una carga controlada y la conforma en una briqueta compacta. La configuración de la prensa y los parámetros de funcionamiento se seleccionan en función del material y de la tasa de producción requerida.
5> Descarga y recoge las briquetas. Las briquetas terminadas salen de la prensa para su recolección o manipulación posterior. La disposición de descarga y la capacidad de recolección deben estar adaptadas a una producción sostenida.
Una tolva de tornillo de gran tamaño reduce la frecuencia de carga.
La tolva de almacenamiento intermedio permite cargar el material en lotes más grandes mientras la prensa lo consume de forma progresiva. Esto ayuda a desacoplar el horario de carga del operador de los ciclos repetidos de alimentación y prensado de la máquina briquetadora. El personal puede reabastecer la tolva cuando sea necesario, en lugar de permanecer junto a la boca de alimentación durante toda la jornada de producción.
El intervalo real de relleno depende del volumen útil de la tolva, de la densidad aparente del material y de la tasa de consumo de la línea. Una tolva llena de partículas ligeras de aluminio no contendrá la misma masa que una llena hasta el mismo volumen con un material de cobre más denso. Por esta razón, el dimensionamiento de la tolva debe basarse en el material de alimentación real y en el patrón de funcionamiento objetivo, y no únicamente en un volumen nominal.
Una buena fluidez es fundamental en esta configuración. La geometría de la tolva, las dimensiones del tornillo sinfín, la selección del accionamiento y el diseño de la descarga deben trabajar en conjunto para el material suministrado. Los ensayos con materiales representativos ayudan a determinar si se requiere una preparación adicional o una configuración de alimentación diferente.
Alta automatización y producción coordinada
La línea integra el almacenamiento intermedio del material, la alimentación por tornillo y la compresión hidráulica en un proceso coordinado. La especificación de control puede vincular la demanda de alimentación, la disponibilidad del material y el ciclo de prensado, de modo que el material se desplace a través del sistema en la secuencia prevista. La supervisión del nivel y los correspondientes sistemas de interbloqueo pueden especificarse como parte de la configuración final.
Esto reduce la manipulación repetitiva entre las distintas etapas del equipo y favorece un funcionamiento más uniforme. Los operarios siguen gestionando el suministro de material, supervisan la línea, retiran los briquetes recogidos y realizan inspecciones, limpieza y mantenimiento. La alta automatización debe entenderse como una reducción de la alimentación manual repetida, no como la eliminación de la necesidad de personal cualificado.
Capacidad de producción de hasta 2–3 toneladas por hora
Con un material adecuado y una configuración de equipos acorde, la capacidad de la línea puede alcanzar de 2 a 3 toneladas por hora (2,000–3,000 kg/h). Esta configuración de alta producción está destinada a clientes con un suministro considerable de virutas cortas adecuadas o material metálico granular y que requieren alimentación y briquetado automatizados.
El rango indicado es una capacidad dependiente de la configuración, no un rendimiento garantizado para cada material. El rendimiento real depende del tipo de metal, la densidad aparente, el tamaño y la distribución de las partículas, el contenido de humedad o refrigerante, el comportamiento de alimentación, los requisitos de las briquetas y la prensa seleccionada. DILOYA debe confirmar la tasa de producción alcanzable para el material representativo del cliente y las condiciones de operación.
Para mantener la producción objetivo, es necesario considerar toda la cadena de manipulación. La capacidad de carga, la reposición del tolva, la alimentación por tornillo y la recogida de las briquetas deben respaldar el flujo de masa requerido. Una prensa de alta capacidad por sí sola no puede sostener la producción si el suministro de material o la retirada de las briquetas terminadas se convierte en el eslabón limitante.
Beneficios prácticos para el taller
> Menos eventos de carga: La tolva grande almacena una reserva de trabajo y reduce la necesidad de añadir pequeños lotes repetidamente.
> Menos alimentación manual repetitiva: La manipulación de tornillos transporta el material adecuado desde el almacenamiento hasta la prensa.
> Configuración de alta producción: El sistema de alimentación y la prensa briqueteadora pueden seleccionarse conjuntamente para alcanzar el objetivo de producción requerido.
> Operación integrada: El almacenamiento intermedio, el transporte y la compresión están organizados como una línea coordinada.
> Manejo aguas abajo organizado: La descarga y recogida de las briquetas se pueden planificar en función del flujo de trabajo de reciclaje del taller.
Configure la línea para su material y objetivo de producción
Proporcione el metal y la aleación, fotografías o muestras de las partículas, la densidad aparente aproximada, el estado de humedad o del refrigerante, la cantidad de alimentación disponible por turno, la producción horaria objetivo y el tamaño preferido de la briqueta. La propuesta también debe tener en cuenta el método de carga, el intervalo de relleno, el área de piso disponible y la altura libre, el suministro eléctrico, el acceso para mantenimiento y la recogida de las briquetas terminadas.
DILOYA puede, a continuación, adaptar la tolva de almacenamiento intermedio, el sistema de alimentación por tornillo y la prensa de briquetas a la aplicación específica. La capacidad de la tolva, las dimensiones de la línea, la potencia instalada y el rendimiento confirmado deben indicarse en el presupuesto específico del proyecto, con cualquier equipo opcional de preparación, recolección de fluidos o descarga identificado por separado.