Una prensa de embalaje metálico adecuada debe cumplir tres requisitos simultáneamente: la chatarra de entrada debe ser cargable y apta para la compresión, la cámara debe permitir un proceso de carga eficiente y el fardo terminado debe cumplir con las especificaciones del cliente receptor. Seleccionar únicamente en función de la fuerza de prensado, o simplemente elegir la caja más grande, puede pasar por alto las verdaderas limitaciones del trabajo.
Esta guía práctica de selección explica cómo relacionar el tamaño del material, las dimensiones de la cámara de prensado y los requisitos del fardo. Los cálculos son ejemplos ilustrativos de planificación, no clasificaciones de máquinas DILOYA ni resultados de producción garantizados.
1. Comience con la prensa de balas requerida y, a continuación, trabaje hacia atrás hasta el material de desecho entrante.
Antes de comparar máquinas, pregunte al comprador de chatarra, a la fundición o a la acería qué tipo de producto puede aceptar realmente. Confirme el grado del material aceptado, las dimensiones máximas del paquete, el rango de peso del fardo, la densidad cuando esté especificada, los límites de contaminación y los requisitos de manipulación. Un fardo que es fácil de producir no necesariamente es un fardo que el cliente acepte.
Pregunte si las dimensiones son nominales o límites máximos, cómo se verifican las tolerancias y si el fardo debe permanecer intacto durante la carga y la descarga. El rebote tras la descarga puede afectar las dimensiones medidas. Obtenga las condiciones de aceptación por escrito en lugar de basarse en la apariencia de un fardo de muestra.
Las especificaciones comerciales pueden ser una referencia útil, pero son específicas de cada grado. Por ejemplo, La especificación ISRI de ReMA para fardos N.º 1 combina restricciones de material con requisitos de embalaje y densidad. No debe aplicarse como un estándar universal para todos los fardos de acero, aluminio o cobre. Confirme la especificación aplicable y cualquier variación acordada con el receptor real.
2. Describa el material más allá de su dimensión más larga
Una lámina larga y delgada y una sección de acero corta y maciza pueden generar requisitos muy diferentes. La primera puede plegarse bajo compresión; la segunda puede no ser adecuada para la prensa empacadora propuesta, aunque quepa dentro de la caja. La longitud del material por sí sola no basta para determinar su idoneidad.
> Metal y grado: Identifique el acero, el acero inoxidable, el aluminio, el cobre u otras aleaciones, y determine si se mantienen separados.
> Dimensiones típicas y máximas: Registre la longitud, el ancho y la altura, incluidas las secciones dobladas, los bucles y las protuberancias complejas.
> Espesor y forma: distinguir chapa delgada, estampados, perfiles, alambre, latas, placas, barras y piezas sólidas.
> Densidad aparente suelta: describe cuánto volumen ocupa una masa conocida bajo un método de carga repetible.
> Compresibilidad y recuperación elástica: Tenga en cuenta el material hueco, elástico, enredado o anidado en lugar de tratar toda la chatarra como una carga uniforme.
> Condición: Informe sobre aceite, humedad, recubrimientos, aditamentos no metálicos y otras contaminaciones.
Fotografíe tanto las cargas habituales como las piezas más grandes y difíciles. Una selección basada únicamente en recortes cortos y excepcionalmente limpios puede no reflejar la operación diaria. Mantenga separados los distintos flujos de material durante la evaluación cuando su comportamiento difiera significativamente.
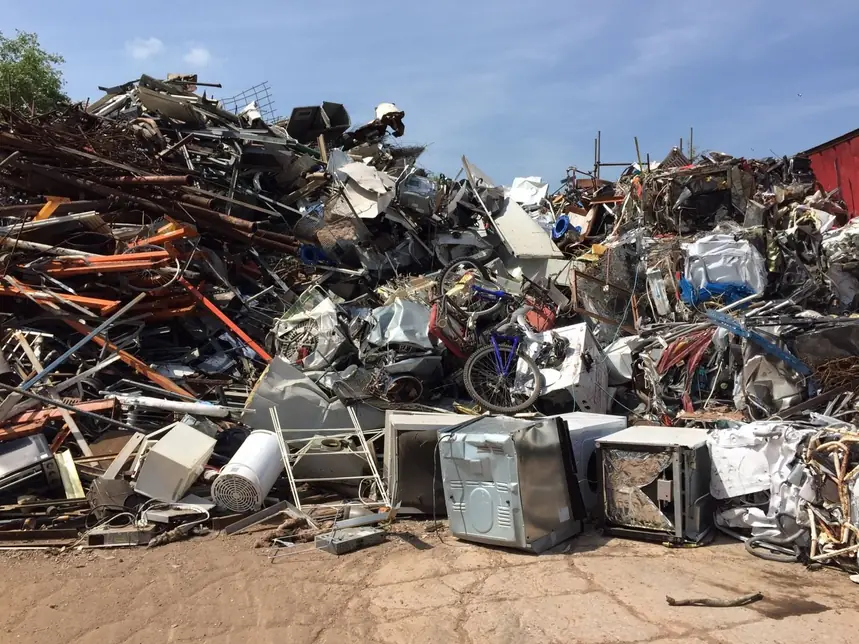
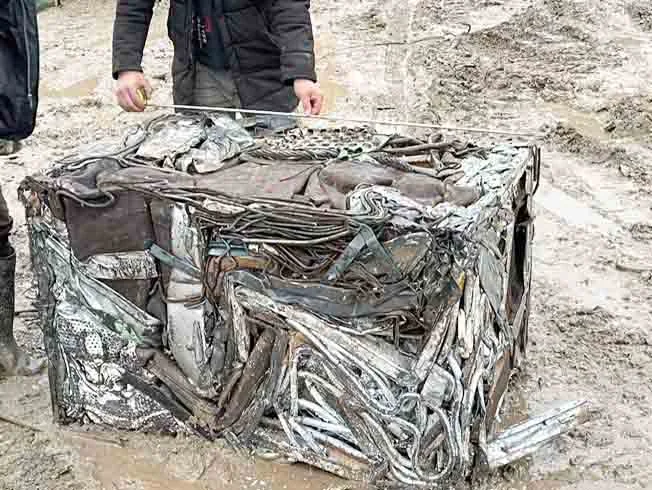
Antes del embalado (izquierda) · Después del embalado (derecha). Estas fotografías muestran ejemplos ilustrativos distintos, no un ensayo documentado de antes y después sobre el mismo lote. La chatarra de entrada varía en tamaño, forma y nivel de contaminación; la clasificación y la eliminación de los componentes no aptos deben realizarse antes de la carga. Verifique las dimensiones externas y el peso de cada balde descargado por separado. Ninguna dimensión, peso o densidad específica queda establecida por las fotografías.
3. Distinga la boca de carga, la cámara y el fardo terminado
Estas dimensiones describen diferentes partes del proceso y no deben utilizarse de manera intercambiable:
Abertura de carga
Lo que describe: El acceso por el que ingresa la chatarra
Qué confirmar: Abertura libre, altura de carga y espacio para la pinza, la carretilla elevadora o el dispositivo de carga.
Dimensiones útiles de la cámara
Lo que describe: El espacio interno disponible para una carga aprobada en la posición de inicio especificada
Qué confirmar: Longitud interna, anchura, profundidad, obstrucciones y nivel de carga permitido
Dimensiones del fardo terminado
Lo que describe: El paquete compactado después de la secuencia de prensado y la descarga
Qué confirmar: Sección transversal, longitud, tolerancias y medición después de la liberación
Envoltura de instalación
Lo que describe: El espacio completo necesario para operar y dar servicio a la máquina
Qué confirmar: Apertura de la tapa y las puertas, acceso de carga, espacio de descarga y espacio de mantenimiento
El volumen de la cámara de un catálogo no es automáticamente el volumen útil de carga para cada material. Deben tenerse en cuenta la tapa, la secuencia de compresión, las posiciones iniciales y el nivel de carga permitido. Confirme la convención dimensional del dibujo; no asuma que todos los proveedores utilizan longitud, anchura y altura en el mismo orden.
En algunos diseños, la sección transversal del fardo se determina principalmente por el sistema de prensado, mientras que la longitud o el peso del fardo pueden variar dentro de un rango operativo aprobado. Eso no significa que cada máquina pueda producir cualquier tamaño de fardo solicitado. Obtenga las dimensiones propuestas del fardo terminado por separado de las dimensiones de la cámara.
4. Ajuste la cámara al método de carga real
La pieza más grande debe introducirse por la abertura de carga real y caber dentro del volumen de carga aprobado sin obstaculizar el cierre ni la secuencia de prensado. No asuma que una pieza larga puede cargarse en diagonal o plegarse mediante la tapa, a menos que el fabricante haya aprobado dicho material y método de carga.
La alimentación de piezas sobredimensionadas puede requerir clasificación, corte u otra preparación antes del embalaje. Una empacadora equipada con una función de corte sigue teniendo limitaciones en cuanto a la forma, la sección y el espesor del material; un borde de corte no autoriza el procesamiento de chatarra pesada de cualquier tipo.
Para chatarra de chapa voluminosa, una cámara más grande puede reducir las intervenciones de carga. Para recortes pequeños y densos, un volumen adicional de la cámara puede ofrecer menos beneficios. El objetivo no es el tamaño máximo de la caja: se trata de una configuración de carga que respalde la prensa y la carga de trabajo requeridas.
Discuta los requisitos de material y de descarga al evaluar una Prensa de expulsión lateral, Cizalla-prensa de tres cilindros o Prensa para metales de alta resistencia. Un nombre de familia de productos es un punto de partida, no un sustituto para confirmar la configuración específica.
5. Compruebe el tamaño, el peso y la densidad de la prensa de balas conjuntamente
Para una prensa de balas aproximadamente rectangular, la relación es:
Volumen del fardo (m³) = longitud (m) × anchura (m) × altura (m)
Densidad aparente media (kg/m³) = masa de la prensa compactada medida (kg) ÷ volumen externo de la prensa compactada (m³)
Por ejemplo, una prensa de balas que mide 0.40 × 0.40 × 0.50 m tiene un volumen externo de 0.08 m³. Si pesa 120 kg, su densidad media calculada es de 1,500 kg/m³. Estas son únicamente cifras ilustrativas, no una densidad recomendada para todos los residuos ni una promesa de rendimiento para una máquina en particular.
A las mismas dimensiones externas, dos materiales pueden producir pesos de fardo diferentes. Por el contrario, el mismo peso objetivo puede requerir volúmenes de paquete distintos. La densidad tampoco demuestra que un fardo tenga la composición química, la limpieza o la integridad en el manejo requeridas.
Indique qué requisitos son fijos y cuáles pueden ajustarse. Si el comprador fija la sección transversal y establece un peso máximo, es posible que deba acordarse la longitud del fardo alcanzable. Si la longitud también está fija, los resultados del material y del prensado deben verificarse frente a las tres restricciones.
6. Evaluar el rendimiento como un ciclo de trabajo completo
La fuerza de prensado no es una clasificación de rendimiento. El rendimiento sostenido depende del comportamiento del material, el tiempo de carga, el tamaño de carga permitido, la secuencia de prensado, la descarga, la retirada de las balas y las interrupciones normales.
Producción media requerida = masa diaria de chatarra ÷ horas útiles de embalaje. Un patio que procesa 24 toneladas en seis horas útiles necesita un promedio de 4 t/h. Este cálculo de la carga de trabajo no constituye una prueba de que una máquina en particular pueda alcanzarlo; el sistema propuesto debe evaluarse con material representativo y sobre una base operativa definida.
Una segunda verificación de planificación es masa promedio del fardo × fardos completados por horaSi, a modo de ejemplo, una operación produce balas de 120 kg a un ritmo de 20 balas completas por hora, la producción calculada es de 2,4 t/h. No combine el peso de bala más favorable con un tiempo de ciclo medido con otro material ni con un ciclo que solo incluya el prensado y excluya la carga.
Las balas más pequeñas pueden adaptarse mejor a la manipulación en etapas posteriores, pero requieren un mayor número de operaciones de descarga y retirada para el mismo tonelaje. Las balas más grandes pueden reducir el número de paquetes, pero podrían superar los límites del receptor o del equipo de manipulación. Confirme el equilibrio operativo completo en lugar de optimizar una sola cifra de forma aislada.
7. Utilice una lista de verificación práctica de compatibilidad
Recortes de chapa largos o irregulares
Pregunta principal de selección: ¿Puede el material entrar y cargarse dentro del volumen de carga permitido?
Siguiente comprobación: Dimensiones de apertura, pruebas de carga y cualquier preparación requerida
Chatarra voluminosa y ligera
Pregunta principal de selección: ¿El volumen suelto es el factor limitante en la carga?
Siguiente comprobación: Volumen de carga útil, consistencia de la alimentación y producción por ciclo completo
Placa gruesa, barra maciza o secciones pesadas
Pregunta principal de selección: ¿Es el material adecuado para esta prensa empacadora en absoluto?
Siguiente comprobación: Aprobación del fabricante; evaluar el cizallado u otra preparación cuando sea necesario.
Alambre elástico o perfiles
Pregunta principal de selección: ¿Cumplirá el fardo descargado los requisitos de tamaño e integridad?
Siguiente comprobación: Comportamiento de rebote y manipulación en muestras representativas
Un embalaje estrictamente especificado por el comprador
Pregunta principal de selección: ¿Se pueden lograr conjuntamente las dimensiones, el peso y la calidad del material?
Siguiente comprobación: Criterios de aceptación acordados y un ensayo medido
Un alto objetivo diario de tonelaje
Pregunta principal de selección: ¿Pueden la carga, el prensado y la extracción de las balas soportar la carga de trabajo?
Siguiente comprobación: Una prueba de funcionamiento cronometrada con el conjunto completo de manipulación
Cuando la chatarra pesada no es adecuada para la prensa empacadora propuesta, revise el Cizalla hidráulica rango como una opción de procesamiento independiente. No introduzca a la fuerza un material de alimentación inadecuado en una máquina solo porque su cámara parece lo suficientemente grande.
8. Confirme la compatibilidad mediante un ensayo con material representativo
Acuerde el material de prueba, la configuración operativa y el método de aceptación antes de la prueba. Registre las dimensiones de entrada y el rango de espesor, las condiciones del material suelto, el método de carga, las dimensiones de los fardos después de la descarga, los pesos individuales de los fardos y la producción total durante un período operativo significativo.
Observe los reposicionamientos repetidos, el puenteo, la protrusión del material, la longitud inconsistente de las balas y los retrasos durante la extracción de las balas. Una demostración breve exitosa no debe presentarse como prueba de la producción sostenida durante un turno sin tener en cuenta el flujo de trabajo habitual.
Evalúe la integridad de los fardos utilizando un método de manipulación acordado y adecuado para el sitio. Nunca improvise una prueba que exponga a las personas a maquinaria en movimiento o a paquetes inestables. La carga, la eliminación de obstrucciones y el mantenimiento deben realizarse siguiendo las instrucciones aprobadas de la máquina y los procedimientos del sitio.
9. Qué enviar al solicitar una propuesta de prensa compactadora de metales
1> Nombres o calidades de los materiales, más fotografías claras de piezas de tamaño típico y máximo.
2> Longitud, anchura, altura y espesor o sección típicos y máximos.
3> Tonelaje diario, demanda máxima y las horas efectivamente disponibles para la compactación.
4> Densidad aparente suelta, si se mide, junto con el método utilizado.
5> Dimensiones de la prensa requeridas, rango de peso, densidad cuando se especifique y condiciones de aceptación del comprador.
6> Equipo de carga, altura de carga e implicación prevista del operador.
7> Dirección de descarga, equipo de manejo de balas y disposición de almacenamiento o transporte.
8> Distribución del sitio, acceso, suministro eléctrico y cualquier equipo de preparación ya instalado.
Envíe la especificación escrita del comprador, cuando esté disponible. Un pliego claro de requisitos sobre el material y el fardo ayuda a DILOYA a evaluar la cámara, el sistema de prensado y el método de carga como un único sistema, en lugar de recomendar una máquina basándose únicamente en la fuerza de prensado.
Preguntas frecuentes
¿Una cámara más grande siempre implica una mayor producción?
No. Una cámara más grande puede reducir el número de operaciones de carga para chatarra voluminosa, pero esa ventaja solo es relevante si la prensa puede procesar la carga y el depósito puede retirar los fardos terminados al ritmo requerido. Llenar una cámara sobredimensionada de manera desigual o esperar a que llegue el equipo de carga puede anular la ventaja aparente. Compare las toneladas aceptadas durante el ciclo completo utilizando la misma alimentación y especificación de fardo; el volumen de la cámara y el tiempo de carrera en vacío no son suficientes.
¿Puede la misma prensa empacadora producir fardos de peso idéntico a partir de acero y aluminio?
No solo por el tamaño de la cámara. Las cargas de acero y aluminio difieren en densidad del material, compactación y recuperación elástica, por lo que un mismo tamaño externo del fardo no garantiza una masa igual. Especifique cada paquete requerido por separado y realice ensayos representativos dentro de los parámetros aprobados de la máquina. Si el requisito comercial es un rango estrecho de peso, defina cómo se pesarán los fardos aceptados en lugar de asumir que una cámara visualmente llena proporciona una carga reproducible.
El caso Prensa empacadora automática para latas de aluminio UBC ilustra una aplicación específica para latas de aluminio; sus resultados operativos no establecen el rendimiento para la chatarra de acero.
¿Es suficiente indicar la longitud máxima de la chatarra?
La longitud es solo una parte del volumen de carga. El ancho, la altura, el espesor de la chapa o de la pared, la resistencia de la sección y los salientes incómodos determinan si la pieza puede cargarse y procesarse adecuadamente. La dimensión exterior de un tubo no describe su espesor de pared, y una chapa plegada puede presentar una solicitación local diferente a la de una chapa plana. Proporcione fotografías y mediciones de las piezas normales más exigentes, no solo de una pila promedio.
La mejor combinación conecta la chatarra entrante, el proceso de carga y un balón terminado aceptable. Contacte con DILOYA con esas condiciones para una evaluación específica del proyecto.