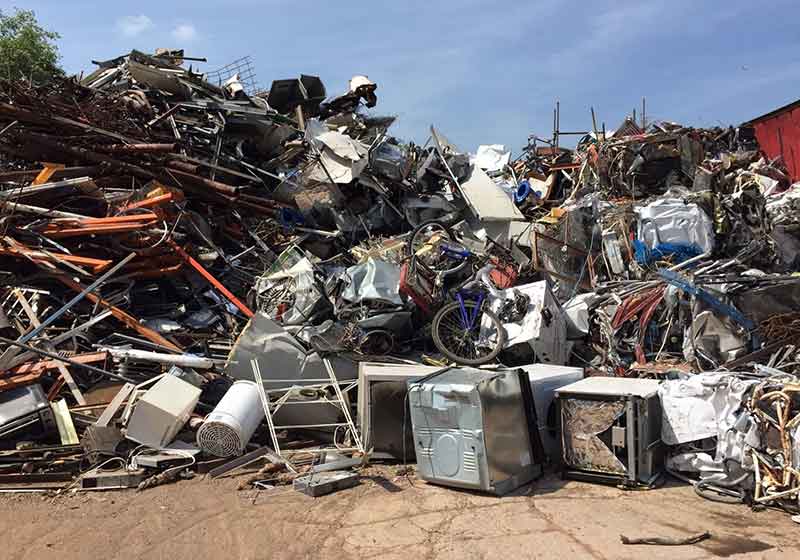
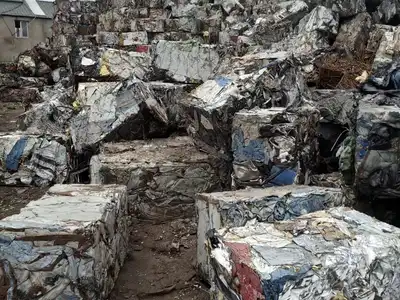
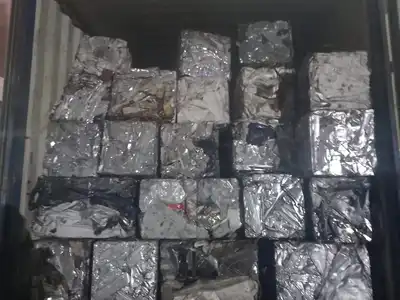
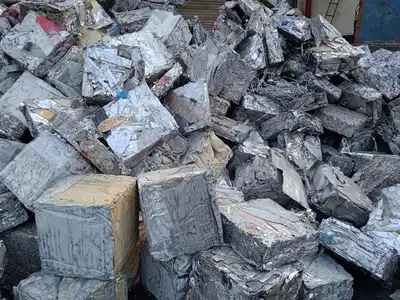
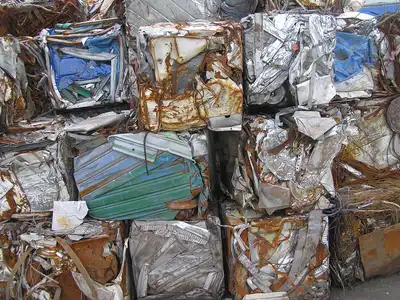
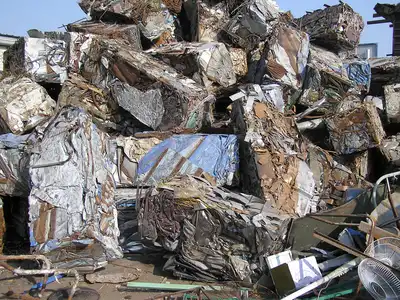
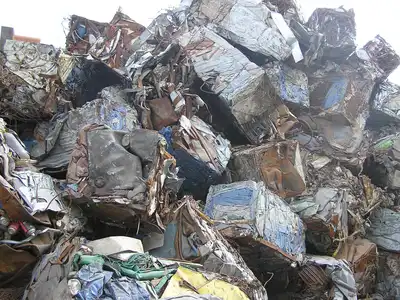
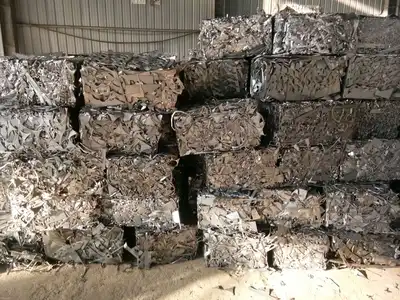
Лёгкий металлолом включает тонколистовую сталь, обрезки с прессовых участков, панели бытовой техники, окрашенные облицовочные материалы, отходы лёгкой металлоконструкции и смешанные крупногабаритные чугунные изделия. Хотя отдельные фрагменты имеют небольшой вес, сыпучий материал занимает значительный объём, укладывается неравномерно и его сложно загружать эффективно.
Компания DILOYA комплектует гидравлические прессы для металлолома для данного материала, чтобы получать компактные прямоугольные транспортные тюки. Данное применение предназначено исключительно для брикетирования. Оно отличается от обработки тяжёлого стального лома, поскольку объём камеры, размер загрузочного окна и контроль упругих листов имеют большее значение, чем резка или предварительное дробление толстых секций.
От рыхлого листа до транспортного тюка
Профиль материала
Подходящий исходный материал включает тонколистовую сталь, штампованные каркасы, обрезки, сплющенные бочки или панели, лёгкие демонтажные листы и сортированные корпуса бытовой техники после удаления опасных компонентов. Исходный материал не должен содержать герметичных ёмкостей, газовых баллонов, аккумуляторов, компонентов под давлением, взрывоопасных предметов или крупногабаритных тяжёлых секций.
Длинные пружинистые полосы, сопряжённые панели и крупные плоские листы ведут себя по‑разному внутри камеры. Поэтому перед выбором пресса‑упаковщика необходимо указать типовые габариты и процентное содержание тяжёлых или цветных примесей.
Что меняется при брикетировании
- Хранение: Свободно лежащие шпунтовые сваи превращаются в укладываемые в штабели пакеты с предсказуемой площадью основания.
- Загрузка: Прямоугольные тюки улучшают захват, погрузку вилочным погрузчиком, загрузку в грузовик и обработку в контейнере.
- Транспортировка: Сокращение пустотного пространства увеличивает полезную грузоподъёмность и снижает частоту перемещений.
- Уборка: Острые обрезки и сдуваемые ветром листы удерживаются в контролируемых блоках.
- Торговля: Повторяемый размер тюков и разделение материалов по сортам упрощают взвешивание и проверку со стороны покупателя.
Конфигурация пресса-подборщика в зависимости от состояния подаваемого материала
| Условия подачи | Приоритет конфигурации |
|---|
| Свободные тонколистовые и прессованные обрезки | Большой загрузочный бункер, быстрый цикл загрузки и многонаправленное сжатие |
| Большие панели или листы бытовой техники | Широкое отверстие, управляемая загрузка грейфером и достаточная длина камеры |
| Пружинистый смешанный легкий лом | Предварительное сжатие, надежный контроль крышки и стабильная последовательность выгрузки |
| Подача в перерабатывающий комплекс с высокой пропускной способностью | Сверхмощная камера, автоматический цикл и быстрая выгрузка тюков |
Как работает цикл прессования лёгкого металлолома
- Осмотр и сортировка материалов: Операторы удаляют герметичные контейнеры, аккумуляторы, газовые баллоны, крупногабаритные отливки и примеси цветных металлов перед загрузкой. Крупногабаритные плоские панели могут быть сложены или разрезаны до практического размера загрузки.
- Контролируемая загрузка камеры: Грейфер, конвейер или ручная загрузка обеспечивают равномерное распределение материала по всей ширине загрузочного бункера. Чередование крупных листов с более мелкими обрезками помогает уменьшить образование перемычек и пустых зон.
- Предварительное сжатие: Крышка или первый шток содержит пружинящий лист, подталкивает материал ниже края камеры и формирует устойчивую загрузку для основного хода сжатия.
- Многонаправленное прессование в тюки: Основной и боковой гидроцилиндры уплотняют загрузку в прямоугольный пакет. Давление, последовательность хода и время выдержки регулируются в зависимости от толщины листа и величины отскока, а не только на основе максимального усилия.
- Выгрузка и проверка тюков: Готовый тюк выталкивается или выворачивается из камеры, после чего проверяется на соответствие форме, наличие распущенных краёв, приблизительный вес и безопасность подъёма перед укладкой или погрузкой.
Соображения, касающиеся камеры, поршня и загрузки
Лёгкий лом обычно требует достаточно большого загрузочного отверстия, поскольку его насыпная плотность относительно высока по сравнению с весом. Слишком малая камера увеличивает количество циклов загрузки и способствует образованию «мостиков» из материала над зоной прессования. Для длинных полос и упругих штампованных деталей геометрия крышки и направление первого этапа прессования имеют особенно важное значение для предотвращения застревания материала при загрузке.
Двух- или трёхнаправленное сжатие может улучшить форму тюка при различиях в размере и ориентации материала. Гидравлическая силовая установка должна подбираться с учётом требуемой частоты циклов, условий окружающей среды и продолжительности рабочего времени. Износостойкие пластины, сменные режущие кромки, внутренние облицовки камеры и доступные точки осмотра помогают машине справляться с абразивными покрытиями, острыми краями и случайным мусором, одновременно упрощая техническое обслуживание.
Планирование обработки, хранения и транспортировки тюков
Целевой тюк определяется всем логистическим маршрутом, а не только плотностью. Ширина и высота должны соответствовать зоне выгрузки, вилочному погрузчику или грейферу, стопе хранения, а также проему грузовика или контейнера. Ожидаемый вес тюка должен находиться в пределах грузоподъемности подъемного оборудования и обеспечивать практичный способ погрузки, не превышая допустимую полезную нагрузку.
Когда ваш клиент‑покупатель использует шредер, печь или сортировочную линию, перед окончательным выбором оборудования уточните допустимые габариты тюков, марку материала и предельные значения загрязнённости. Однородные пакеты обеспечивают более быстрое взвешивание и проверку, однако различные покрытия, задержавшаяся влага или смешанные марки всё равно могут повлиять на приёмку и расчёт.
Эксплуатационные и пределы безопасности
- Не загружайте закрытые бочки, сосуды под давлением, газовые баллоны, аккумуляторы, взрывоопасные компоненты или материалы с неидентифицированными жидкостями.
- Во время автоматического цикла не допускайте нахождения людей вблизи загрузочного бункера, крышки, штока пресса, пути выгрузки и подвешенного грейферного груза.
- Используйте взаимосвязанные ограждения, аварийные остановки, защиту от давления и процедуры блокировки, соответствующие данной установке.
- Обеспечьте контроль острых выступающих кромок перед ручным обращением и поддерживайте свободный доступ для проведения осмотра, очистки и гидравлического обслуживания.
- Отделяйте необычно толстые или тяжёлые детали, поскольку они могут препятствовать полному закрытию камеры и приводить к образованию нестабильного бала.
Качественные переменные, влияющие на стабильность тюков
Плотность тюка определяется не только гидравлическим давлением. Толщина листа, размеры заготовок, покрытия, застрявшие загрязнения, влажность, укладка и эффект «памяти формы» — всё это влияет на заполнение камеры и итоговую стабильность упаковки. Габариты тюков должны соответствовать требованиям принимающего покупателя, подъёмного оборудования, плану погрузки в контейнеры, а также последующему маршруту через дробилку или печь.
Данные проекта для выбора оборудования
Отправьте фотографии образцов материала, максимальные габариты отдельных кусков, приблизительную насыпную плотность в рыхлом состоянии, часовой или суточный объём, сведения о загрязнённости, желаемые размеры и массу тюков, способ загрузки, направление выгрузки, имеющееся место для установки и местное напряжение. Наши инженеры подберут бункер загрузки, компоновку штока, гидравлическую мощность, систему управления циклами и средства защиты от износа в соответствии с характеристиками конкретного потока лёгкого металлолома.