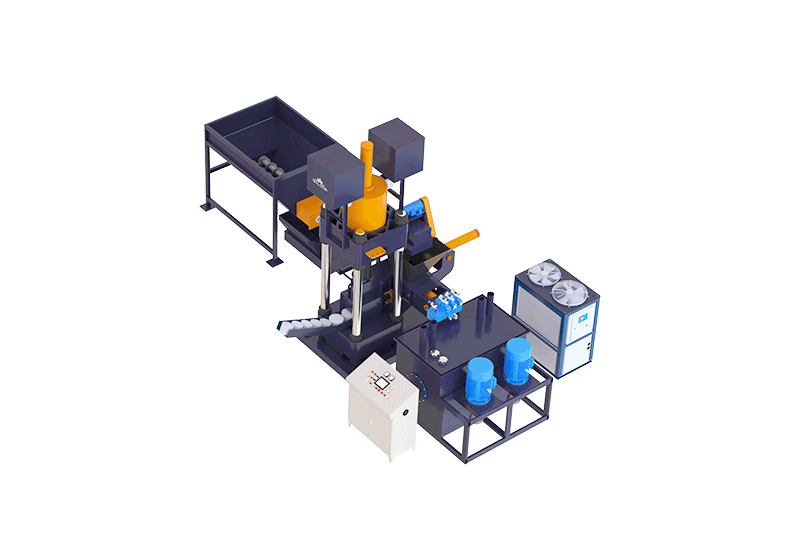
Предварительное прессование в брикеты для рыхлых металлических стружек с низкой насыпной плотностью
Линия брикетирования алюминиевой стружки DILOYA предназначена для рыхлой металлической стружки, которая в свободном состоянии занимает большой объём, но содержит относительно небольшую массу металла на единицу пространства. Типичные материалы включают алюминиевые стружки, медные стружки, латунная стружка и соответствующим образом измельчённый стальные стружки.
Линия основана на том же базовом принципе обработки, что и система брикетирования короткой стружки с загрузкой из бункера: материал загружается в большой буферный бункер, оснащённый шнеком, затем транспортируется шнековой подачей и прессуется в брикеты. Ключевое отличие заключается в самой брикетировочной машине… конструкция предварительного сжатия, который формирует более крупную рыхлую загрузку перед завершающим этапом прессования под высоким давлением. Благодаря этому данное решение лучше подходит для объёмных стружек с низкой насыпной плотностью, чем конфигурация, оптимизированная преимущественно для сыпучих, более плотных гранул.
Подходящие материалы: алюминий, медь, латунь и измельчённые стальные стружки
> Алюминиевые стружки: рыхлые стружки с пушистой структурой и низкой начальной насыпной плотностью. Схема подачи и прессования подбирается в зависимости от фактической формы стружки, сплава и состояния материала.
> Медные стружки: Крупногабаритные медные стружки, которые необходимо оценивать по их насыпному поведению, а не только по плотности сплошной меди.
> Латунная стружка: подходит для сыпучих латунных стружек, при конфигурации учитываются размер частиц, текучесть и состояние смазочно-охлаждающей жидкости.
> Измельчённые стальные стружки: стальные стружки, которые уже были измельчены до подходящего размера для загрузочного бункера, шнековой подачи и системы предварительного прессования.
Хотя данное решение называется Линия брикетирования алюминиевых стружек, его применение не ограничивается только алюминием. Пригодность зависит от конкретного материала и его насыпной плотности в рыхлом состоянии. Алюминий, медь, латунь и марки стали следует перерабатывать раздельно в соответствии с требованиями заказчика к утилизации, а не смешивать в одной загрузочной партии.
Низкая насыпная плотность и хорошая сыпучесть — это разные характеристики. Материал может быть лёгким и пушистым, но при этом склонным к образованию мостиков или спутыванию. Поэтому длинные, неподготовленные стружки могут потребовать измельчения или другого подготовительного этапа перед поступлением в эту линию. Репрезентативные пробы стружки помогают определить подходящую схему подачи.
Почему предварительное прессование имеет значение для пушистых стружек
Пресс, принимающий фиксированный объём рыхлого материала, может загружать лишь небольшую массу, если стружка имеет очень низкую насыпную плотность. Значительная часть этого входного объёма приходится на пустое пространство между стружками. Таким образом, задача состоит не только в том, чтобы увеличить конечное прессующее усилие, но и в том, чтобы ввести в процесс прессования достаточную массу металла.
Стадия предварительного сжатия уменьшает объём рыхлой загрузки перед окончательным брикетированием. Собирая и уплотняя объёмные стружки, конструкция позволяет разместить большую рыхлую загрузку в рамках заданной последовательности прессования. Затем подготовленный материал поступает на этап окончательного сжатия для формирования брикета.
При правильно подобранной конфигурации подачи и прессования предварительное сжатие позволяет увеличить массу металла, включаемую в каждую брикету, и повысить массовую производительность линии. Это является основной целью конструкции для пушистых стружек: более эффективно использовать доступный объём загрузки вместо того, чтобы получать относительно лёгкий брикет из недостаточно плотной засыпки.
От бункера-накопителя до готовой брикеты
1> Загрузите подготовленные стружки. Подходящий материал загружается в большой буферный бункер согласованной на заводе методом погрузки. Посторонние предметы и куски, превышающие установленные требования к подаче, должны быть удалены.
2> Поддерживайте рабочий запас материалов. Бункер удерживает порцию стружки между заправками, что снижает необходимость дозаправки пресса небольшими количествами в процессе производства.
3> Подача через винтовую систему. Расположение шнека перемещает материал к брикетировочной машине в соответствии с последовательностью прессования. Геометрия бункера и выбор шнека должны соответствовать конкретному рыхлому исходному материалу.
4> Предварительно спрессовать рыхлый материал. Механизм предварительного сжатия уплотняет объемный материал перед окончательным прессованием, что позволяет настроенной системе обрабатывать больший объём сыпучих стружек за один цикл прессования.
5> Осуществите окончательное гидравлическое сжатие. Подготовленная загрузка прессуется в брикет. Его габариты и целевой вес устанавливаются в зависимости от выбранного материала и конфигурации машины.
6> Выгрузка и сбор. Готовые брикеты выгружаются для сбора, хранения или дальнейшей переработки. Оборудование для сбора должно быть подобрано с учётом планируемой производительности.
Большой шнековый бункер снижает частоту загрузки.
Большой буферный бункер отделяет непрерывную загрузку от повторяющихся циклов подачи и прессования. Операторы пополняют рабочий запас, а не загружают вручную каждую отдельную партию. Шнековая транспортировка затем соединяет бункер с прессом, способствуя организации перемещения материала в рамках одной автоматизированной линии.
Для стружки с низкой насыпной плотностью при выборе бункера необходимо учитывать как объём, так и массу. Казалось бы, большой объём алюминиевой стружки может соответствовать относительно небольшому весу металла. Поэтому требуемый рабочий объём бункера должен определяться на основе измеренной насыпной плотности, желаемой производительности и необходимого интервала между заправками.
Полезная ёмкость также зависит от того, как стружка укладывается и перемещается к шнеку. Проведение испытаний подачи позволяет подтвердить, обеспечивает ли предлагаемая компоновка постоянную подачу материала или требует дополнительной подготовки либо пересмотра конструкции бункера.
Более тяжёлые брикеты и более высокий производственный потенциал
Производственный выигрыш обусловлен соотношением между массой брикета и частотой циклов. Часовая массовая производительность зависит от того, сколько металла содержится в каждом готовом брикете, и от числа брикетов, которое система выпускает за этот час. Увеличение массы загрузки может повысить производительность при условии, что система подачи и цикл прессования остаются надлежащим образом согласованными.
Предварительное сжатие, таким образом, выбирается для увеличения количества рыхлого материала, обрабатываемого за одну цикл прессования, а не как гарантия фиксированного процентного прироста для каждого исходного сырья. Фактическая масса брикета и часовая производительность зависят от типа металла, начальной насыпной плотности, размера и формы стружки, содержания влаги или охлаждающей жидкости, требований к брикетам и выбранных параметров настройки оборудования.
Более высокий вес брикета не следует путать с гарантированной конечной плотностью или с показателем производительности, взятым из другой линии. DILOYA должна подтвердить целевой вес брикета и достижимую производительность для репрезентативного материала. Заявленная производительность для решения с сыпучими гранулами автоматически не распространяется на пушистый алюминий или другие стружки с низкой насыпной плотностью.
Интегрированная автоматизация с меньшим количеством повторных ручных загрузок
Буферизация, шнековая транспортировка, предварительное прессование, окончательное прессование и выгрузка могут быть скоординированы в рамках согласованной последовательности управления. Это снижает необходимость в многократных ручных переносах между этапами процесса и позволяет операторам сосредоточиться на подаче материала, контроле работы и сборе брикетов.
Окончательная конфигурация должна предусматривать мониторинг на уровне материала, соответствующие блокировки, аварийные остановки, а также обеспечивать доступ для осмотра и технического обслуживания. Операторы по-прежнему необходимы для управления материалом, надзора, очистки и сервисного обслуживания; автоматизированная подача не снимает с них этих обязанностей.
Настройте линию в соответствии с вашим фактическим объёмом стружки.
Для подготовки подходящего предложения укажите тип металла и сплава, представительные фотографии или образцы стружки, насыпную плотность, текущую технологию подготовки стружки, уровень влажности или состояние охлаждающей жидкости, требуемую часовую производительность, а также желаемые размеры или массу брикетов. Кроме того, уточните способ загрузки, желаемый интервал повторной загрузки, имеющуюся площадь для установки, параметры электроснабжения и схему сбора брикетов.
DILOYA затем может согласовать объём бункера, шнековый питатель, систему предварительного сжатия и окончательный пресс для брикетирования. Любое необходимое оборудование для предварительного измельчения, сбора жидкости или дополнительной выгрузки должно быть указано в проектной спецификации, а не считаться включённым в каждую линию по умолчанию.