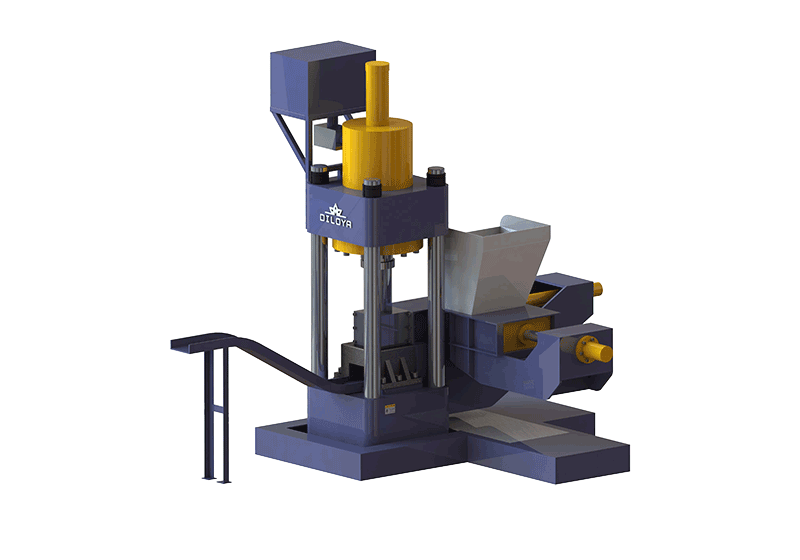
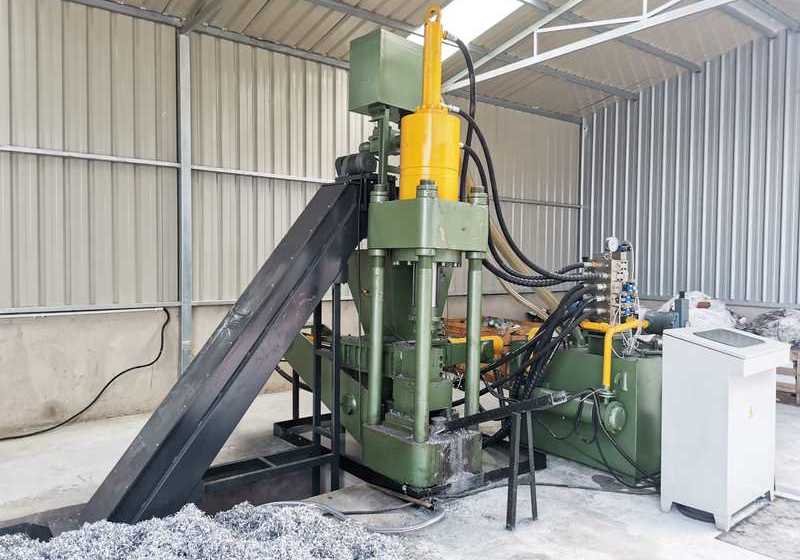
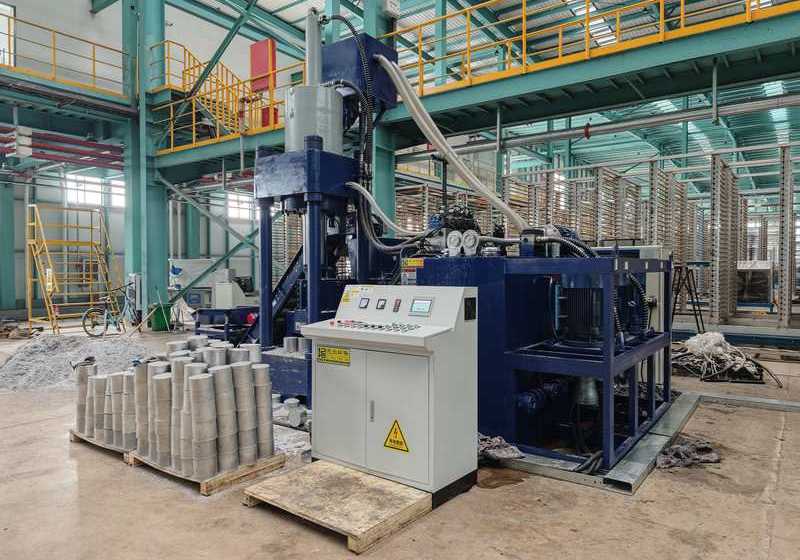
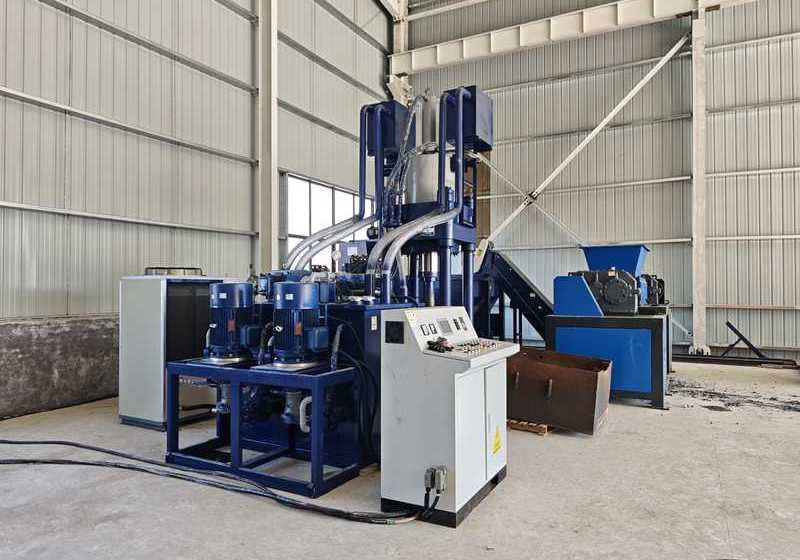
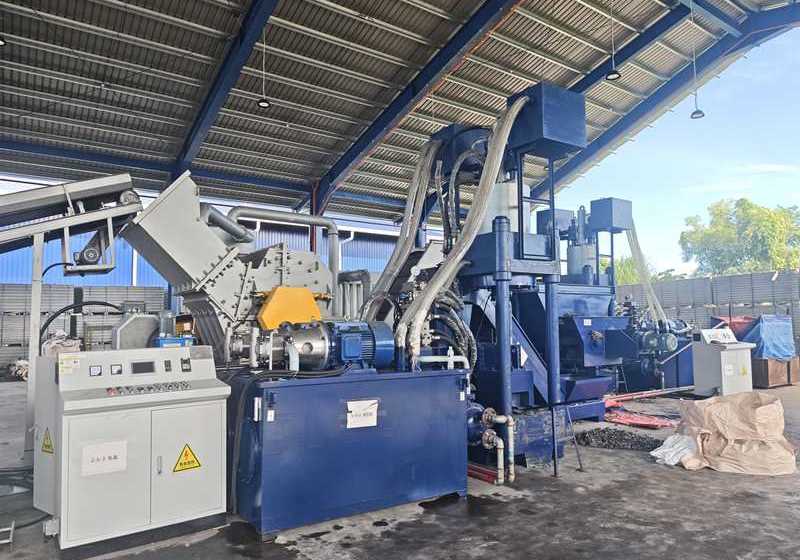
Брикетировщик с предпрессовкой
Вертикальный брикетировщик металлических стружек с предварительным сжатием
Вертикальный пресс для предварительного прессования брикетов DILOYA добавляет этап предварительного сжатия перед окончательным вертикальным гидравлическим прессованием. Он предназначен для уплотнения объёмных или упругих подготовленных металлических стружек и формирования однородных брикетов для транспортировки и переработки.
- Дизайн
- Вертикальный предварительный пресс
- Название бренда
- DILOYA
- Производительность на выходе
- 500-3000kg/Hour
- Бренд ПЛК
- Мицубиси
- Источник питания
- Индивидуальная настройка
- Поддержка
- Инжиниринг и послепродажное обслуживание
Описание
Вертикальный предпресс-брикетировочный пресс DILOYA сочетает предварительное уплотнение с окончательным вертикальным гидравлическим прессованием. Сыпучие металлические стружки могут быть объемными, неправильной формы или упругими, что затрудняет их равномерную подачу в формующую камеру. Этап предпрессования уменьшает первоначальный объем и обеспечивает более контролируемую загрузку перед тем, как основной вертикальный шток формирует брикет. Именно эта особенность отличает его от стандартного вертикальный брикетировочный пресс.
1> Двухступенчатое прессование
Подготовленные стружки поступают в питатель, где механизм предварительного прессования сжимает или дозирует их в брикетирующую камеру. Затем основной шток прикладывает окончательное давление для формирования блока. После выгрузки система сбрасывается для следующей загрузки. Точное расположение цилиндров, способ подачи и последовательность циклов зависят от выбранной модели и должны быть согласованы со схемами и результатами испытаний стружки.
2> Пригодность материала
Могут быть рассмотрены отдельно сортированные алюминиевые, медные, латунные, чугунные и другие совместимые стружки. Предварительное прессование может улучшить контроль загрузки, но оно не заменяет надлежащую подготовку стружки: длинные спутанные стружки всё ещё могут нуждаться в измельчении, а посторонние материалы, смешанные сплавы или опасные загрязнения должны быть удалены. Содержание влаги и смазочно-охлаждающей жидкости влияет на стабильность брикетов и на необходимость её утилизации.
3> Проектирование правильной линии
Компания DILOYA должна оценить типичные образцы стружки, насыпную плотность, часовой объём, желаемый размер брикетов, имеющийся свободный проход и погрузочно-разгрузочное оборудование. Затем для данного проекта настраиваются ход предпрессования, основное усилие, размер камеры, системы управления, конвейеры и система сбора жидкости. Преимущества следует оценивать на основе фактического исходного материала, а не исключительно на основе маркировки предпресса.
Преимущество
> Стадия предварительного сжатия: сокращает объём сыпучих стружек перед последним ходом пресса.
> Улучшенный контроль загрузки: помогает дозировать громоздкий или упругий материал в формующую камеру.
> Вертикальное окончательное прессование: прикладывает гидравлическое усилие для формирования регулярных брикетов.
> Процесс холодного вторичного использования: сжимает стружку, не расплавляя её.
> Более упорядоченное обращение: Брикеты упрощают подсчет, взвешивание, хранение и отгрузку.
> Гибкость в отношении материалов: Подходящие алюминиевые, медные, латунные и чёрные стружки могут быть оценены отдельно.
> Скоординированная работа: Предпрессование, основной шток и выгрузка могут работать в заданной последовательности управления.
> Конфигурируемая подготовка: Подача, дробление стружки и сбор жидкости могут быть выбраны в зависимости от требований материала.
Параметр
Ниже приведены технические характеристики различных моделей:
| Модель | BPP150 | BPP250 | BPP360 | BPP500 | BPP630 |
|---|---|---|---|---|---|
| Размер брикета | Φ100x(70-90)мм | Φ120x(80-100)мм | Φ140x(80-100)мм | Φ160x(90-110)мм | Φ180x(100-120)мм |
| Вес брикета | Алюминий: 1.1–1.4 кг Сталь: 2.4-3.1kg Медь/Латунь: 3.3-4.2kg | Алюминий: 1.8–2.2 кг Сталь: 4.1-5kg Медь/Латунь: 5.4-6.8kg | Алюминий: 2.4–3.1 кг Сталь: 5.5-6.9kg Медь/Латунь: 7.4-9.2kg | Алюминий: 3.6–4.4 кг Сталь: 8.1-9.9kg Медь/Латунь: 10.8-13.2kg | Алюминий: 4,6–5,6 кг Сталь: 10.3-12.6kg Медь/Латунь: 13.7-16.8kg |
| Производительность на выходе | Алюминий: 0.15–0.2 т/ч Сталь: 0.4-0.5t/h Медь/Латунь: 0.5-0.6t/h | Алюминий: 0.27–0.35 т/ч Сталь:0.6-0.8t/h Медь/Латунь: 0.8-1t/h | Alu: 0.4–0.5 т/ч Сталь: 0.85-1t/h Медь/Латунь: 1.1-1.4t/h | Алюминий: 0.55–0.7 т/ч Сталь: 1.2-1.5t/h Медь/Латунь: 1.6-2t/h | Алюминий: 0.7–0.9 т/ч Сталь: 1.6-1.9t/h Медь/Латунь: 2.1-2.6/ч |
| Мощность двигателя | 22kw | 18.5kw | 30kw | 2x22kw | 2x30kw |
| Время цикла | 25s | 20s | 20s | 20s | 20s |
| Управление | Управление ПЛК | Управление ПЛК | Управление ПЛК | Управление ПЛК | Управление ПЛК |
| Система охлаждения | Охладитель масла | Охладитель масла | Охладитель масла | Охладитель масла | Охладитель масла |
| Основной цилиндр | 1500kn | 2500kn | 3600kn | 5000kn | 6300kn |
| Цилиндр скорости | 200kn | 300kn | 300kn | 500kn | |
| Цилиндр предварительного прессования | 80kn | 80kn | 150kn | 300kn | 300kn |
| Цилиндр подачи | 80kn | 80kn | 100kn | 120kn | 150kn |
| Толкающий цилиндр | 200kn | 200kn | 230kn | 300kn | 500kn |
Мы можем настроить пресс-подборщик в соответствии с вашими специальными требованиями.
Применение
Вертикальная предпрессовая брикетировочная машина серии DILOYA BPP может прессовать следующие материалы:
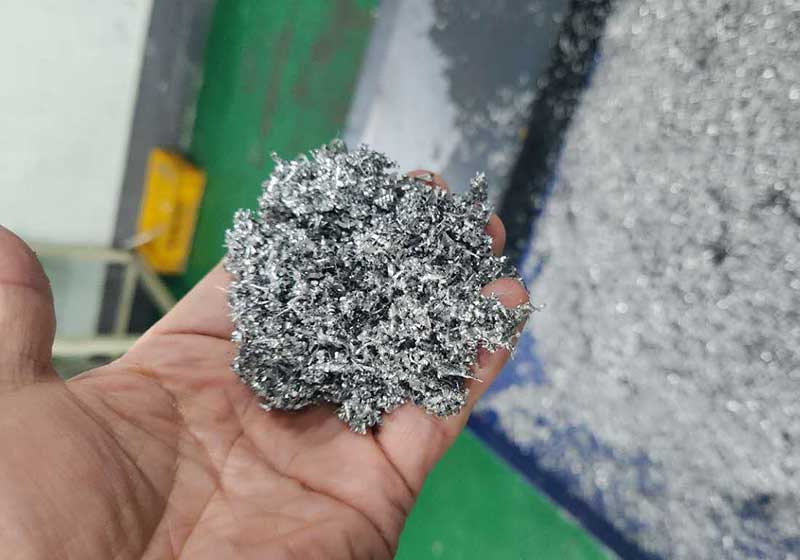
Алюминиевые стружки
Алюминиевые стружки получают путем точной обработки из чистого алюминия и алюминиевых сплавов на станках с ЧПУ — токарных и фрезерных. После строгой сортировки, очистки и сушки эти стружки имеют однородную форму, низкую степень окисления и полностью лишены посторонних примесей. Являясь высококачественным вторичным алюминиевым сырьем, они обладают стабильными металлургическими и физическими свойствами и идеально подходят для плавки алюминия, производства сплавов, химической переработки и применений в области теплопроводности, обеспечивая высокую экономическую эффективность.
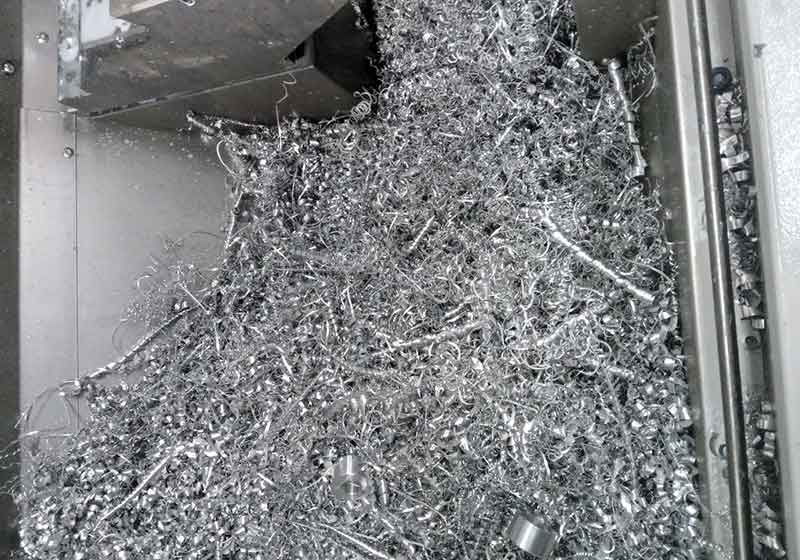
Алюминиевые стружки
Алюминиевые стружки — это легкие, спиралевидные металлические опилки, образующиеся в процессе обработки резанием, сверления и фрезерования. Системы брикетирования и прессовки DILOYA уплотняют рассыпную стружку в плотные, удобные для транспортировки блоки, что позволяет сократить объем складирования, повысить эффективность перевозок и способствовать переработке алюминия.
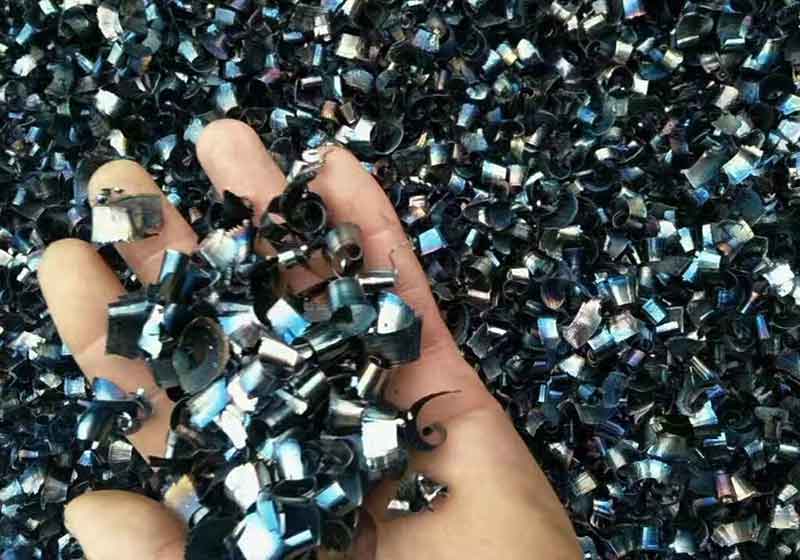
Стальные стружки
Стальные стружка, образующаяся при токарной, фрезерной, сверлильной и пильной обработке, является рыхлой, маслянистой и трудно поддается эффективной обработке. Гидравлические брикетировочные прессы DILOYA сжимают стружку из углеродистой стали, чугуна и легированной стали в плотные цилиндрические брикеты, одновременно извлекая часть остаточной смазочно-охлаждающей жидкости и улучшая условия хранения, транспортировки и загрузки в печь. Данное решение предназначено исключительно для брикетирования.
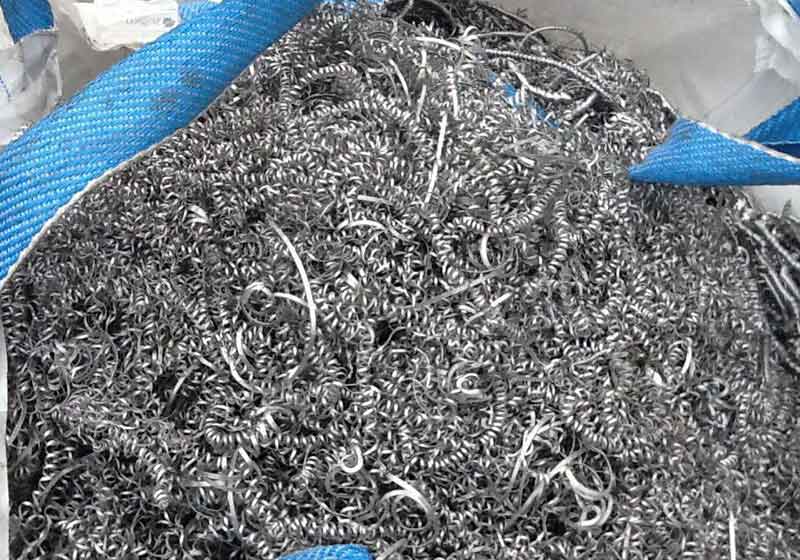
Стальные стружки
Стальные стружки представляют собой длинные, свёрнутые остатки обработки, которые переплетаются в объёмные гнёзда и удерживают смазочно-охлаждающую жидкость. DILOYA может непосредственно прессовать складываемую стружку в прямоугольные транспортные тюки или измельчать длинные спутанные гнёзда на короткую однородную фракцию перед гидравлическим брикетированием. Выбор процесса зависит от геометрии стружки, содержания жидкости, требуемой плотности и технических характеристик последующей печи.
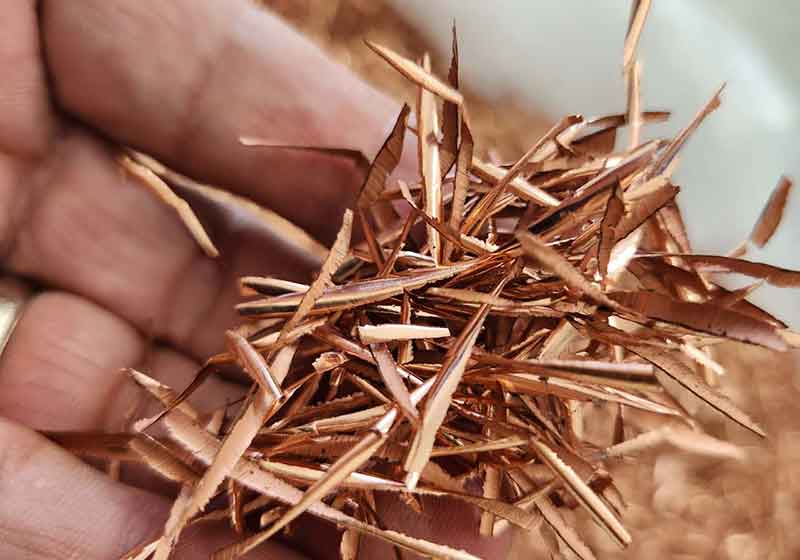
Медные стружки
Медные стружки, образующиеся при токарной, фрезерной и сверлильной обработке, представляют ценность, но занимают много места, содержат масло и легко теряются в процессе обращения. Гидравлические брикетировочные прессы DILOYA уплотняют отсортированную медную металлообрабатывающую стружку в плотные цилиндры без связующих веществ, одновременно извлекая часть содержащейся жидкости для эффективного хранения, транспортировки и переплавки. Данное решение для переработки медного и латунного лома предназначено исключительно для брикетирования.
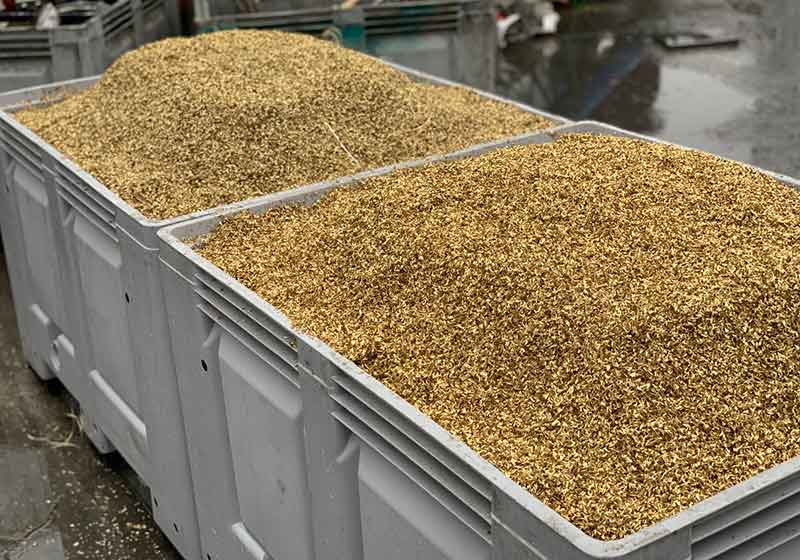
Латунные стружки
Латунная стружка, образующаяся при обработке клапанов, фитингов и компонентов из сплавов, является рассыпчатой, маслянистой и трудно поддаётся эффективной транспортировке. Гидравлические брикетировочные прессы DILOYA сжимают отсортированную латунную стружку в плотные цилиндры без связующего вещества, одновременно回收ing часть удерживаемой смазочно-охлаждающей жидкости и улучшая контроль качества, хранение, отгрузку и загрузку в печь. Данное решение для переработки медного и латунного лома предназначено исключительно для брикетирования.
FAQ
Какова цель предварительного сжатия на брикетировочном прессе?+
Предварительное сжатие решает проблему заполнения, возникающую из-за объёмных низкоплотных стружек перед основным этапом прессования. Его эффективность определяется принимаемой массой брикета и поддерживаемой производительностью, а не только размером свободной загрузки. Брикетировщик с предпрессовкой является актуальным вариантом для оценки с учётом фактической загрузки и полного цикла.
Полезный результат следует оценивать по массе принятых брикетов и стабильности производства. Больший объём сыпучего материала не является преимуществом, если остальная часть цикла загрузки не способна надёжно его обеспечивать.
Его эффективность зависит от геометрии подаваемого материала, конструкции камеры и выбранного цикла. Это не гарантирует увеличение производительности для каждого материала. Оценивайте массу брикетов и стабильную производительность на основе фактических стружек, а не исходите из предположения об одинаковых показателях для всех сплавов.
Какая компоновка пресса подходит для пушистых алюминиевых или латунных стружек?+
Для рыхлого алюминия или латунные стружки, объём приёма и надёжная загрузка могут ограничивать производительность ещё до достижения максимального усилия. Оцените целесообразность соответствующей системы предварительного сжатия, например Брикетировщик с предпрессовкой, с использованием измеренной насыпной плотности и формы стружки. Результат должен быть установлен для каждого сплава, а не выводиться на основе визуально похожей кучи стружки.
Укажите форму стружки, насыпную плотность и ожидаемую производительность. Подготовленная стальная стружка и Медные стружки Может потребоваться настройка различных параметров, даже если материалы выглядят одинаково рыхлыми. Материаловые испытания помогают определить необходимую загрузку, массу брикета и реалистичную устойчивую производительность.
Могут ли длинные металлические стружки поступать непосредственно в брикетировочный пресс?+
Длинная стружка должна поступать непосредственно в пресс только в том случае, если для неё утверждены точные параметры входного отверстия и системы подачи. Спутанные спирали могут вызывать неравномерную подачу, даже если их можно протолкнуть через проём. Линия измельчения и брикетирования мелких металлических стружек иллюстрирует маршрут с предварительной подготовкой; его следует сравнить с прямым прессованием на примере репрезентативных образцов стружки.
Отправьте репрезентативные фотографии или образцы фактических стружек. Цель — получить подготовленную форму стружки, совместимую с входным отверстием и системой подачи, а не исходить из предположения, что каждая пресс-брикетировочная машина может принимать неограниченную смесь станочной стружки.
Каким образом шнековая подача с регулируемой частотой вращения помогает линии брикетирования?+
Шнековая подача с переменной скоростью помогает координировать подачу, но скорость не является прямым измерением массового потока. Изменение плотности стружки или степени заполнения шнека может изменить количество килограммов, подаваемых при одном и том же настройке. Используйте утверждённый метод настройки пресса; если проект требует точного дозирования, отдельно предусмотрите соответствующую систему измерения и управления.
- Подтвердите допустимый диапазон скоростей вращения шнека.
- Контролируйте перемещение материала при нормальном и низком уровнях загрузочного бункера.
- Следите за тем, поступает ли материал в пресс в недостаточном или избыточном количестве.
- Используйте только утвержденные настройки координации.
- Добавьте предусмотренную измерительную систему, если требуется точное дозирование по массе.
Скорость вращения шнека сама по себе не обеспечивает точный массовый поток. Насыпная плотность, уровень заполнения и геометрия стружки влияют на подачу. Требование к взвешиванию или замкнутому контуру дозирования требует дополнительного специализированного оборудования, а не может быть основано на управлении скоростью.
Почему плотность и прочность брикетов различаются?+
Плотность брикета и его прочность при транспортировке — это взаимосвязанные, но различающиеся характеристики. Плотная единица всё равно может иметь неприемлемые края или разрушаться при перемещении, а различные сплавы требуют отдельной оценки. Записывайте как размеры, так и массу на определённом этапе и проводите испытания на те виды обработки, которые имеют значение; не переносите максимальную плотность, полученную для другого материала.
Оцените, что именно требуется в процессе приёма: удобство транспортировки и обработки, плотность, стабильность габаритов или другое свойство. Проводимые испытания должны измерять характеристики готового продукта в согласованных условиях. Не следует полагать, что заявленная в каталоге плотность или привлекательный образец гарантируют соответствующий результат для любого производственного потока.
Сопутствующие товары
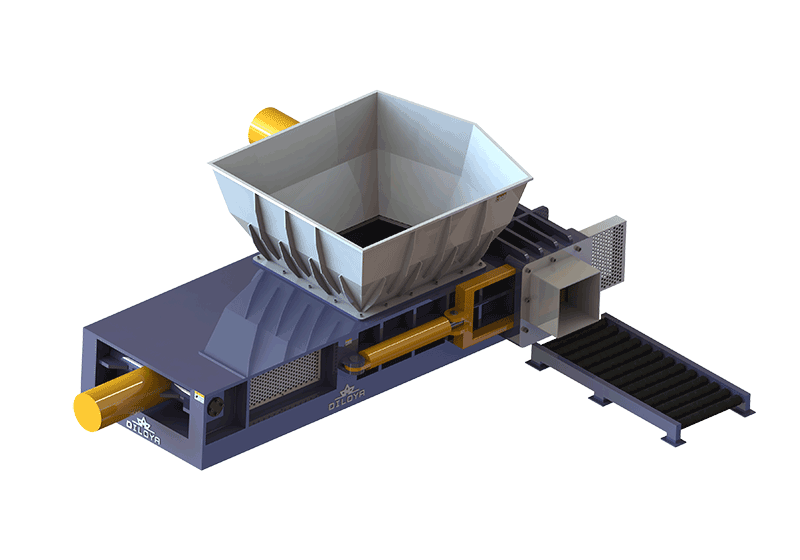
Пресс-ножницы с бункером
Гидравлический пресс-компактор с бункером — это сверхмощная машина для переработки металлолома, предназначенная для эффективного резания, уплотнения и переработки различных видов металлического лома. Алюминиевые банки, стальной лом, легкие металлы, листовой металл, профили, трубы и другие габаритные материалы могут непрерывно загружаться в бункер и подвергаться компрессии перед резанием.
Просмотреть подробности +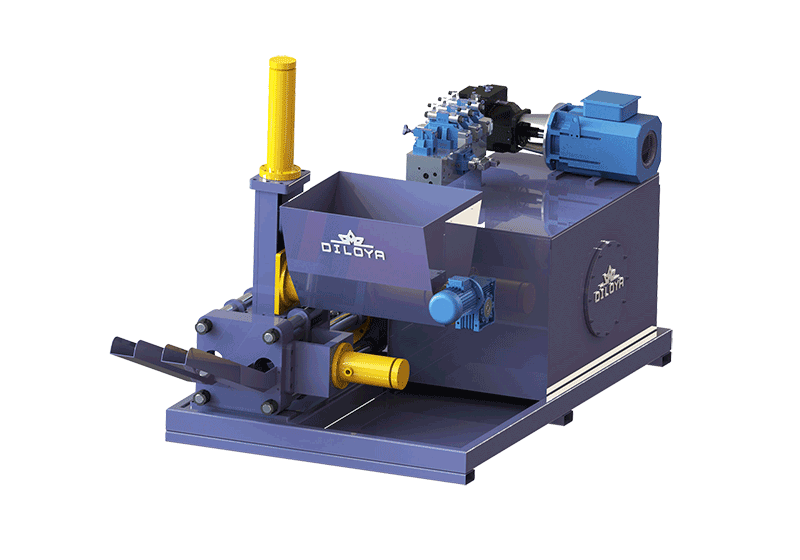
Брикетировщик с двумя выходами
Брикетировочный пресс DILOYA с двумя выходными отверстиями холодным способом спрессовывает подходящие металлические стружки в плотные брикеты и использует два выпускных отверстия для обеспечения организованного потока сбора. Он предназначен для операций переработки, требующих равномерной подачи и эффективного удаления готовых блоков.
Просмотреть подробности +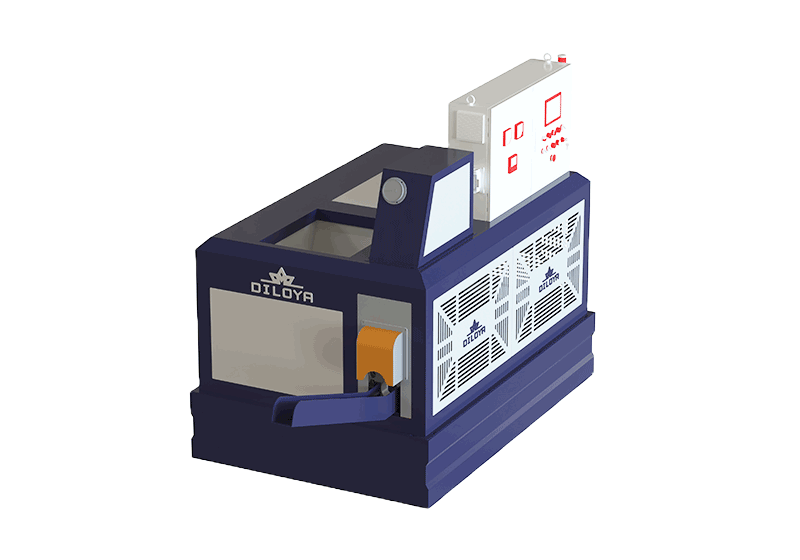
Брикетировочный комплекс
Интегрированная брикетировочная пресс-машина DILOYA объединяет подачу стружки, гидравлическое уплотнение, выгрузку брикетов и согласованное управление в одной системе утилизации металлической стружки. Она превращает отсортированную алюминиевую, медную, латунную, чугунную и другую подходящую станочную стружку в компактные брикеты для более удобной обработки и переработки.
Просмотреть подробности +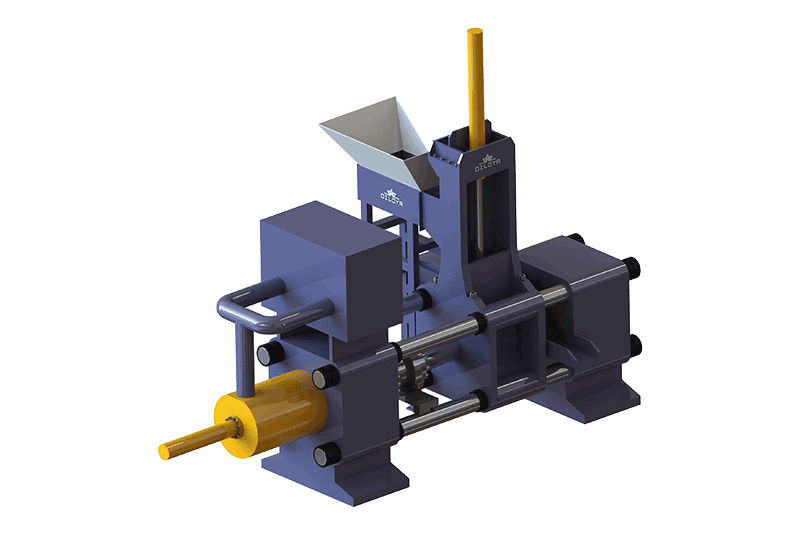
Горизонтальный брикетировщик
Горизонтальный брикетировочный пресс DILOYA использует горизонтальное гидравлическое сжатие для превращения отсортированных металлоотходов и стружки в плотные, удобные для транспортировки брикеты. Он может быть сконфигурирован с системой управляемой подачи, выгрузки и дополнительной подготовкой стружки для линий металлообработки или переработки.
Просмотреть подробности +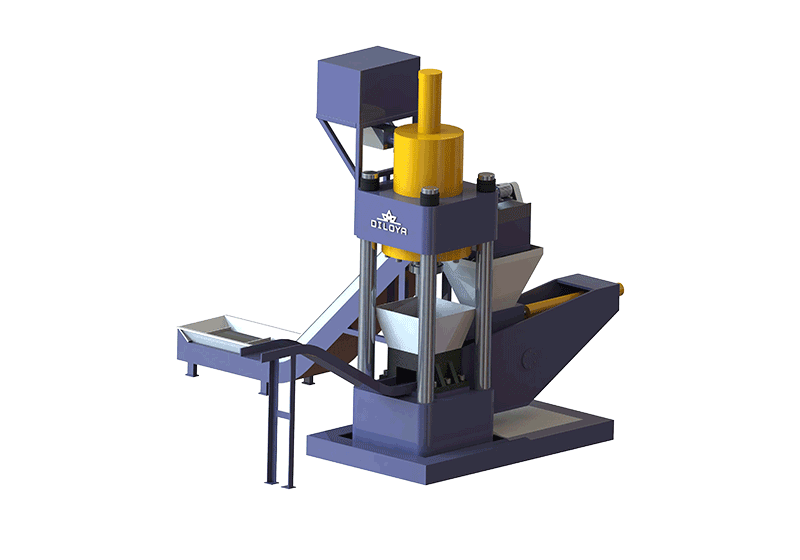
Вертикальный брикетировщик
Вертикальный брикетировочный пресс DILOYA использует вертикальный гидравлический поршень для холодного сжатия отсортированных алюминиевых, медных, латунных, чугунных и других подходящих стружек в плотные брикеты. Его вертикальная компоновка пресса обеспечивает организованный сбор стружки на производственных участках и в перерабатывающих предприятиях.
Просмотреть подробности +Кейс клиента
Просмотреть все кейсы + Машина для брикетирования алюминиевой стружки
Проект брикетирования алюминиевой стружки марки 6061 одного тайского заказчика с заявленной производительностью 1,000–1,500 кг/час, плотностью свыше 2,000 кг/м³ и промышленным масляным охлаждением.
Просмотреть кейс + Пресс для брикетирования алюминиевой стружки с двумя выходами в Греции
Греческому клиенту требуется переработка алюминиевой стружки со скоростью 600–800 кг/час. Рекомендуемый пресс с двумя выходами оснащён PLC-автоматикой и, согласно заявленным данным, производит 5–6 брикетов в минуту.
Просмотреть кейс + Линия брикетирования алюминиевых литьевых стружек в Корее
Комплексная линия брикетирования для алюминиевых литых под давлением опилок ADC12 корейского заказчика, с заявленной производительностью 200–300 кг/час и компактной компоновкой, рассчитанной на ограниченное производственное пространство.
Просмотреть кейс +Оставить сообщение
Давайте найдём лучшие решения!
Сообщите нам, что вам нужно.
Поделитесь информацией о вашем материале, желаемой производительностью в час и другими требованиями. Наша инженерная команда предоставит подходящие решения.