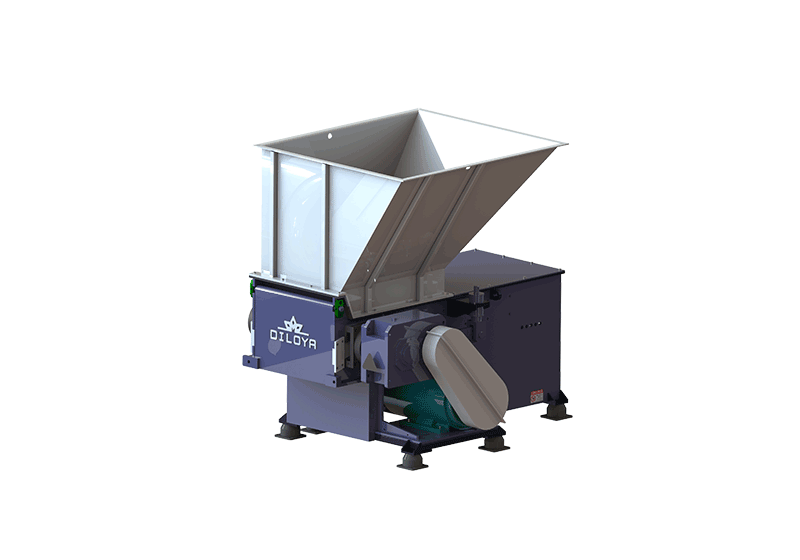
Дробление с управлением через экран перед брикетированием
Шреддер DILOYA с одним валом является вспомогательным устройством для подготовки материалов в системах брикетирования металлической стружки. Он перерабатывает подходящую свёрнутую, длинную или спутанную обрабатывающую стружку в более мелкие фрагменты, которые можно более равномерно транспортировать и подавать на соответствующий брикетировочный пресс. Типичные области применения включают стальную и железную стружку, медные стружки и алюминиевые стружки из механических цехов и централизованных систем обработки стружки.
Эта машина сочетает в себе одновальный режущий механизм с размерным ситом. В отличие от подготовительного этапа, предназначенного лишь для разрушения пучков стружки, сито обеспечивает дополнительный способ контроля выпуска. Необходимый размер ячеек сита выбирается исходя из характеристик материала, желаемого размера стружки и системы подачи на последующем этапе.
Параметр:
| Модель | PSN400 | PSN600 | PSN800 | PSN1000 | PSN1200 |
| Размер камеры | 400x400mm | 600x600mm | 800x800mm | 1000x1000mm | 1200x1200mm |
| Диаметр ротора | 270mm | 270mm | 400mm | 420mm | 420mm |
| Мощность двигателя | 15+1.5kw | 22+1.5kw | 45+2.2kw | 55+3kw | 75+3kw |
| Масса машины | 1850kg | 2370kg | 3670kg | 5680kg | 7250kg |
Как работает конструкция с одним валом
Один режущий ротор вовлекает стружку в режущую камеру и разрезает материал многократно. Длинные спирали и спутанные пучки разрушаются на более удобные фрагменты. Экран контролирует выход из режущей камеры: материал, не проходящий через отверстия, остается для дальнейшей обработки, тогда как достаточно измельченная стружка поступает на следующий этап.
Конфигурация ротора и ножей должна подбираться в соответствии с типом получаемой стружки. Чугунная стружка, медные опилки и лёгкая алюминиевая стружка по‑разному ведут себя при резании. Твёрдость стружки, её толщина, форма и равномерность загрузки — всё это влияет на процесс измельчения и на достигаемую производительность.
Выбор размера отверстия сита
Размер отверстий сита является важным параметром, определяющим размер выходного материала. Более узкое отверстие, как правило, задерживает материал для дополнительной обработки и обеспечивает более мелкий выпуск. Более широкое отверстие позволяет выходить более крупному материалу из камеры и может поддерживать более высокую производительность при соответствующих характеристиках материала и схеме резания.
Отверстие не следует делать просто как можно меньшим. Слишком тонкая подготовка может увеличить объём резательных операций, повысить рециркуляцию внутри камеры и ограничить производительность, не принося при этом ощутимой пользы прессу. Цель — получить размер стружки, с которым надёжно справляется оборудование для транспортировки, буферизации и брикетирования.
Отверстие в экране не гарантирует, что все выделяемые стружки имеют одинаковую длину или форму. Тонкие или удлинённые стружки могут проходить через отверстие в разных ориентациях. Фактическое распределение размеров зависит от геометрии экрана, расположения резцов, формы стружки и условий эксплуатации. Проведение типовых испытаний материала может помочь определить подходящую конфигурацию.
Материалы, которые может подготовить шредер
> Стальные и железные стружки: подходит для длинных или скрученных чугунных стружек, требующих контролируемого уменьшения размера перед прессованием. Твердость и толщина стружки должны быть оценены.
> Медная стружка: скрученный или переплетённый медные стружки которые нуждаются в подготовке для более управляемого материального потока в систему брикетирования.
> Алюминиевая стружка: лёгкие и объёмные алюминиевые стружки, чья спутанная структура может затруднять непосредственную подачу в пресс.
> Другие металлические стружки: Пригодность оценивается с учётом сплава, геометрии стружки, загрязнённости и требуемого последующего процесса.
Следите за тем, чтобы различные металлы и марки сплавов оставались разделёнными там, где это требуется в соответствии с требованиями переработчика или процесса переплавки. Перед загрузкой удалите инструменты, прутки, крупные твёрдые обрезки и другие неподходящие загрязнения. Машина, настроенная для переработки стружки, не должна использоваться в качестве универсального измельчителя смешанного металлолома.
Типичная последовательность обработки
1> Сбор и сортировка: Определите тип металла, при необходимости разделите марки и удалите непригодные загрязнители.
2> Контролируемая загрузка: Подавайте подходящие стружки в бункер с скоростью, соответствующей выбранному измельчителю.
3> Одновальный измельчитель: Режущий ротор разрывает пучки стружки и измельчает её.
4> Управление выгрузкой через экран: Материал проходит через выбранные отверстия, когда его размеры достаточно уменьшены для выгрузки.
5> Перемещение и буферизация: Подготовленные стружки собираются или транспортируются с помощью соответствующего конвейерного оборудования в буферный бункер.
6> Брикетирование: Сопряжённая система подачи подаёт подготовленные стружки в гидравлический пресс для уплотнения.
Интеграция в брикетировочную линию
Одновальный измельчитель может быть выбран как часть новой линии или оценён с точки зрения интеграции с существующей брикетировочной машиной. Выпуск измельчителя, размер ячеек сита, система транспортировки, ёмкость буфера и вход пресса должны рассматриваться в совокупности. Подходящий размер стружки для одного пресса или шнекового питателя может не являться оптимальным выбором для другого.
Буферный бункер может помочь согласовать различные рабочие циклы шреддера и пресса. Однако средние производительности подключённых машин всё равно должны быть сопоставимы. Буферное хранение не способно бесконечно поддерживать производство, если шреддер поставляет меньше материала, чем потребляет пресс.
Измельчение — это процесс уменьшения размера, а не замена специализированной системы отделения охлаждающей жидкости или масла. Если проект требует определённого уровня остаточной жидкости, необходимо оценить целесообразность внедрения соответствующей стадии разделения наряду с измельчением и брикетированием.
Практические преимущества
> Контролируемая подготовка: Выбор сита обеспечивает возможность согласования выгрузки с требованиями последующей обработки.
> Снижение запутывания: Разрушение длинных стружек помогает решить проблемы с обработкой, вызванные рассыпавшимися скоплениями стружки.
> Более равномерная подача: Соответственно подготовленный материал может быть проще для обработки с помощью согласованного конвейера или пресс-питателя.
> Гибкость процесса: Выбранная конфигурация сита и резки может быть оценена для различных металлов и условий стружки.
> Скоординированная работа: Шредер может являться частью комплексной установки для подготовки материала и брикетирования.
Вопросы ухода за экраном и эксплуатационные соображения
Проверяйте ножи и сито в соответствии с графиком технического обслуживания. Износ, повреждённые отверстия или скопление материала могут изменить характер выгрузки и повлиять на производительность. Чистка, проверка и замена сита должны выполняться только после остановки машины и её изоляции в соответствии с инструкцией по эксплуатации.
Замену сита следует оценивать с учётом его влияния на производительность, поток материала и подачу в下游-оборудование. Не следует исходить из предположения об одинаковых скоростях производства при изменении металла, геометрии стружки или размера отверстий.
Информация, необходимая для выбора
Предоставьте фотографии или типичные образцы стружки, сведения о металле и сплаве, типичную длину и толщину стружки, насыпную плотность в рыхлом состоянии, состояние масла или смазочно-охлаждающей жидкости, а также требуемую часовую производительность. Укажите предполагаемый размер выходного продукта, модель брикетировочной машины, способ загрузки, имеющееся монтажное пространство и местные параметры электроснабжения.
DILOYA проведёт оценку конфигурации резки и сита вместе с остальной частью линии. Цель — подготовить стружку до подходящего размера для надёжной транспортировки и брикетирования, избегая ненужного уменьшения фракции или появления лишнего узкого места в процессе. Окончательная производительность, размеры отверстий и характеристики выгрузки подтверждаются для выбранного материала и конфигурации оборудования.