Подходящий металлический пресс-подборщик должен одновременно удовлетворять трем требованиям: поступающий металлолом должен быть пригоден для загрузки и сжатия, камера должна обеспечивать эффективный процесс загрузки, а готовый брикет должен соответствовать спецификации принимающего заказчика. Выбор только по усилию прессования или простой выбор самой большой машины может привести к игнорированию реальных ограничений задачи.
Это практическое руководство по выбору объясняет, как увязать размеры материала, габариты прессовой камеры и требования к тюкам. Приведённые расчёты являются примерами планирования и не представляют собой технические характеристики машин DILOYA или гарантированные результаты производства.
1. Начните с требуемого тюка, затем продвигайтесь назад к поступающему ломо
Прежде чем сравнивать оборудование, уточните у покупателя металлолома, литейного завода или сталелитейного предприятия, что именно они могут принимать. Подтвердите допустимый сорт материала, максимальные габариты пакета, диапазон веса тюка, плотность там, где она указана, предельные значения загрязнённости и требования к обработке. Тюк, который легко изготовить, не обязательно будет принят заказчиком.
Уточните, являются ли указанные размеры номинальными или предельными максимальными значениями, как проверяются допуски и должна ли тюковая упаковка оставаться целой при погрузке и разгрузке. Возвратная деформация после выгрузки может влиять на измеренные размеры. Получите условия приемки в письменной форме, а не полагайтесь на внешний вид образца тюка.
Торговые спецификации могут служить полезным справочным материалом, но они привязаны к конкретному сорту. Например, Спецификация ISRI от ReMA для связок № 1 Сочетает ограничения по материалам с требованиями к упаковке и плотности. Не следует применять его в качестве универсального стандарта для всех брикетов из стали, алюминия или меди. Уточните применимую спецификацию и любые согласованные отклонения у непосредственного получателя.
2. Опишите материал, превышающий его наибольший размер
Длинный тонкий лист и короткий сплошной стальной профиль могут создавать весьма различные требования. Первый может деформироваться под действием сжимающей нагрузки; второй, хотя и помещается в бункер, может оказаться непригодным для использования в предлагаемом прессе-подборщике. Одной лишь длины материала недостаточно для определения его пригодности.
> Металл и марка: Определите, идет ли речь о стали, нержавеющей стали, алюминии, меди или других сплавах, и хранятся ли они раздельно.
> Типовые и максимальные габариты: Запишите длину, ширину и высоту, включая изогнутые участки, петли и неудобные выступы.
> Толщина и форма: различать тонкие листы, штампованные детали, профили, проволоку, банки, плиты, прутки и цельные изделия.
> Насыпная плотность: описывает, какой объём занимает заданная масса при повторяемом методе нагружения.
> Сжимаемость и восстановление формы: Обратите внимание на полые, пружинистые, спутанные или переплетённые материалы, а не рассматривайте весь лом как однородный исходный материал.
> Состояние: Сообщите о наличии масла, влаги, покрытий, неметаллических включений и других загрязнений.
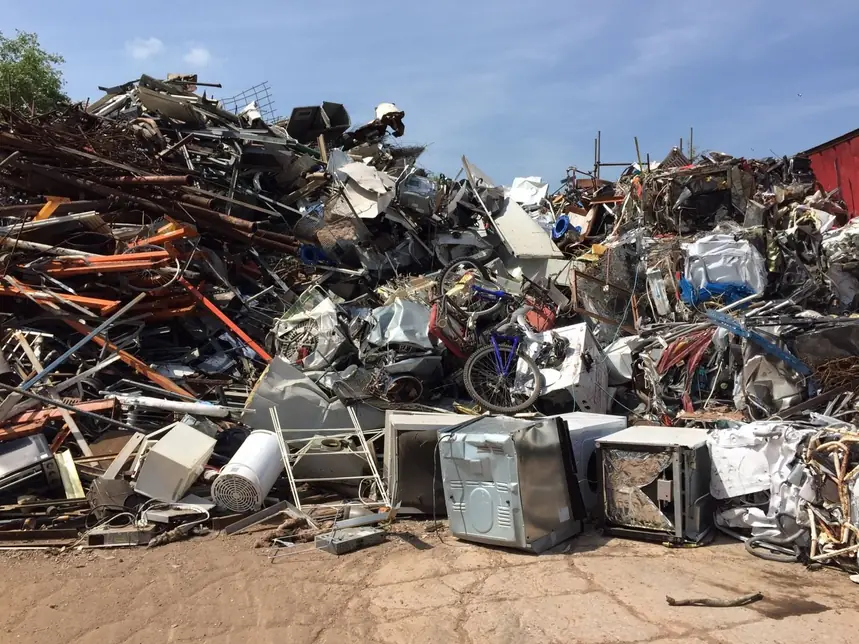
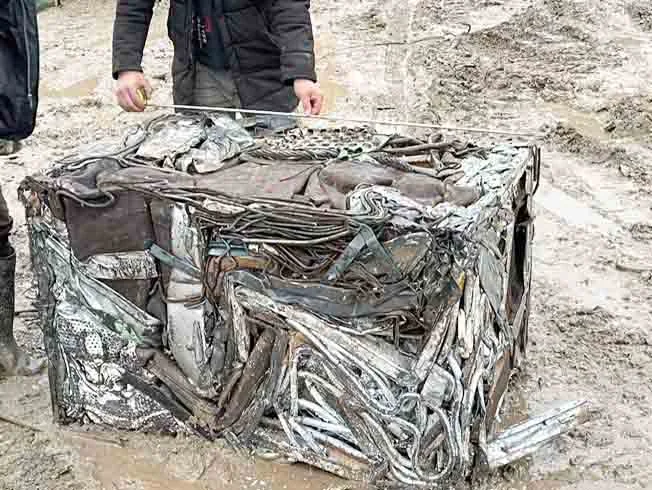
Фотографируйте как обычные загрузки, так и самые крупные и сложные образцы. Отбор, основанный только на необычно чистых коротких обрезках, может не отражать повседневную эксплуатацию. При оценке держите различные потоки материалов раздельно, если их поведение существенно различается.
До прессования в тюки (слева) · После прессования в тюки (справа). Эти фотографии демонстрируют отдельные иллюстративные примеры, а не документированное до-и-после испытание одной и той же партии. Входящий лом различается по размеру, форме и степени загрязнённости; сортировка и удаление неподходящих компонентов должны предшествовать загрузке. Контролируйте внешние габариты и массу каждого выгруженного бала отдельно. Никакие конкретные значения габаритов, массы или плотности не установлены на основании этих фотографий.
3. Различайте загрузочный люк, камеру и готовый тюк
Эти размеры характеризуют различные этапы процесса и не должны использоваться взаимозаменяемо:
Загрузочное отверстие
Что описывает: Проход, через который поступает металлолом
Что необходимо подтвердить: Чёткое открытие, высота загрузки и пространство для грейфера, вилочного погрузчика или загрузочного устройства
Размеры рабочей камеры
Что описывает: Внутреннее пространство, доступное для допустимой нагрузки в указанном исходном положении.
Что необходимо подтвердить: Внутренняя длина, ширина, глубина, препятствия и допустимый уровень загрузки
Габариты готового тюка
Что описывает: Уплотнённый пакет после завершения цикла прессования и выгрузки
Что необходимо подтвердить: Поперечное сечение, длина, допуски и измерения после выпуска
Габариты установки
Что описывает: Полный простор, необходимый для эксплуатации и обслуживания машины
Что необходимо подтвердить: Открытие крышки и дверей, доступ для загрузки, зазор для выгрузки и пространство для технического обслуживания
Объём камеры в каталоге не является автоматически полезным объёмом загрузки для каждого материала. Необходимо учитывать крышку, порядок сжатия, исходные положения и допустимый уровень загрузки. Уточните конвенцию обозначения размеров на чертеже; не предполагайте, что каждый поставщик использует длину, ширину и высоту в одинаковом порядке.
В некоторых конструкциях поперечное сечение тюка определяется главным образом узлом прессования, тогда как длина или масса тюка могут варьироваться в пределах допустимого рабочего диапазона. Это не означает, что каждая машина способна изготавливать тюки любого требуемого размера. Предлагаемые габариты готового тюка следует уточнять отдельно от габаритов камеры прессования.
4. Подберите камеру в соответствии с реальным методом загрузки
Самый крупный кусок должен проходить через фактическое загрузочное отверстие и помещаться в пределах допустимого загрузочного окна, не препятствуя процессу закрывания или прессования. Не следует полагать, что длинный кусок можно загружать по диагонали или зажимать крышкой, если только производитель не одобрил такой материал и способ загрузки.
Слишком крупные заготовки могут потребовать сортировки, резки или другой подготовки перед прессованием в брикеты. Пресс‑брикетировщик, оснащённый функцией резки, всё равно имеет ограничения по форме, сечению и толщине материала; наличие режущей кромки не означает возможности переработки произвольного тяжёлого лома.
Для объёмного листового лома более крупная камера может сократить количество операций загрузки. Для мелких, плотных обрезков дополнительный объём камеры может принести меньшую пользу. Цель состоит не в максимальном размере брикета: речь идёт о такой конфигурации загрузки, которая обеспечивает необходимые характеристики брикета и производительность.
Обсуждайте требования к материалу и отводу при оценке Пресс с боковым выталкиванием, Трёхрамный пресс-гребёнка или Усиленный пресс для металлаНазвание семейства продуктов является отправной точкой, а не заменой для подтверждения конкретной конфигурации.
5. Проверьте размер, вес и плотность тюка вместе
Для примерно прямоугольного тюка соотношение следующее:
Объём тюка (м³) = длина (м) × ширина (м) × высота (м)
Средняя насыпная плотность (кг/м³) = измеренная масса тюка (кг) ÷ внешний объём тюка (м³)
Например, тюк размерами 0,40 × 0,40 × 0,50 м имеет внешний объём 0,08 м³. Если он весит 120 кг, то его расчётная средняя плотность составляет 1 500 кг/м³. Это лишь иллюстративные значения, не являющиеся рекомендуемой плотностью для всех видов металлолома и не представляющие собой гарантии производительности для конкретной машины.
При одинаковых внешних габаритах два различных материала могут давать разный вес тюка. И наоборот, для достижения одного и того же целевого веса может потребоваться различный объём упаковки. Плотность также не гарантирует, что тюк обладает требуемым химическим составом, чистотой или надлежащей прочностью при транспортировке.
Укажите, какие требования являются фиксированными, а какие могут быть скорректированы. Если покупатель устанавливает фиксированный поперечный сечение и максимальный вес, то достижимая длина тюка, возможно, потребует согласования. Если и длина фиксирована, то материал и результаты прессования необходимо проверить на соответствие всем трем ограничениям.
6. Оцените производительность как полный рабочий цикл
Усилие прессования не является показателем производительности. Постоянная производительность зависит от свойств материала, времени загрузки, допустимого размера загрузки, последовательности прессования, выгрузки, удаления тюков и обычных перерывов.
Требуемая средняя производительность = масса ежедневного лома ÷ полезные часы прессования. Стоянка, перерабатывающая 24 тонны за шесть полезных часов, нуждается в средней производительности 4 т/ч. Этот расчёт рабочей нагрузки не является доказательством того, что конкретная машина способна обеспечить такую производительность; предлагаемая система должна быть оценена на репрезентативном материале и при установленных условиях эксплуатации.
Вторая проверка планирования — средняя масса тюка × количество завершённых тюков в часЕсли при иллюстративной операции формируются тюки массой 120 кг со скоростью 20 тюков в час, то расчётная производительность составляет 2,4 т/ч. Не следует сочетать максимально возможную массу тюка с временем цикла, измеренным для другого материала, или с циклом только прессования, который не учитывает загрузку.
Более мелкие тюки могут быть удобны для последующей обработки, но при этом для переработки одной и той же тоннажной массы потребуется больше операций по выгрузке и удалению. Более крупные тюки могут сократить общее количество упаковок, однако при этом их размеры могут превышать допустимые пределы для получателя или погрузочно-разгрузочного оборудования. Убедитесь в соблюдении баланса всех рабочих параметров, а не оптимизируйте лишь одну величину в отрыве от остальных.
7. Используйте практический контрольный список соответствия
Длинные или нерегулярные обрезки листового материала
Основной вопрос выбора: Может ли материал входить и загружаться в пределах допустимого габарита?
Следующая проверка: Размеры проёмов, испытания загрузки и любая необходимая подготовка
Крупногабаритный, легковесный лом
Основной вопрос выбора: Является ли свободный объём загрузки ограничивающим фактором?
Следующая проверка: Полезный объём загрузки, однородность сырья и производительность за полный цикл
Толстый лист, сплошной пруток или тяжёлые профили
Основной вопрос выбора: Подходит ли данный материал для этой пресс-балаоразователя вообще?
Следующая проверка: Одобрение производителя; при необходимости провести оценку процесса резки или другой подготовки
Пружинистая проволока или профили
Основной вопрос выбора: Будет ли выгружаемый тюк соответствовать требованиям по размеру и целостности?
Следующая проверка: Поведение при отскоке и манипулировании на репрезентативных образцах
Строгая упаковка, указанная покупателем
Основной вопрос выбора: Можно ли одновременно достичь требуемых габаритов, массы и качества материала?
Следующая проверка: Согласованные критерии приемки и проведённое испытание с измерениями
Высокая суточная целевая производительность
Основной вопрос выбора: Способны ли загрузка, прессование и извлечение тюков выдерживать рабочую нагрузку?
Следующая проверка: Тестовая эксплуатация с заданной продолжительностью при полной комплектации системы транспортировки
Там, где тяжёлый лом не подходит для предлагаемого пресса-балаоразделителя, следует рассмотреть Гидроножницы диапазон как отдельный вариант обработки. Не загружайте в машину неподходящий материал только потому, что её камера кажется достаточно большой.
8. Подтвердите соответствие посредством испытания с образцовым материалом
Договоритесь о пробном материале, рабочей конфигурации и методе приёмки перед испытанием. Запишите входные размеры и диапазон толщин, состояние сыпучего материала, способ загрузки, габариты тюков после выгрузки, массу каждого тюка и общую выработку за значимый период работы.
Следите за повторным перемещением, образованием «мостиков», выступанием материала, несоответствием длины тюков и задержками при извлечении тюков. Успешная короткая демонстрация не должна рассматриваться как доказательство устойчивой производительности смены без учёта обычного рабочего процесса.
Оценивайте целостность тюков, используя согласованный метод обращения, соответствующий условиям на объекте. Никогда не проводите самовольные испытания, подвергающие людей воздействию движущихся механизмов или нестабильных упаковок. Погрузка, устранение препятствий и техническое обслуживание должны выполняться в соответствии с утверждёнными инструкциями машины и процедурами объекта.
9. Что отправить при запросе предложения на металлический пресс‑прессовщик
1> Названия или марки материалов, а также четкие фотографии типовых и максимально крупных образцов.
2> Типичная и максимальная длина, ширина, высота и толщина или сечение.
3> Суточная производительность, пиковая нагрузка и фактически доступные часы для прессования в брикеты.
4> Насыпная плотность в рыхлом состоянии, если она измерена, с указанием использованного метода.
5> Требуемые габариты тюков, диапазон веса, плотность — при их указании — и условия приемки со стороны покупателя.
6> Погрузочное оборудование, высота погрузки и планируемое участие оператора.
7> Направление выгрузки, оборудование для обработки тюков и организация их хранения или транспортировки.
8> Планировка участка, подъездные пути, электроснабжение и любое уже установленное подготовительное оборудование.
При наличии — отправьте письменную спецификацию покупателя. Четкое описание материала и тюка помогает DILOYA оценивать камеру, прессовочное устройство и способ загрузки как единый комплекс, а не рекомендовать машину только на основе величины давления.
FAQ
Означает ли большая камера всегда более высокую производительность?
Нет. Более крупная камера может сократить количество загрузочных операций для громоздкого лома, но это преимущество имеет значение только в том случае, если пресс способен обрабатывать загрузку, а на складе можно вывозить готовые брикеты с требуемой скоростью. Неравномерное заполнение чрезмерно большой камеры или ожидание погрузочной техники могут свести на нет кажущуюся выгоду. Сравнивайте фактически переработанные тонны за полный цикл при одинаковых параметрах подачи и брикетирования; объем камеры и время хода поршня без нагрузки — этого недостаточно.
Может ли одна и та же пресс-балаировочная машина формировать баллы одинаковой массы из стали и алюминия?
Не только по размеру камеры. Загрузки стали и алюминия различаются по плотности материала, укладке и восстановлению после сжатия, поэтому одинаковый внешний размер тюка не гарантирует одинаковой массы. Указывайте каждую требуемую партию отдельно и проводите репрезентативные испытания в рамках допустимых настроек машины. Если коммерческое требование предполагает узкий диапазон веса, определите, как будут взвешиваться приемлемые тюки, вместо того чтобы полагать, что визуально заполненная камера обеспечивает повторяемую загрузку.
Случай Автоматический пресс-гильотина для алюминиевых банок UBC иллюстрирует конкретное применение для алюминиевых банок; его эксплуатационные результаты не являются показателем производительности при переработке стального лома.
Достаточно ли указать максимальную длину лома?
Длина — лишь одна из составляющих загрузочного окна. Ширина, высота, толщина листа или стенки, прочность сечения и выступающие элементы определяют, можно ли загрузить и обработать деталь надлежащим образом. Внешний размер трубы не отражает толщину её стенки, а гнутый лист может иметь местную нагрузку, отличную от плоского. Предоставьте фотографии и размеры наиболее сложных типовых деталей, а не только среднюю кучу.
Наилучшее соответствие обеспечивает связь между поступающим ломом, процессом загрузки и принятым готовым тюком. Свяжитесь с DILOYA с учетом этих условий для проектной оценки.