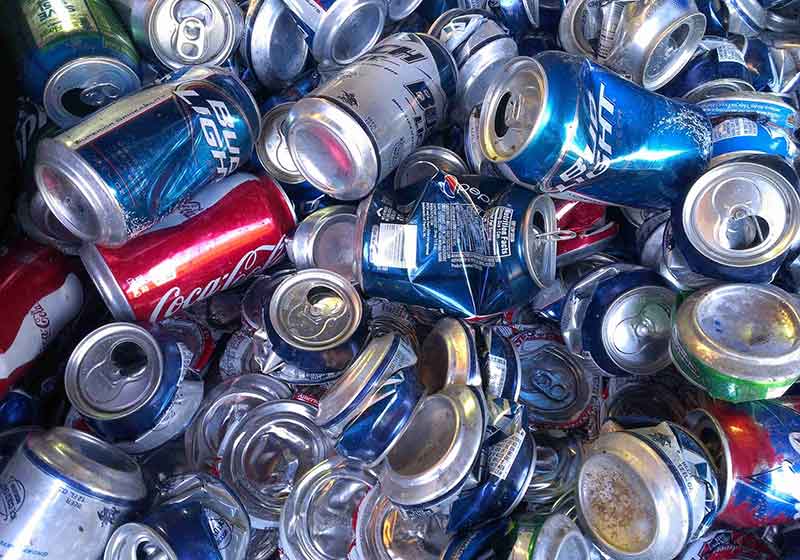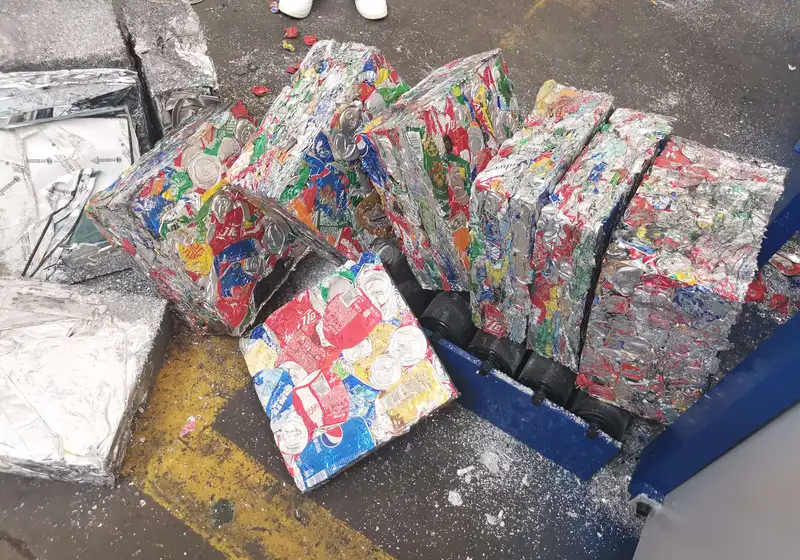
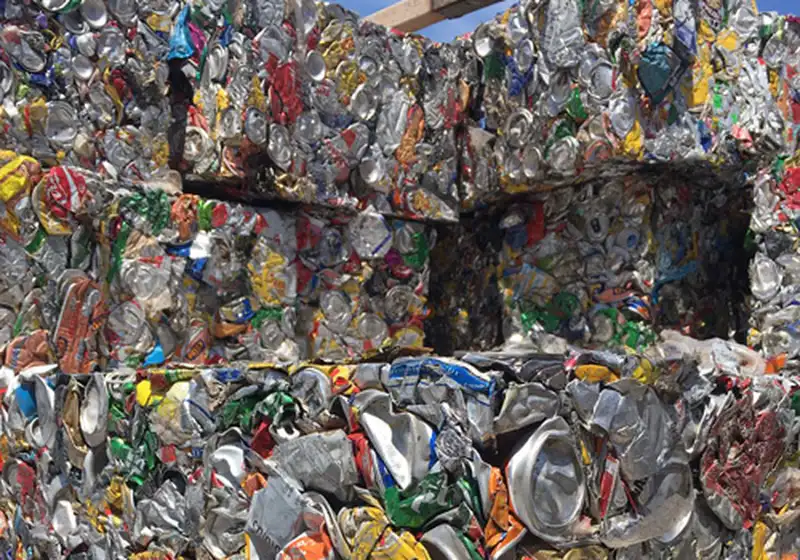
Видео
Пример демонстрации серии CMS. Подтвердите комплектацию оборудования и характеристики материалов для вашего проекта.
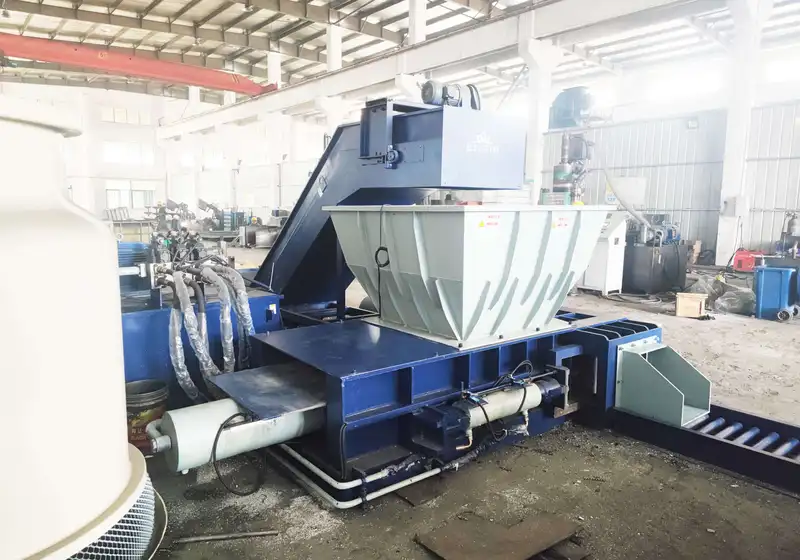
CMS125 Автоматический пресс для брикетирования использованных алюминиевых банок для напитков
Полностью автоматический пресс для баллировки UBC DILOYA CMS125 предлагается для координированной подачи, гидравлического сжатия и выгрузки тюков при переработке алюминиевых банок. Подберите уровень автоматизации в соответствии с поступлением материала на объекте и последующей обработкой; конечный результат зависит от непрерывности загрузки и требований к тюкам.
Пример демонстрации серии CMS. Подтвердите комплектацию оборудования и характеристики материалов для вашего проекта.
Автоматическое прессование UBC наиболее эффективно, когда сбор, подача, компрессия и выгрузка организованы как единый рабочий процесс. Этот продукт CMS125 фокусируется на интерфейсах между этими этапами, а не рассматривает автоматический цикл прессования как полностью автономный перерабатывающий комплекс.
Подготовьте отсортированные и осушенные алюминиевые банки перед загрузкой. Определите, как конвейер или бункер подают материал в камеру, как система управления координирует цикл прессования и как осуществляется выгрузка готовых тюков. Подтвердите перечень включённой автоматики, датчиков и обязанностей оператора в согласованном объёме поставки.
Модель изделия в этом списке — CMS125. При оценке размера камеры, мощности двигателя и характеристик гидравлического цилиндра сравнивайте соответствующие столбцы в таблице параметров. Другие столбцы содержат ссылки на модели серии CMS, а не дополнительные характеристики данной машины. См. Пресс-ножницы с бункером диапазон для более широкого семейства оборудования.
Перед выбором окончательной конфигурации уточните у принимающего переработчика требуемые габариты тюков, их вес, степень чистоты и уровень разделения по сортам. Фактическая производительность зависит от насыпной плотности и состояния поступающих банок, непрерывности загрузки, параметров сжатия и способа извлечения тюков. Заявленное время цикла в каталоге не является гарантированной часовой производительностью.
Проверьте имеющееся пространство для загрузки и технического обслуживания, местные электросети, условия окружающей среды и оборудование для последующей обработки. Исключите из загрузки несовместимые отходы, герметичные контейнеры, аккумуляторы и изделия под давлением. Стальные банки и другие материалы требуют отдельной оценки пригодности; не исключайте возможность того, что машина, выбранная для… алюминиевый UBC Подходит для любого типа металлолома.
Отправьте фотографии материала DILOYA, суточную производительность в тоннах, планируемые рабочие часы, желаемые габариты тюков, предпочтительный способ загрузки и план размещения оборудования на площадке. Команда сможет оценить модель CMS125 с учетом этих требований и уточнить технические характеристики и комплектацию поставки. Сравните другие варианты в Машина для прессования алюминиевых банок в тюки и Автоматический пресс для балков UBC диапазоны.
Согласованная последовательность работы: Компрессия, управляемая ПЛК, помогает координировать настроенные гидравлические движения.
Интеграция подачи: Конвейерные и буферные компоновки могут быть оценены с учётом планировки объекта.
Определенные обязанности оператора: Четкий план подачи и выгрузки обеспечивает повторяемый цикл переработки.
Гидравлический привод: Контролируемое сжатие формирует прямоугольные пакеты из подготовленных алюминиевых банок.
Выбор, ориентированный на конкретный проект: Схемы подачи, охлаждения и транспортировки могут быть оценены с учётом планируемой установки.
Техническая поддержка: Материаловедческая информация и требования покупателя к тюкам могут быть рассмотрены до подтверждения выбора машины.
Предоставляемые характеристики и эксплуатационные показатели зависят от согласованной модели, комплектации и условий эксплуатации.
Этот список идентифицирует CMS125. Ознакомьтесь с его колонкой для получения моделеспецифичных справочных данных. Выбранные модели для сравнения воспроизведены из существующих Пресс-ножницы с бункером Таблица. Окончательные технические характеристики подлежат утверждению.
| Модель | CMS125 | CMS160 | CMS250 | CMS315 |
|---|---|---|---|---|
| Размер камеры | 1400 × 700 × 300 mm | 1500 × 1000 × 350 mm | 1800 × 1300 × 450 mm | 2000 × 1400 × 500 mm |
| Размер тюка | 300 × 300 mm | 350 × 350 mm | 450 × 450 mm | 500 × 500 mm |
| Вес тюка — алюминий | 15–20 kg | 30–45 kg | 65–100 kg | 90–120 kg |
| Мощность двигателя | 22 kW | 37 kW | 2 × 37 kW | 2 × 45 kW |
| Время цикла | 60 s | 60 s | 60 s | 60 s |
| Управление | Управление ПЛК | Управление ПЛК | Управление ПЛК | Управление ПЛК |
| Система охлаждения | Охладитель масла | Охладитель масла | Охладитель масла | Охладитель масла |
| Основной цилиндр | 1250 kN | 1600 kN | 2500 kN | 3150 kN |
| Боковой цилиндр | 800 kN | 1000 kN | 1600 kN | 2000 kN |
| Цилиндр замка | 150 kN | 150 kN | 200 kN | 250 kN |
Вес тюков относится к подготовленному алюминиевому материалу. Фактические результаты зависят от состояния загрузки, настроек и согласованной спецификации тюка. Время цикла не является гарантированной часовой производительностью.
Полностью автоматический пресс для баллировки UBC DILOYA CMS125 предлагается для координированной подачи, гидравлического сжатия и выгрузки тюков при переработке алюминиевых банок. Подберите уровень автоматизации в соответствии с поступлением материала на объекте и последующей обработкой; конечный результат зависит от непрерывности загрузки и требований к тюкам.
Подходящие схемы планирования включают сортированный сбор банок из-под напитков, работу центров переработки и операции по трансферу, где готовятся пресс-брикеты из UBC для последующей переработки. Перед заказом оцените фактический состав исходного материала, уровень загрязненности, влажность и требования покупателя.
См. ссылку Алюминий UBC приложение для направления материала. Сопутствующие примеры из практики клиентов демонстрируют отдельные установки и не гарантируют аналогичной производительности для CMS125.
Пакетировочный пресс для алюминиевых банок прикладывает гидравлическое усилие внутри камеры, чтобы сжать банки и уплотнить загрузку в тюк. Гидравлическая силовая установка питает цилиндры, тогда как конструкция камеры и последовательность сжатия определяют, как материал удерживается и формируется. Точная компоновка различается в вертикальных, горизонтальных и многоступенчатых машинах.
Подготовленные банки поступают через указанный загрузочный люк или бункер. Перед ходом сжатия подаётся контролируемое количество; в некоторых компоновках используются несколько ступеней сжатия, тогда как конструкция пресс-ножниц может включать дополнительное действие резания. По завершении заданной последовательности операций машина выпускает или выталкивает тюк через предусмотренный выпускной узел. Обвязка, если она требуется в соответствии с техническими условиями машины и заказчика, является отдельной опцией, подлежащей подтверждению.
The Гидравлический пресс для балкования жестяных банок Категория сосредоточена на выборе гидравлических систем и компоновки. Пресс-ножницы с бункером иллюстрирует конструкцию, сочетающую загрузку из бункера, прессование и резку. Ни одно из этих описаний не означает, что каждый канальный пакетировочный пресс осуществляет резку, автоматическую обвязку или работает без надзора.
Полезный цикл включает загрузку, сжатие, возврат, выгрузку и любые задержки при обработке. Короткий ход прессования сам по себе не определяет производительность в тоннах в час. Сравните Автоматический пресс для балков UBC варианты с использованием типовых банок, стабильных условий подачи и измеренных характеристик готовых тюков. Автоматизация координирует последовательность операций; она не заменяет сортировку, защитные устройства, квалифицированных операторов или правильно спроектированную систему предварительной подготовки материала.
Подходящий конвейер должен подавать требуемый объём непрессованных банок в пресс‑пресс для балков с регулируемой скоростью. Ширина ленты сама по себе не определяет пригодность. Необходимо оценить размер банок, состояние — россыпью или сплющенные, наличие остаточной жидкости, уровень загрязнённости, характер партий подачи, а также вертикальное и горизонтальное расстояние между местом сбора и приёмным бункером.
Тип конвейера, его поверхность, угол наклона, боковые ограничители и наличие гребней должны подбираться в соответствии с конкретным материалом и маршрутом транспортировки. Точка перегрузки должна исключать неконтролируемое рассыпание и значительные повреждения, связанные с падением материала. Обеспечьте доступ для очистки и осмотра, а также уточните, как будут управляться жидкости и сыпучие отходы, чтобы они не накапливались под линией.
Скорость подачи должна быть согласована с циклом пресса и имеющимся объёмом бункера. Ознакомьтесь с системой контроля уровня, логикой пуска-останова, реакцией на перегрузку и интерфейсами защиты, предусмотренными поставщиком. Нагрузочный конвейер, расположенный выше по потоку, не должен продолжать загрузку остановленной или заполненной приёмной точки только потому, что сам пресс работает в автоматическом режиме.
Сравнить Автоматический пресс для балков UBC и Пакетировочный пресс для банок с загрузочным бункером при указании интегрированной компоновки. Автоматический пресс-гильотина для алюминиевых банок UBC Пример, приведённый в данном случае, иллюстрирует конкретное проектное применение и не является универсальной спецификацией конвейера. Перед утверждением конвейера запросите схему предложенного маршрута, расчётный расход материала, объём привода и управления, границы ограждений, а также репрезентативные результаты испытаний материалов.
Начните с массы материала, которую необходимо переработать, и количества часов, фактически доступных для прессования в пакеты. Требуемая средняя производительность по массе равна входящей массе, делённой на полезное время производства. Отличайте общее количество часов, приходящихся на смену, от более короткого периода, в течение которого линия может фактически принимать и обрабатывать банки.
Иллюстративный расчёт, а не техническая характеристика машины: Если операция должна упаковать 4,000 кг за пять рабочих часов, её требуемая средняя производительность составляет 800 кг/ч. Учёт более высокого пика загрузки, технического обслуживания или перерывов на входе — это отдельное проектное решение; не следует незаметно преобразовывать среднее требование в гарантированную техническую характеристику машины.
Конвейер перемещает большой объём рассыпных банок до их превращения в плотные тюки. Необходимый объёмный расход можно оценить, разделив требуемую массовую скорость потока на измеренную насыпную плотность, используя согласованные единицы измерения. Именно поэтому пресс с достаточным номинальным усилием может всё равно испытывать недостаток подачи при наличии недоразмерной системы загрузки.
Для проведения испытания взвесьте принятый выход за репрезентативный промежуток времени, охватывающий нормальные процессы загрузки, сжатия и выгрузки. Не учитывайте многократное прессование уже заполненной камеры как непрерывное производство. Используйте Автоматический пресс для балков UBC для сравнения автоматических установок и Пакетировочный пресс для банок с загрузочным бункером для оценки входных интерфейсов. Перед тем как рассматривать заявленную производительность как условие приемки, согласуйте испытательный материал и рабочие допущения с поставщиком.
Техническое обслуживание должно проводиться в соответствии с инструкцией и графиком сервисного обслуживания для конкретной гидравлической пакетировочного пресса алюминиевых банок и установленного на нём загрузочного оборудования. Не переносите марки масел, интервалы замены, значения давления или моменты затяжки с другого модели. Фиксируйте моточасы, изменения в типах материала, срабатывания сигнализаций, утечки и изменения в полном производственном цикле, чтобы неисправности можно было выявлять до того, как они приведут к повторным остановкам.
Техническое обслуживание оборудования должны проводить только уполномоченные сотрудники. Одной лишь электрической изоляции может быть недостаточно для контроля накопленного гидравлического давления, компонентов, находящихся под действием силы тяжести, или движения от подключённых конвейеров. Следуйте утверждённой процедуре блокировки/запирания и опечатывания с указанием назначения (LOTO) и контроля накопленной энергии, включая проверку перед доступом. Кнопка аварийной остановки не является заменой изоляции источников энергии. Общие сведения представлены в OSHA: Контроль опасной энергии (блокировка/запирание и вывешивание предупреждающих табличек); при этом по-прежнему действуют применимые местные требования и специфичные для данной машины процедуры.
The Гидравлический пресс для балкования жестяных банок категория и Пресс-ножницы с бункером Страница поможет определить соответствующее семейство оборудования. Запросите модельно-специфичные документы по техническому обслуживанию, перечень запасных частей и процедуры поддержки, вместо того чтобы наращивать давление в попытке скрыть снижение производительности.
Для подготовки точной коммерческой оценки пресса для пакетирования алюминиевых банок требуется достаточно информации, чтобы определить тип материала, режим работы и границы поставки. Отправка лишь указания «алюминиевые банки» или желаемого усилия прессования оставляет важные проектные решения неурегулированными. Краткий, структурированный запрос обычно позволяет получить более сопоставимое техническое предложение.
Выберите начальную серию через Гидравлический пресс для пакетирования алюминиевых банок, Автоматический пресс для балков UBC или Пакетировочный пресс для банок с загрузочным бункером. Для согласования камеры и производительности, см. Как согласовать размеры материала, габариты прессовой камеры и требования к тюку при выборе металлического пресса-бейлера?.
Если требуется проведение демонстрационных испытаний, согласуйте, какой образец необходимо предоставить, и какие критерии будут использоваться для определения приемлемости. Запросите коммерческое предложение, в котором подтвержденная конфигурация машины отделена от дополнительного оборудования и расходов, связанных с доставкой на место назначения. Это позволит проводить осмысленные сравнения цен, не исходя из предположения, что все предложения включают одну и ту же производственную линию.
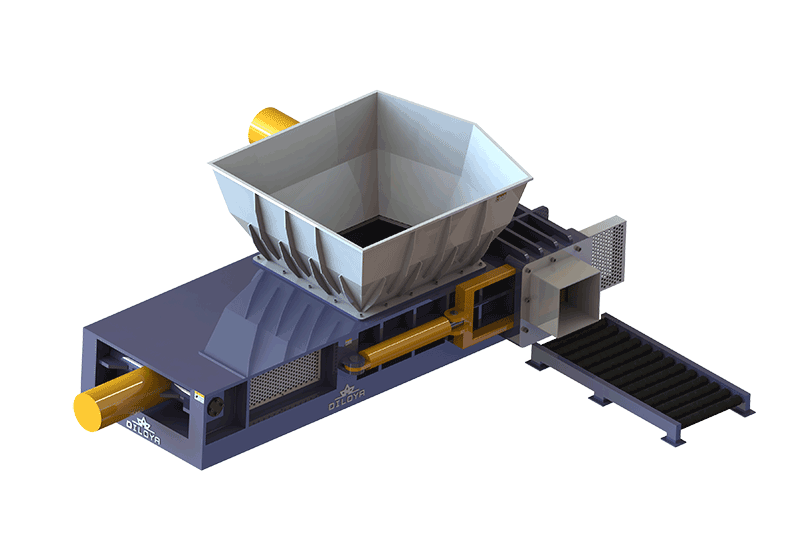
Гидравлический пресс-компактор с бункером — это сверхмощная машина для переработки металлолома, предназначенная для эффективного резания, уплотнения и переработки различных видов металлического лома. Алюминиевые банки, стальной лом, легкие металлы, листовой металл, профили, трубы и другие габаритные материалы могут непрерывно загружаться в бункер и подвергаться компрессии перед резанием.
Просмотреть подробности +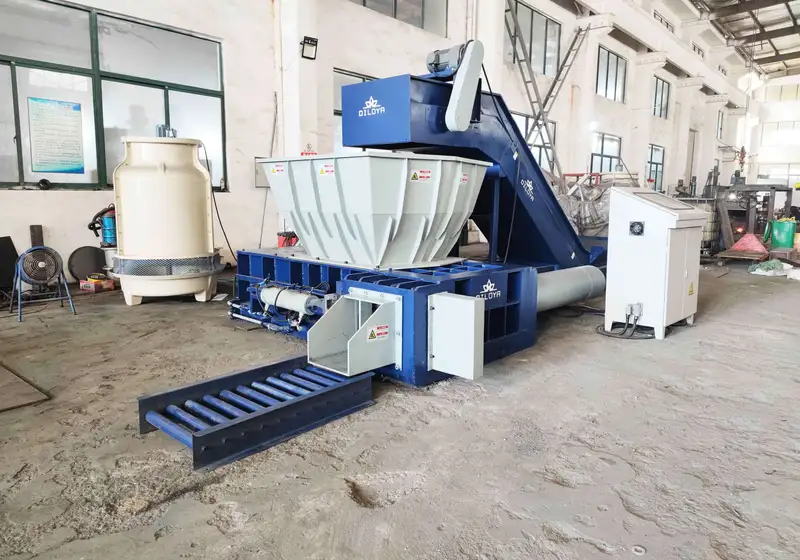
Гидравлический пакетировочный пресс с загрузочным бункером для уплотнения подготовленных алюминиевых банок из‑под напитков в удобные тюки с целью их организованной переработки, хранения и транспортировки.
Просмотреть подробности +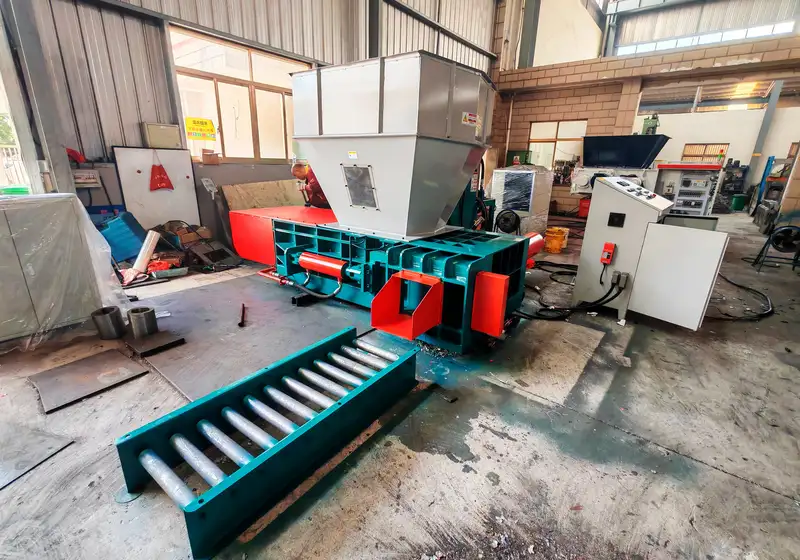
Изучите автоматические прессы-упаковщики UBC для использованных алюминиевых банок из‑под напитков. Сравните варианты загрузки, гидравлического прессования и обработки тюков для вашей перерабатывающей операции.
Просмотреть подробности +Поделитесь информацией о вашем материале, желаемой производительностью в час и другими требованиями. Наша инженерная команда предоставит подходящие решения.